Duboka hrđa na čeličnom nosaču, kamenac na nehrđajućem limu, tragovi vrtloga na aluminijskom kućištu — svaka površina treba drugačiju početnu točku, a odabir pogrešne granulacije brusnog papira najčešći je razlog zbog kojeg završni posao traje dvostruko duže nego što bi trebao. Kratak odgovor: većina metalnih konstrukcija ima granulaciju od 40 do 400 . Počnite od 40-80 zrna za uklanjanje hrđe, boju ili zavarivanje perli, pomaknite se na 120-180 da izbrišete te ogrebotine, poboljšajte na 240-320 i završite na 400 ili finije prije poliranja. Proizvodimo brusne kotače i smjese za poliranje za hardver, kuhinjsko posuđe, nakit i automobilske pogone, a odabir zrna je prvo pitanje koje kupci postavljaju prije nego što bilo koji kotač dotakne dio. Evo kako pravilno odabrati.
Što vam brojevi granulacije zapravo govore
Broj otisnut na stražnjoj strani lista opisuje veličinu čestica abraziva. Na CAMI skali koja je uobičajena u Sjevernoj Americi, ona odražava koliko zrna stane kroz jedan kvadratni inč sita za ocjenjivanje: manji brojevi znače veća, agresivnija zrna; veći brojevi znače finije čestice i pliće ogrebotine . Brušenje je stvarno kontrolirano grebanje — završna obrada koju vidite jednostavno je uzorak koji te ogrebotine ostavljaju za sobom. Zato profesionalci planiraju slijed griza umjesto da traže jedan magični broj.
Krupno zrno (40-80): rad na uklanjanju
Koristite ovaj raspon za skidanje materijala, a ne za uljepšavanje: naslage hrđe, stare boje, dubokih rupa i zavarenih kuglica. Na korodiranom čeličnom okviru, granulacija 40 ili 60 je najbrži put do čistog metala. Grubi papir ostavlja duboke ogrebotine koje svaki kasniji korak mora ukloniti, stoga nikad ne počinjite grublje nego što to oštećenje zahtijeva.
Srednja granulacija (100-150): glačanje i popravak
Ovo je asortiman radnih konja za cjelokupno brušenje i pročišćavanje grubih površina. Ako je dio čist, ali neravan - tragovi brušenja, lagani kamenac, ogrebotine od prethodnog popravka - započinjanje ovdje štedi i vrijeme i metal.
Sitno zrnje (180-320): rafiniranje prije završetka
Fini papiri brišu uzorak ogrebotina srednjeg zrna i pripremaju površinu za završnu obradu. Za većinu dijelova od čelika i nehrđajućeg čelika koji idu na kotačić za poliranje, 320 je praktična točka zaustavljanja.
Ultra fino zrnce (400 ): završni prolazi
Ovi stupnjevi uklanjaju vrlo malo zaliha. Služe za završno miješanje, rezanje kroz laganu oksidaciju na mekim metalima i mokro brušenje neposredno prije poliranja u ogledalu.
| Raspon granulacije | Klasa | Najbolje za | Površina ostavlja |
|---|---|---|---|
| 40-60 (prikaz, stručni). | Grubo | Hrđa, boja, teški kamenac, zavarene kuglice | Duboke vidljive ogrebotine |
| 80-120 (prikaz, stručni). | Grubo to medium | Miješanje grubih ogrebotina, obrada rubova | Ujednačen uzorak ogrebotina |
| 150-240 (prikaz, ostalo). | Srednje do fino | Generalno glačanje, oblikovanje, predzavršna obrada | u redu ogrebotine, satenski izgled |
| 320-400 (prikaz, ostalo). | Fine | Zadnji prolaz prije brušenja kotača | Glatko mat, gotovo bez ogrebotina |
| 600 | Ultrafino | Mokro brušenje i predpoliranje ogledala | Polusjajni, spreman za spajanje |
Uskladite oštrinu s metalom na klupi
Ista granulacija ponaša se vrlo različito na aluminiju nego na kaljenom čeliku. Meki metali brzo režu i začepljuju papir; tvrdi metali otporni su na rezanje i nagrađuju oštra, izdržljiva zrna. Brzi izbori po metalu:
- Aluminij i mesing: početi ne grublje od 120 osim ako je oštećenje duboko; silicijev karbid čisto reže meke metale bez žljebljenja.
- Ugljični čelik: aluminijev oksid rješava hrđu, kamenac i miješanje zavara uz najnižu cijenu po prolazu.
- Nehrđajući čelik: penjati se kroz ravnomjerne stepenice i završiti na 320-400; preskočeni koraci ponovno se pojavljuju kao pruge ispod zrcalne završne obrade.
- Bakar: izuzetno mekan — granulacija 220 obično je dovoljno gruba čak i za vidljiva oštećenja.
Ova se pravila kreću od jednokratnog popravka do proizvodnih serija nosača, spojnih elemenata i spojnih dijelova. Ista logika nas vodi rad na poliranju s proizvođačima hardverskih alata , gdje se potrošni materijal za završnu obradu usklađuje sa svakim materijalom prije nego što linija uopće počne.
Abrazivne vrste koje se drže na metalu
Veličina granulacije odlučuje koliko će svaka ogrebotina biti duboka; abrazivna vrsta određuje koliko će dugo papir rezati. Tri zrna pokrivaju gotovo svaki metalni posao.
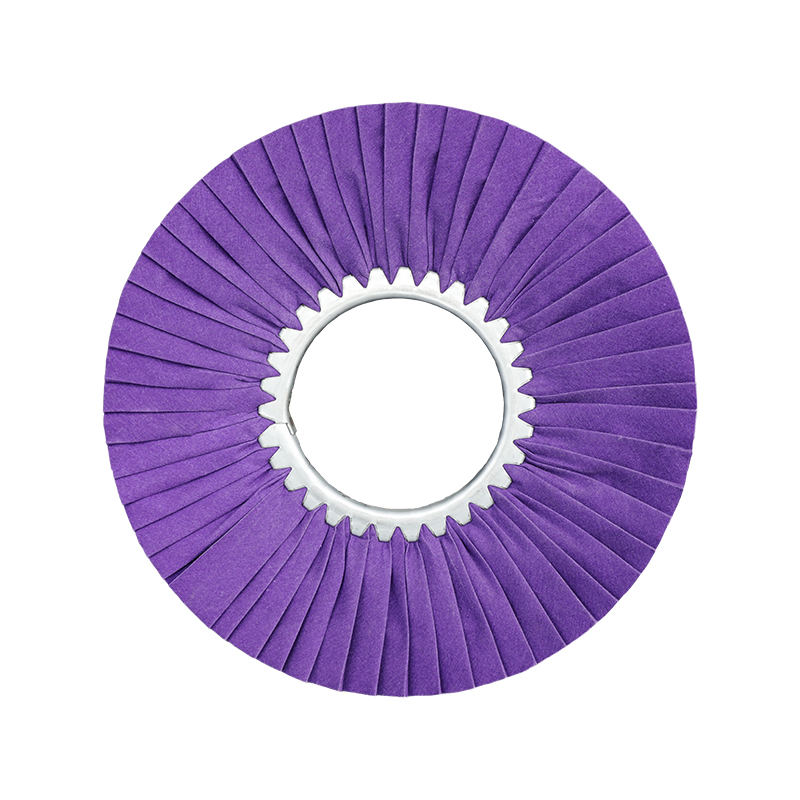
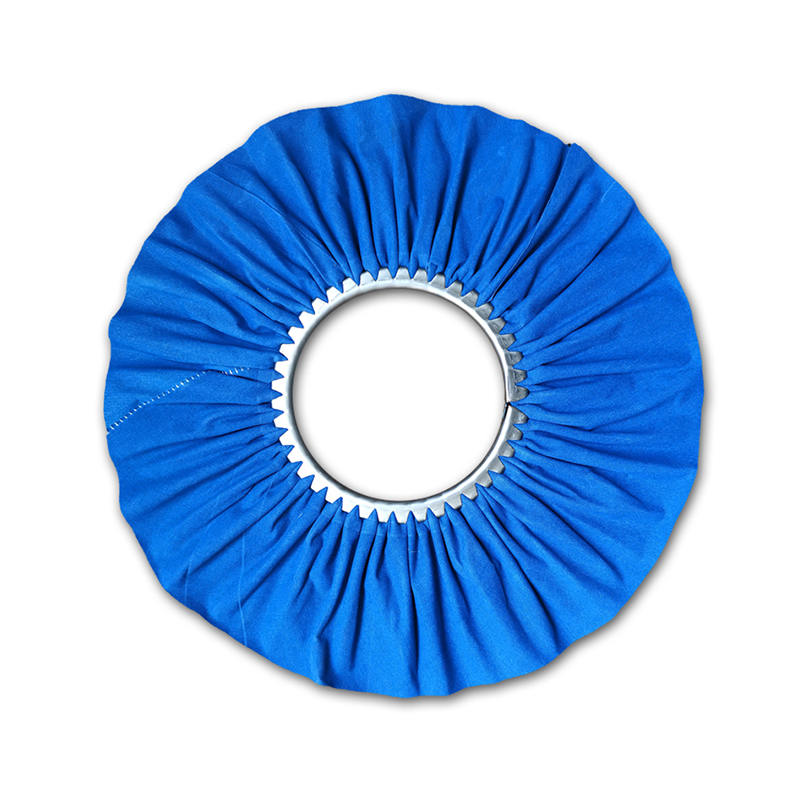
Aluminijev oksid je zadana za čelik i željezo. Njegova zrnatost je žilava i kockasta, lomi se u svježe rezne rubove dok se troši, tako da list ostaje oštar dugo nakon što se jeftiniji papir cakli. Vezan za fleksibilnu tkaninu umjesto papirnate podloge, isti abraziv postaje kotačić s lamelama koji prati krivulje koje kruti lim ne može dosegnuti:
 Lamelni kotač od aluminijskog oksida za brušenje čelika Aluminijev oksid grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Pogledajte proizvod →
Silicij karbid je oštriji, tvrđi i lomljiviji — bolji izbor za aluminij, bakar i mesing te za mokro brušenje. Kalcinirane vrste drže svoju oštricu na toplini i ostavljaju finiji, kontroliraniji uzorak ogrebotina na mekim metalima:
 Lamelni kotačić od kalciniranog silicij karbida za meke metale Kalcinirani silicijev karbid ostaje oštar na toplini i reže s minimalnim opeklinama, što ovaj kotačić čini prikladnim za finiju, kontroliranu završnu obradu aluminija, bakra, mesinga i nehrđajućeg čelika. Pogledajte proizvod →
Cirkonij i keramička zrnca više pripadaju visokotlačnom brušenju nego ručnom brušenju. Posegnite za njima tijekom teškog uklanjanja zaliha, a zatim prijeđite na aluminijev oksid ili silicij karbid za svaki finiji korak.
Progresija grubosti koja sprječava preradu
Evo pravila koje odvaja čist završetak od izgubljenog poslijepodneva: napredujte korak po korak i nikada ne preskačite više od jednog razreda . Finiji papir ne može ukloniti ogrebotine dublje od vlastitog zrna — on samo polira površinu oko njih, a skrivene ogrebotine ponovno se pojavljuju čim se smjesa za poliranje nanese.
- Počnite s najkrupnijim zrnom koje je zapravo potrebno za oštećenje - i bez grubljeg.
- Brusite u jednom dosljednom smjeru laganim, ujednačenim pritiskom dok cijela površina ne pokaže jednoličan uzorak ogrebotina.
- Obrišite svu prašinu, a zatim pomaknite prema gore točno jedan zrnatost: 80 do 120, zatim 180, zatim 240.
- Rotirajte smjer brušenja za 90 stupnjeva u svakom koraku; kad stare ogrebotine nestanu, taj je kamenčić gotov.
- Zaustavite se na 320-400 za satenski završetak ili nastavite na 600 i finije ako je dio usmjeren na poliranje ogledalom.
Gdje prestaje brušenje i počinje poliranje
Čak i papir granulacije 1000 i dalje grebe — samo vrlo sitno. Pravo ogledalo uopće ne nastaje od brusnog papira; dolazi od brusnih kotača i smjesa, koje režu i zaglađuju na mikroskopskoj razini. Za većinu metalnih dijelova, točka primopredaje je a Površina granulacije 320-400 : ujednačen, čist i bez ogrebotina dovoljno dubokih da prežive poliranje.
Smjese slijede istu logiku kao gris i označene su bojama prema snazi rezanja. Žute i smeđe vrste režu se i zaglađuju odmah nakon brušenja; bijele vrste daju čeliku svijetlu završnicu; i zelena smjesa je industrijski standard za zrcalni završni sloj na nehrđajućem čeliku i kromirane dijelove.
 Krom oksid zelena tvar za poliranje Zeleni spoj s krom oksidom industrijski je standard za zrcalno završnu obradu nehrđajućeg čelika i kromiranih dijelova, čime se završavaju ljestve zrnatosti kao završni korak bojanja. Pogledajte proizvod →
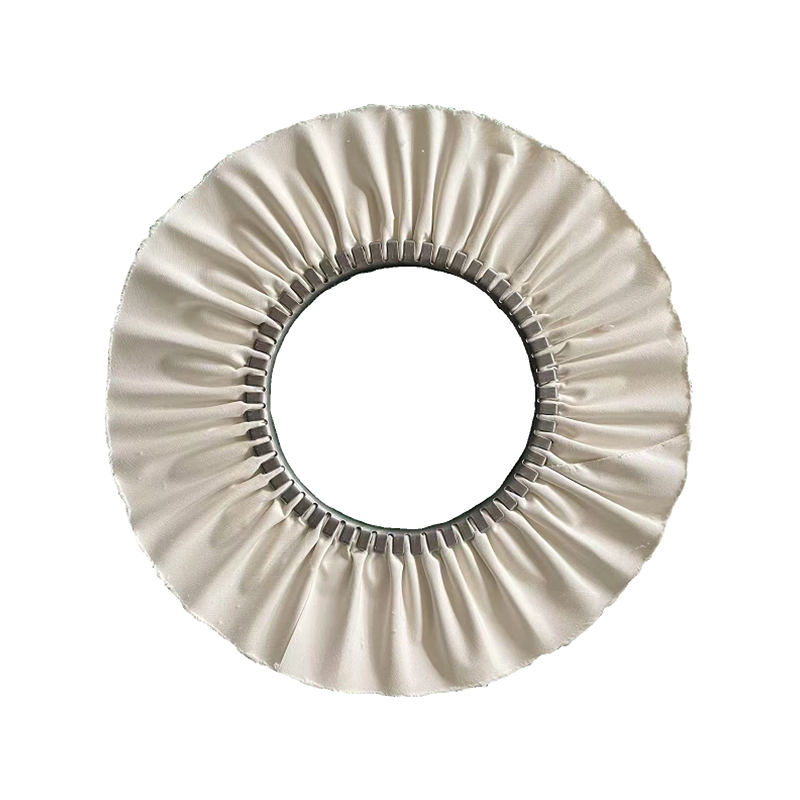
Uparite svaki spoj s pravim kotačićem — sisal za rezanje, prošivena tkanina za glačanje, mekani pamuk za konačno bojanje — i ljestve od pijeska postaju potpuni sustav završne obrade. Za cijeli niz kotača i spojeva, metal po metal, naš vodilica za poliranje vjetrobranskog kotača do završne obrade zrcala prolazi kroz njega korak po korak.
Tri pogreške koje uništavaju završetak metala
- Preskakanje grubih koraka. Duboke ogrebotine koje danas sakrivate ponovno se pojavljuju kada smjesa prvi put dodirne dio.
- Prejako pritiskanje. Jak pritisak glazira papir, zagrijava tanki metal i reže meke metale. Neka zrno reže.
- Brušenje preko prašine. Iskorištena zrnca i metalne čestice zarobljene ispod lima povlače svježe ogrebotine po gotovim površinama. Obrišite između svake promjene granulacije.
Ništa od toga ne košta unaprijed ništa što bi trebalo izbjeći - koštaju naknadnu preradu.
Ukratko o grubim ljestvama
Odaberite početnu granulaciju prema oštećenju pred sobom, a ne prema navici: 40-80 za skidanje, 120-180 za glačanje, 240-320 za pročišćavanje, 400 i finije za predpoliranje. Uskladite abraziv s metalom — aluminijev oksid za čelik, silicijev karbid za meke metale — i penjite se jednu po jednu stepenicu do 320 ili 400 prije poliranja. Taj slijed pokriva sve, od zahrđale opreme do ulaštenog kuhinjskog posuđa.
Nakon što dio napusti fazu brusnog papira, kvaliteta ogledala ovisi o kotačima i spojevima koji slijede. Ti potrošni materijali su ono što naša tvornica u Ningbou proizvodi u velikom broju — kotači od sisala, kotači za poliranje tkanine, kotači s lamelama i spojevi označeni bojama, u prilagođenim veličinama za proizvodne linije diljem svijeta.