Tvornica materijala za poliranje
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
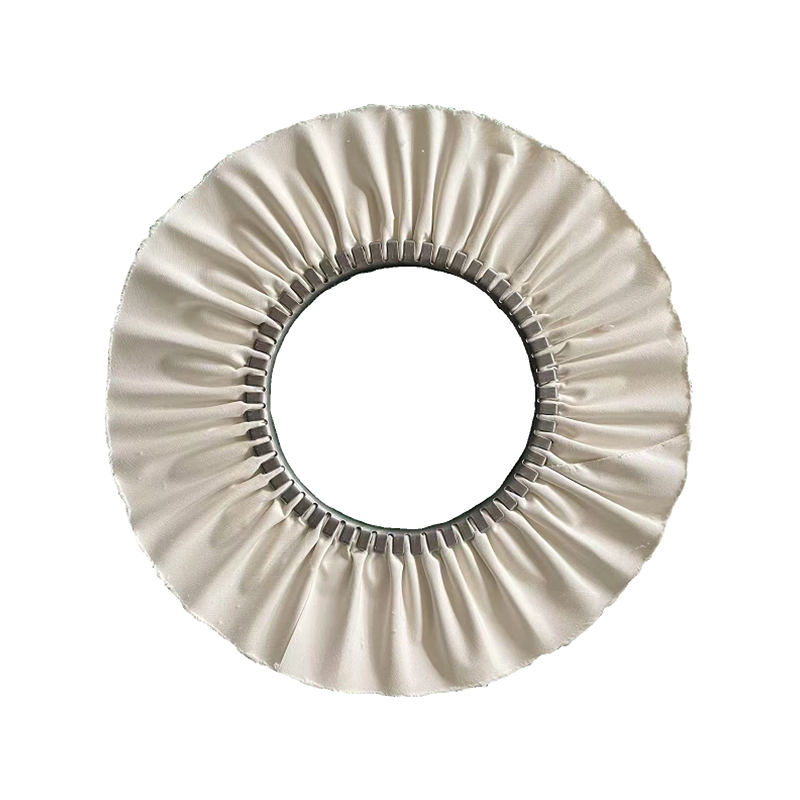
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se nalazi u Dongjiaqiao, Jishigang, okrug Haishu, grad Ningbo Bo, provincija Zhejiang, Kina. Kao kineska tvornica kotača za poliranje, pasta za poliranje i materijala za poliranje, Henghua Metal Surface Treatment Technology Co., Ltd. pruža razne prilagođene materijale za poliranje. Tvrtka je osnovana 2016. godine, s površinom pogona od 3.500 četvornih metara, više od 10 kompleta napredne opreme za proizvodnju platnenih kotača, 2 potpuno automatske linije za punjenje, te može prilagoditi proizvodnju vjetrenih platnenih kotača različitih vrsta i veličina. Ma kotač, vosak za poliranje, chiye kotač, pasta za poliranje metala i drugi proizvodi, kupci su diljem Južne Amerike, Sjedinjenih Država, Europe, Bliskog istoka itd. Posljednjih godina tvrtka kontinuirano uvodi inovacije kako bi poboljšala radnu učinkovitost materijala za poliranje i stekla priznanje kupaca. Pozivamo kupce kojima je potrebno da nazovu i pregovaraju o suradnji!
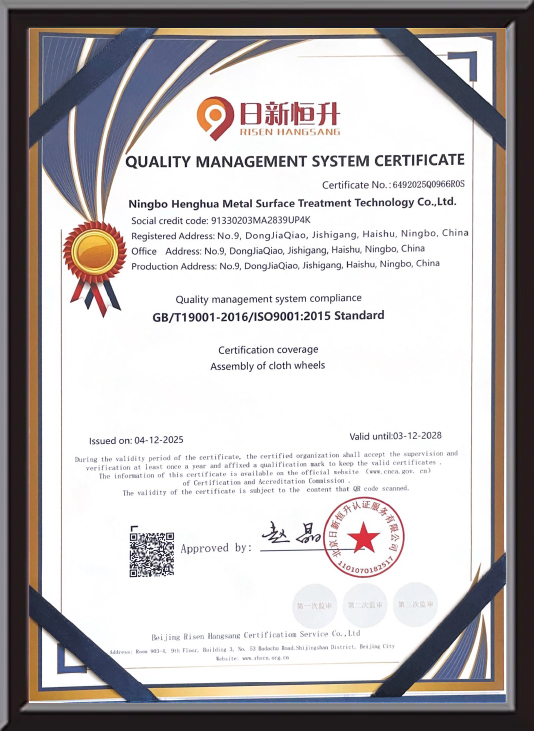
Potvrda o priznanju
Povratne informacije
Proizvodi Industrijsko znanje
A kolo za poliranje je ključni alat u svakom procesu završne obrade metalnih površina — ali njegova izvedba u potpunosti ovisi o smjesa za poliranje uparen s njim i širim izborom materijali za poliranje odgovara izratku i cilju završne obrade. Zajedno, ova tri elementa čine potpuni sustav koji određuje zadovoljava li konačna površina optičke, funkcionalne ili dekorativne specifikacije. Ova stranica pokriva kako svaka komponenta radi, prednosti dobro usklađenog sustava poliranja i odgovore na najčešća pitanja kupaca i inženjera u proizvodnji.
Kako radi kotač za poliranje
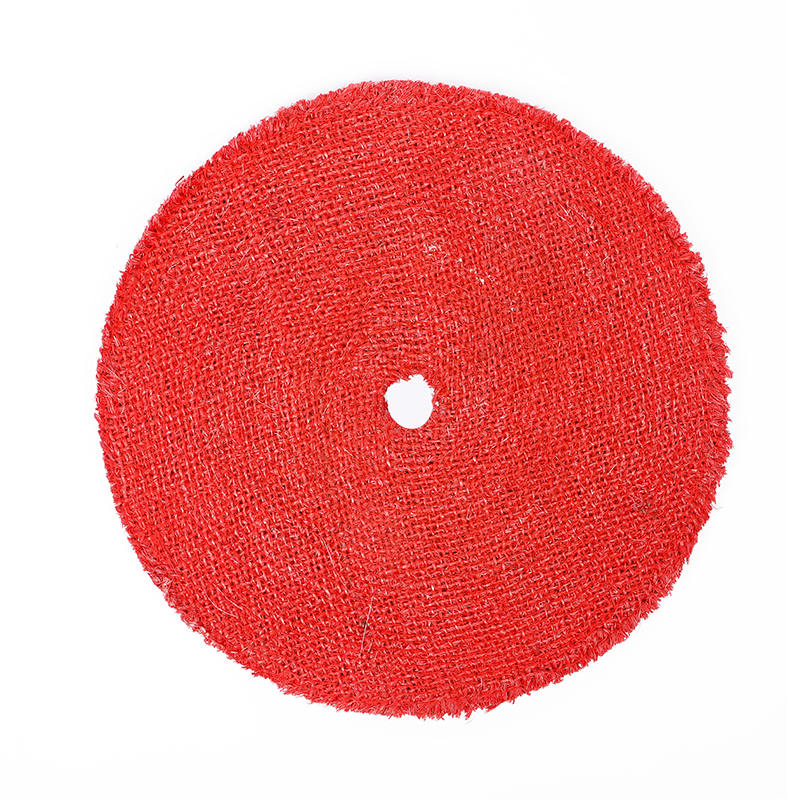
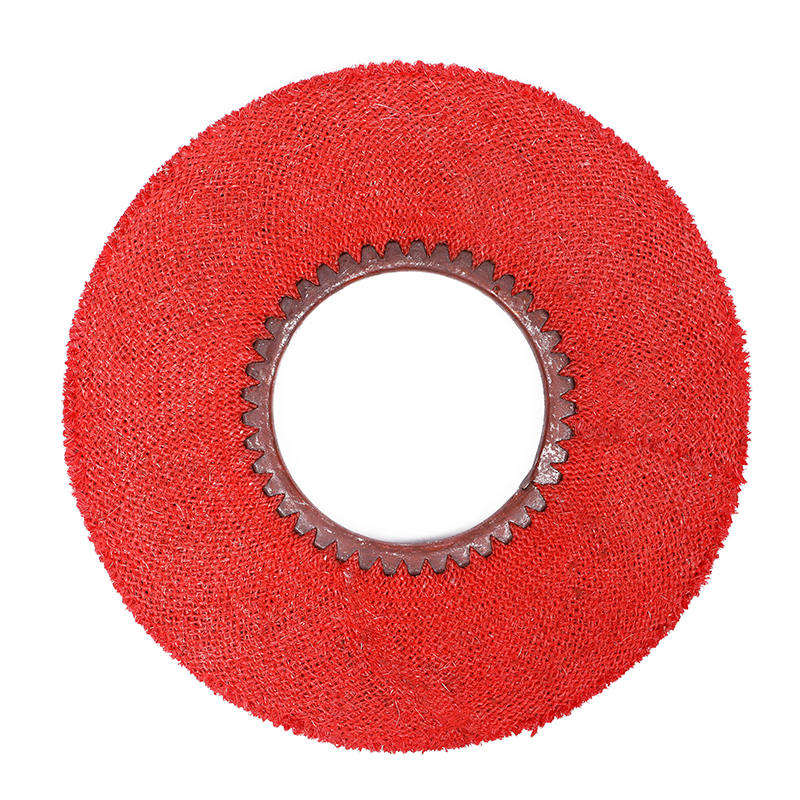
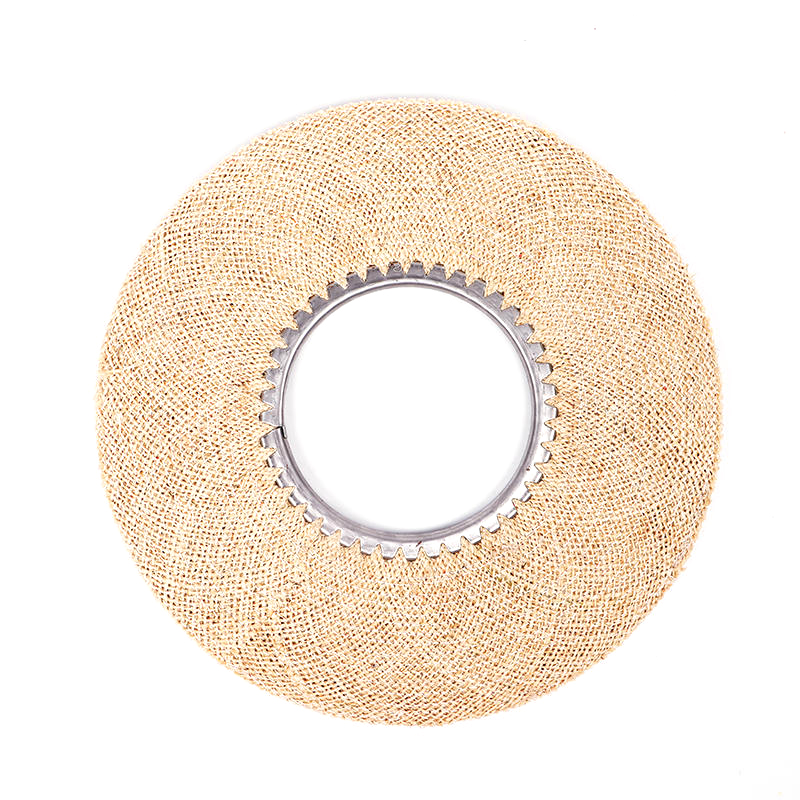
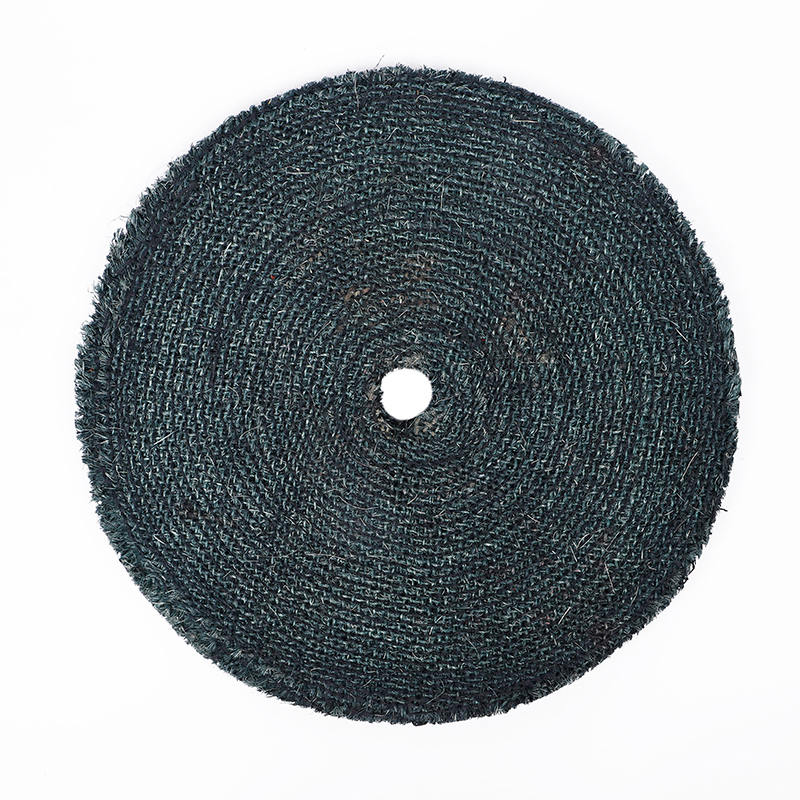
Kotač za poliranje radi tako što se okreće velikom brzinom dok njegova površina - obično tkanina, sisal, filc ili kompozitna vlakna - nosi abrazivnu smjesu za poliranje na obradak. Abrazivne čestice u smjesi izvode mikro rezanje: uklanjaju mikroskopske površinske nepravilnosti nastale brušenjem ili strojnom obradom, postupno smanjujući hrapavost površine (Ra vrijednost) dok se ne postigne ciljna završna obrada.
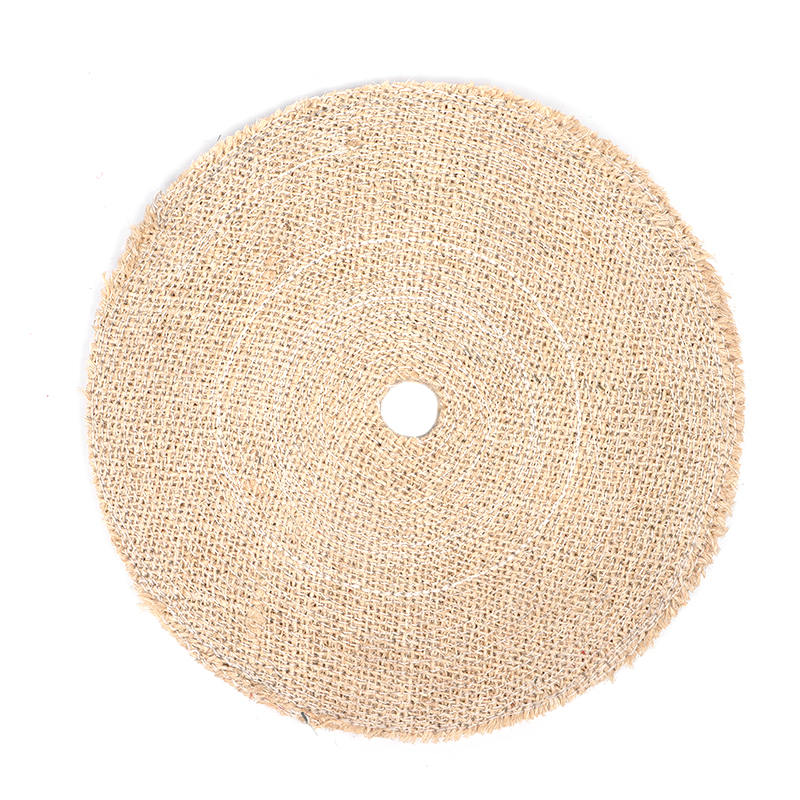
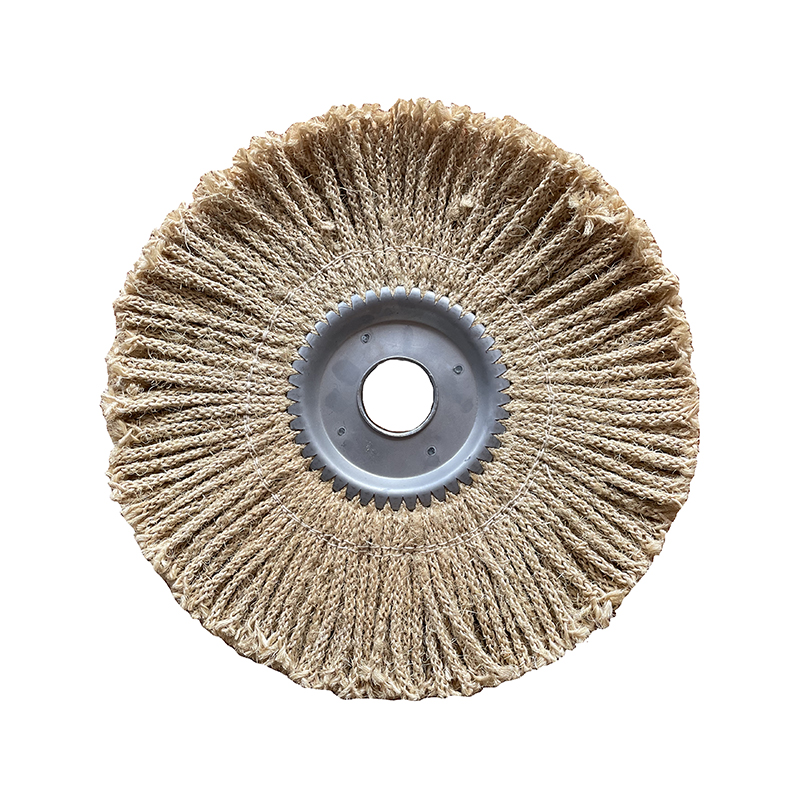
Proces se obično odvija u dvije ili tri faze. A spoj za rezanje na kotačiću sa sisalom ili spiralom prvo uklanja grublje ogrebotine; a završna masa na mekšem kotaču od tkanine zatim pročišćava površinu do zrcalnog ili satenskog izgleda. Tvrdoća kotača, brzina rotacije (obično između 1.200 i 3.600 okretaja u minuti, ovisno o materijalu) i stupanj abraziva spoja kalibriraju se zajedno kako bi odgovarali ciljnoj specifikaciji Ra za svaku podlogu.
Ključne prednosti usklađenog sustava materijala za poliranje
- Dosljedna kvaliteta završne obrade površine: Uparivanje ispravne vrste kotača za poliranje s namjenski formuliranim spojem smanjuje Ra varijaciju u serijama, što je kritično za ukrasnu opremu, medicinske instrumente i komponente koje dolaze u dodir s hranom.
- Smanjeni koraci obrade: Dobro usklađen sustav materijala za poliranje može konsolidirati tri faze brušenja u dva prolaza za poliranje, skraćujući vrijeme ciklusa do 30% na proizvodnim linijama velike količine.
- Niži trošak potrošnog materijala po dijelu: Ispravno usklađivanje spoja s kotačem sprječava prerano trošenje kotača i otpad od spoja, produžujući životni vijek kotača i smanjujući troškove po poliranom komadu.
- Ekološki prihvatljive formulacije: Moderne smjese za poliranje dizajnirane za aplikacije topive u vodi ili niske VOC-e smanjuju onečišćenje zraka u radionicama i u skladu su sa ekološkim standardima izvoznog tržišta.
Vrste ploča za poliranje i njihova primjena
Odabir prave konstrukcije kotača prva je odluka u bilo kojoj specifikaciji materijala za poliranje. Donja tablica sažima najčešće tipove kotača i njihove preporučene slučajeve uporabe.
| Vrsta kotača | Materijal | Najbolja aplikacija | Tipični stupanj spoja |
|---|---|---|---|
| Kotač od sisala | Prirodno vlakno sisala | Teško rezanje čelika, željeznih odljevaka | Masa za grubo/srednje rezanje |
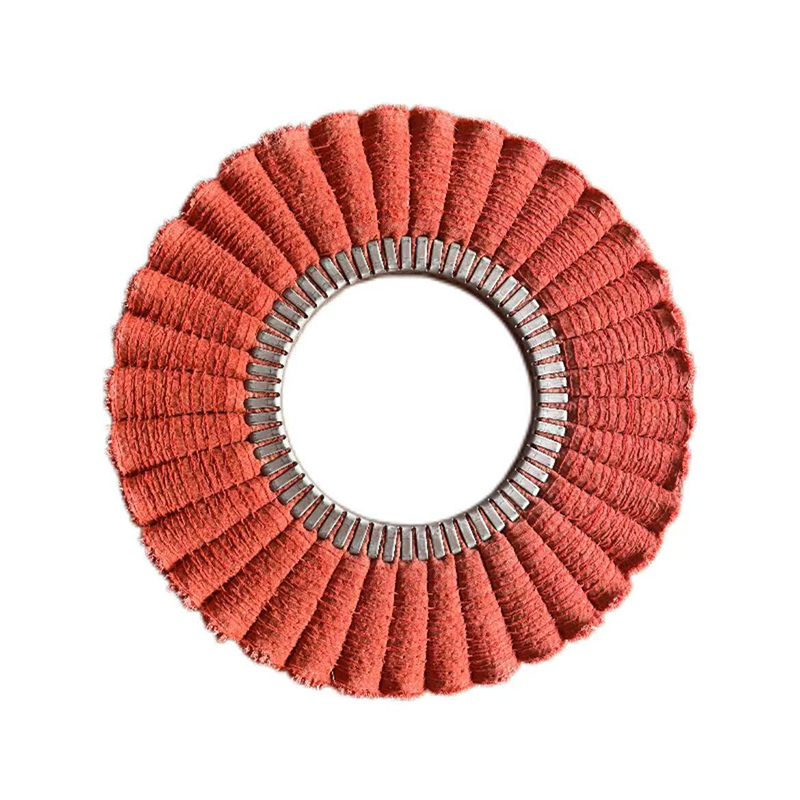
| Spiralno šivana tkanina | Pamučni muslin, šivani slojevi | Srednje rezanje na mesingu, aluminiju | Smjesa srednjeg rezanja |
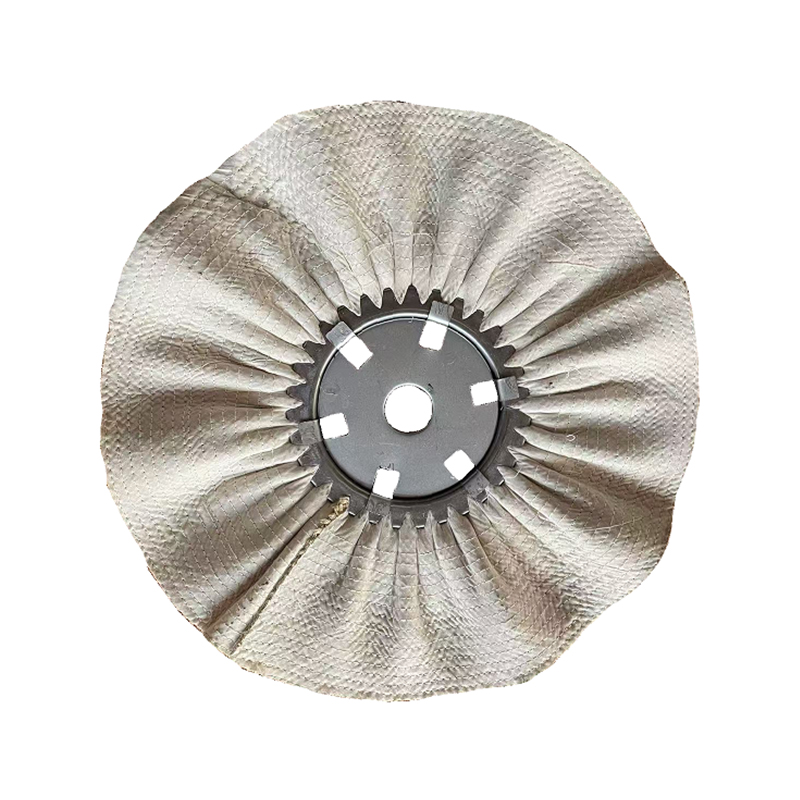
| Loose Fold Cloth | Mekani pamuk, labave konstrukcije | Završno poliranje boje, zrcalna završna obrada | Fina završna obrada / spoj u boji |
| Kotač od filca | Komprimirani vuneni filc | Optičke površine, ravni precizni dijelovi | Ultrafina smjesa za poliranje |
Formulacija i odabir smjese za poliranje
Smjesa za poliranje sastoji se od abrazivnih čestica (obično aluminijev oksid, krom oksid ili silicij karbid), veziva (mast, vosak ili baza topljiva u vodi) i aditiva za učinkovitost koji kontroliraju stvaranje topline i podmazivanje površine tijekom rezanja. Veličina abrazivnih čestica — mjerena u mikronima — izravno određuje razinu uklanjanja površinskih ogrebotina i konačnu Ra vrijednost koja se može postići.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., osnovana 2016., posvećena je istraživanju, razvoju i inovacijama spojeva za poliranje i srodnih materijala za poliranje prilagođenih globalnoj proizvodnoj industriji. Kontinuiranim ulaganjem u proces — uključujući uvođenje potpuno automatskih proizvodnih linija za konzerviranje u 2020. — tvrtka osigurava konzistentnost abraziva od serije do serije, što izravno smanjuje odstupanja u završnoj obradi površine na proizvodnim linijama velike količine.
Za usklađivanje supstrata, opće pravilo je: tvrđi metali zahtijevaju tvrđe abrazive pri nižim brzinama , dok meki metali koji ne sadrže željezo (aluminij, mjed, bakar) imaju bolje rezultate s mekšim abrazivima pri umjerenoj brzini kako bi se izbjeglo skupljanje materijala na površini kotača.
Često postavljana pitanja
P1: Mogu li koristiti isti smjesa za poliranje na različitim metalima?
Nije pouzdano. Svaka metalna podloga ima različitu tvrdoću i toplinsku osjetljivost. Smjesa formulirana za nehrđajući čelik sadrži tvrđe abrazivne čestice koje mogu izgrebati meki aluminij i ostaviti talog u porama mesinga. Za proizvodne linije miješanih materijala, koristite spojeve specifične za podlogu i namijenite zasebne kotače za poliranje svakom materijalu kako biste spriječili unakrsnu kontaminaciju.
P2: Kako mogu znati kada treba zamijeniti kotačić za poliranje?
Ključni pokazatelji uključuju: smanjenu stopu rezanja (duže vrijeme ciklusa za isti ciljni Ra), vidljivo ostakljenje površine kotača gdje se smjesa više ne učitava pravilno, neravnomjernu završnu obradu površine izratka ili mjerljivo smanjenje promjera kotača iznad 20% izvorne veličine. Glazirani kotači se ponekad mogu obnoviti grabuljanjem površine alatom za obradu kotača, ali jako istrošene kotače treba zamijeniti, a ne stalno čistiti.
P3: Koja je razlika između mase za rezanje i mase za završnu obradu?
A spoj za rezanje sadrži grublje abrazivne čestice (obično raspona 20–80 mikrona) dizajnirane za brzo uklanjanje ogrebotina, tragova strojne obrade i oksidacije. A završna masa (također nazvana smjesa za boju ili poliranje) koristi mnogo sitnije čestice (ispod 10 mikrona) za pročišćavanje površine koju je ostavila faza rezanja u zrcalnu ili visokosjajnu završnicu. Korištenje samo završne mase na jako izgrebanoj površini neće dati zrcalni rezultat — faza rezanja se ne može preskočiti.
P4: Jesu li spojevi za poliranje topljivi u vodi prikladni za automatizirane proizvodne linije?
Da, i sve su preferiraniji za automatizirane linije zbog lakšeg čišćenja dijelova, nižih emisija VOC-a i kompatibilnosti sa sustavima za naknadno čišćenje na bazi vode. Kompromis je nešto kraći vijek trajanja smjese na kotaču u usporedbi s formulacijama na bazi voska u okruženjima niske vlažnosti. Za automatizirano poliranje velikog volumena preporučuju se smjese za poliranje topljive u vodi s dodacima za sprječavanje korozije kako bi se spriječila brza hrđa na željeznim podlogama između faza obrade i pranja.
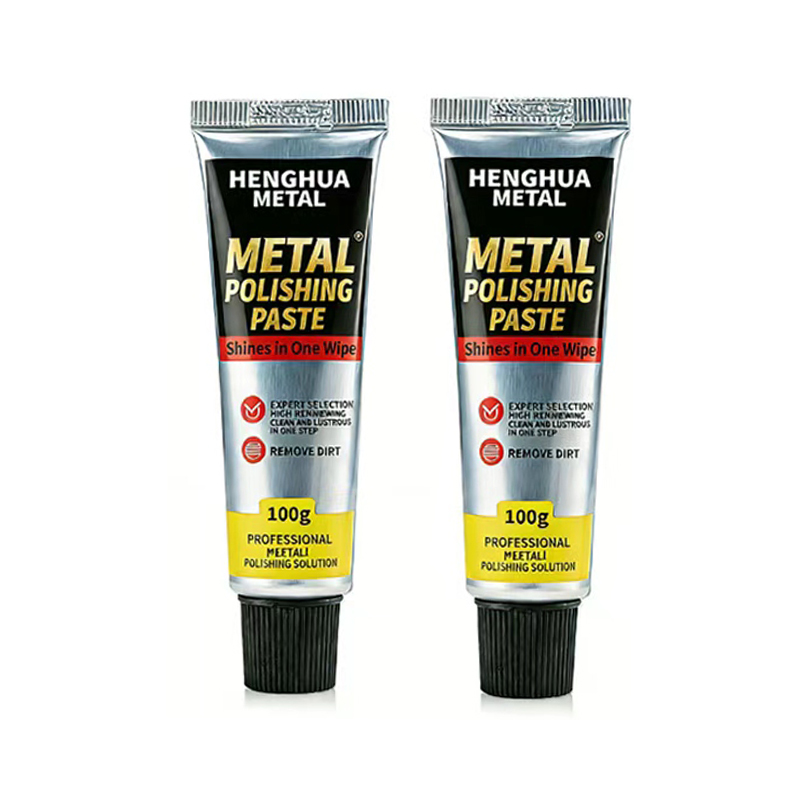
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. specijaliziran je za istraživanje i razvoj te proizvodnju platnenih kotača za poliranje, voska za poliranje, tekućih kotača za poliranje i paste za poliranje metala.
Klasifikacija
Kontakt informacije
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, grad Jishigang, okrug Haishu, grad Ningbo, provincija Zhejiang, Kina
Ostanite u kontaktu
Autorsko pravo © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Prilagođeni kotač za poliranje Tvornica pasta za poliranje Sva prava pridržana.