Proizvođači pasta za poliranje
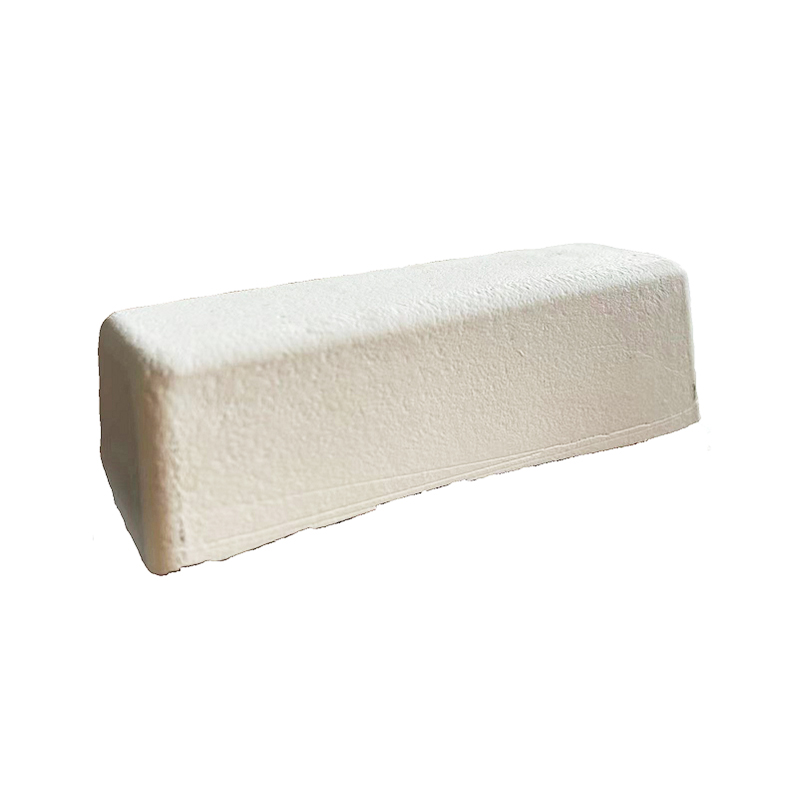
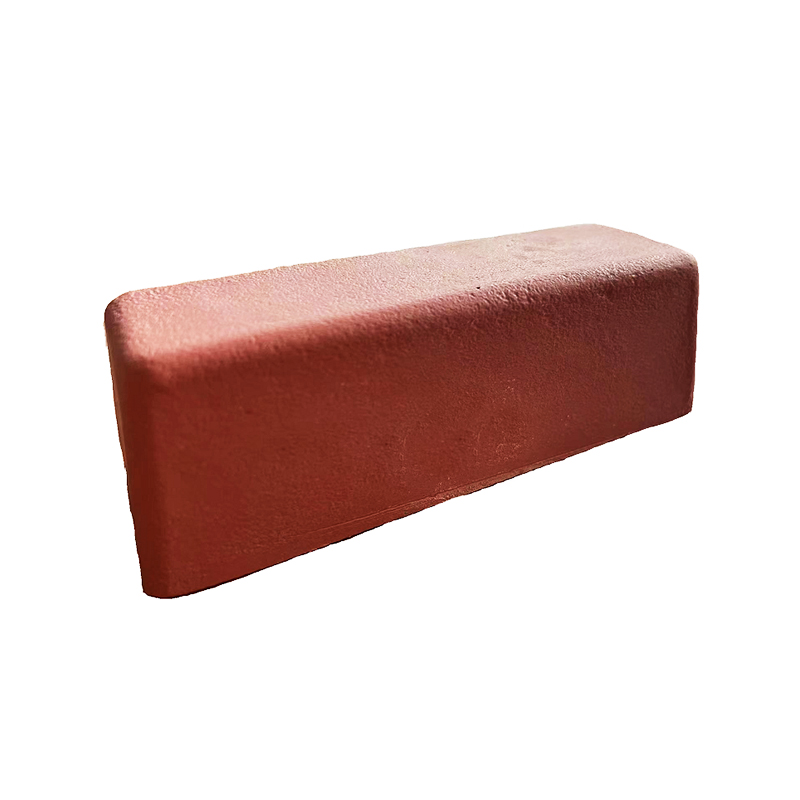
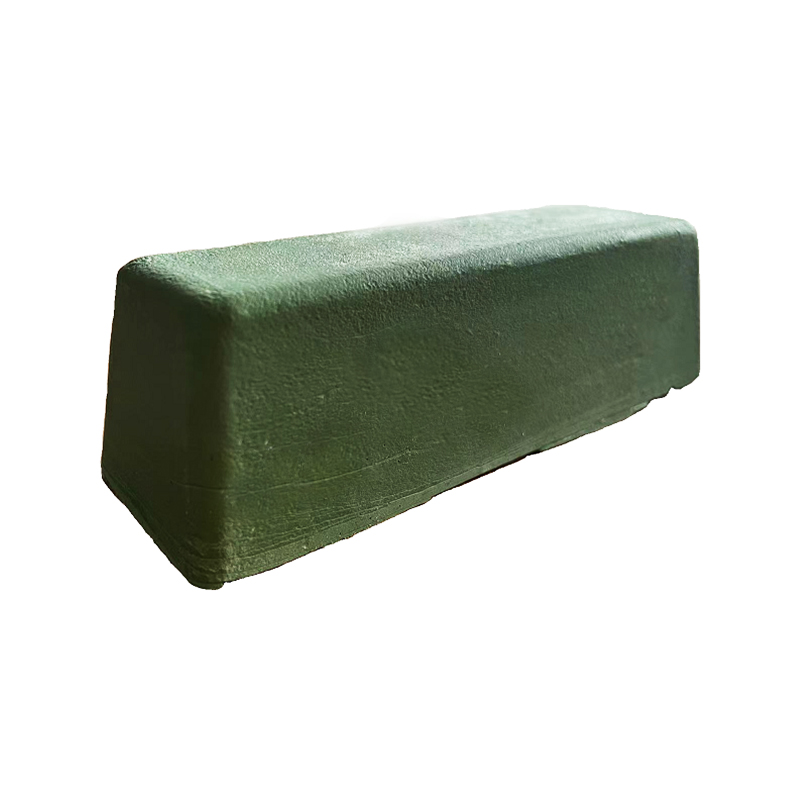
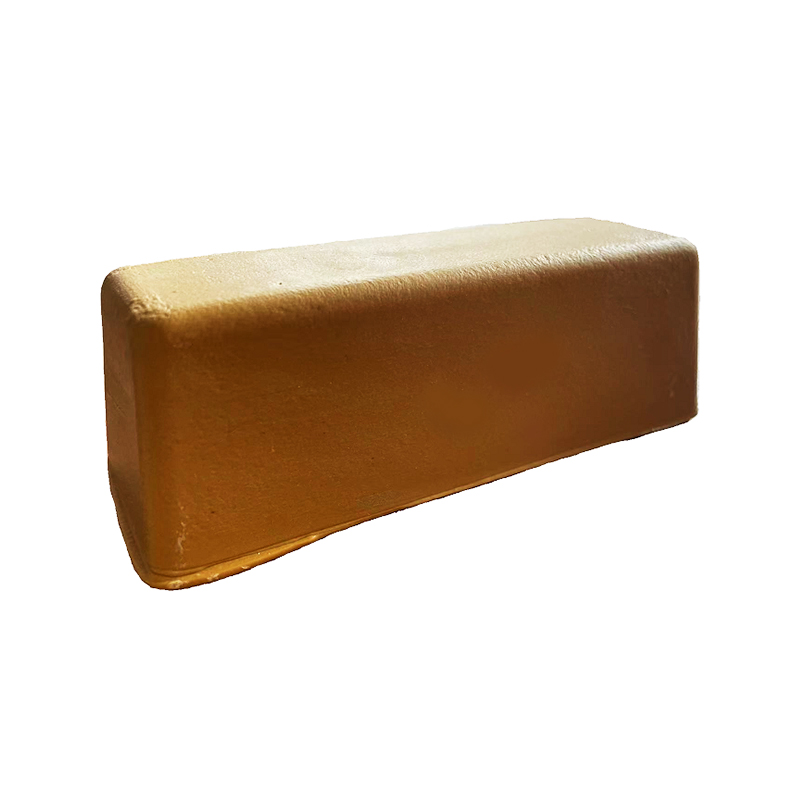
Vosak za poliranje ključan je za postizanje završne obrade od grubog brušenja do zrcalnog poliranja. Znanstveno je formuliran s mašću visoke čistoće i pažljivo odabranim abrazivima, pokazujući snažno prianjanje i brzi sjaj, značajno poboljšavajući učinkovitost kotača za poliranje i osiguravajući ujednačen, dubok sjaj na površini obratka.
I. Osnovne primjene: Koristi se s raznim kotačima za poliranje (platno/zračna krpa/kotači za poliranje nakita, itd.), pogodni za srednje fino poliranje, poliranje u zrcalu i izvlačenje žice za posvjetljivanje metalnih obradaka kao što su zlatni i srebrni nakit, hardver, auto dijelovi, nehrđajući čelik, bakar i aluminij. Također se koristi za poliranje i posvjetljivanje površina od smole i boje, komplementarni je potrošni materijal u procesu poliranja.
Osnovne prednosti: Poboljšava učinkovitost poliranja i glatkoću površine; lako se nanosi voskom i čisti; može popuniti manje ogrebotine na obradcima; prilagodljiv svim postupcima od grubog poliranja do zrcalnog poliranja kada se koristi s različitim brusnim pločama; umjereno prianjanje bez ostataka; smanjuje trošenje ploče za poliranje i štiti površinu obratka od ogrebotina.
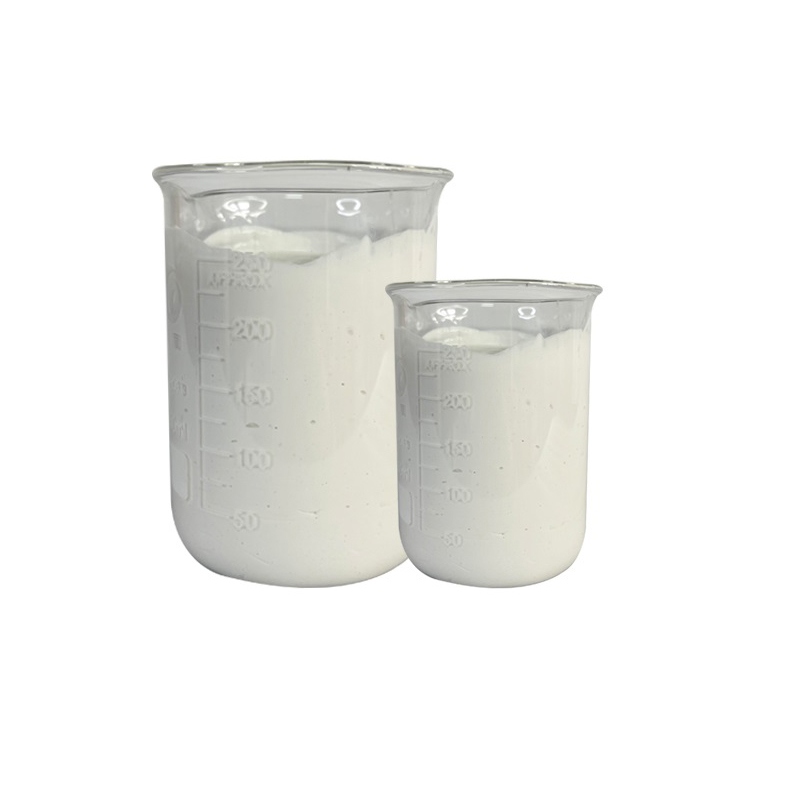
(1) Fizičke specifikacije: Standardno dostupan u pravokutnim blokovima čvrstog voska i tekućem vosku. Pravokutni blokovi čvrstog voska teže 200g/400g/500g/800g/1000g, tekući vosak teži 25kg/kutija.
(2) Specifikacije veličine čestica (za...) Postupci poliranja: Grubo poliranje (200#-500#) Srednje poliranje (800#-1000#) Fino poliranje (2000#-10000#) Veći brojevi označavaju finije abrazivne čestice i veću preciznost poliranja.
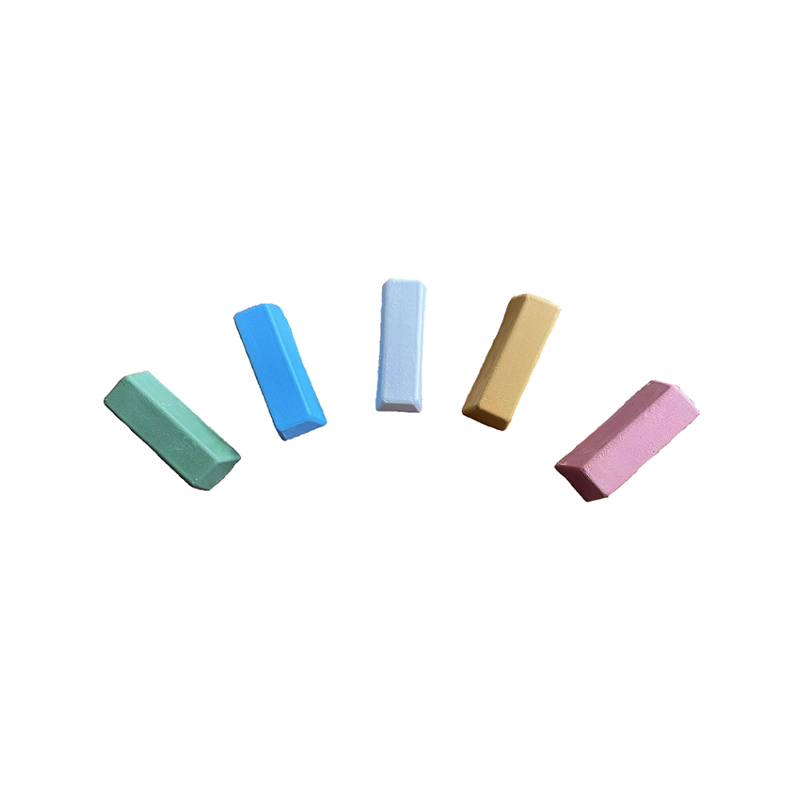
Nudimo kompletan asortiman abrazivnih vrsta, od grubih do visokozrcalnih. Naši abrazivi i masti potječu od vodećih velikih proizvođača i formulirani su optimalnim tehnikama. To omogućuje bolje prianjanje voska za poliranje na površinu platnenog kotača, smanjujući izravan kontakt između kotača i proizvoda i maksimizirajući abrazivno trenje. Odgovarajuće masti podmazuju površinu i prianjaju na abraziv, smanjujući prašinu, smanjujući utjecaj na okoliš, poboljšavajući radnu okolinu i štiteći zdravlje radnika. Možemo brzo formulirati voskove za poliranje prema potrebama kupaca i isporučiti uzorke kupcima u najkraćem mogućem roku, smanjujući vrijeme čekanja na razvoj.
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se nalazi u Dongjiaqiao, Jishigang, okrug Haishu, grad Ningbo Bo, provincija Zhejiang, Kina. Kao kineska proizvođači pasta za poliranje, Henghua Metal Surface Treatment Technology Co., Ltd. pruža razne prilagođene materijale za poliranje. Tvrtka je osnovana 2016. godine, s površinom pogona od 3.500 četvornih metara, više od 10 kompleta napredne opreme za proizvodnju platnenih kotača, 2 potpuno automatske linije za punjenje, te može prilagoditi proizvodnju vjetrenih platnenih kotača različitih vrsta i veličina. Ma kotač, vosak za poliranje, chiye kotač, pasta za poliranje metala i drugi proizvodi, kupci su diljem Južne Amerike, Sjedinjenih Država, Europe, Bliskog istoka itd. Posljednjih godina tvrtka kontinuirano uvodi inovacije kako bi poboljšala radnu učinkovitost materijala za poliranje i stekla priznanje kupaca. Pozivamo kupce kojima je potrebno da nazovu i pregovaraju o suradnji!
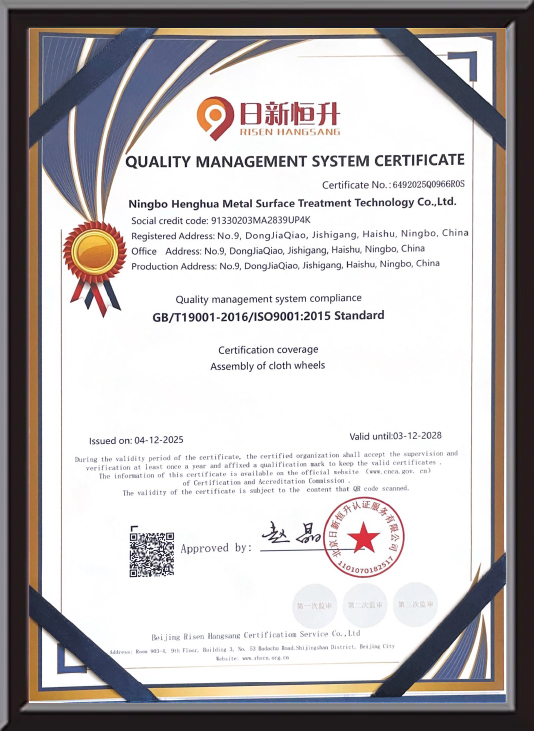
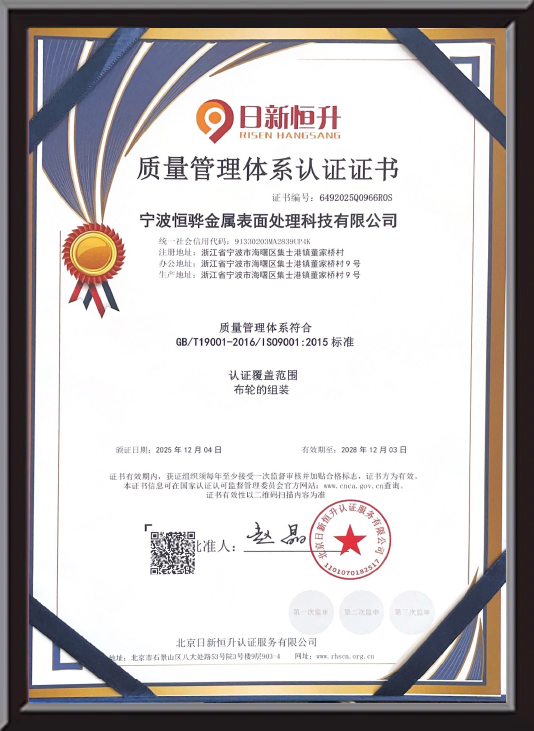
Potvrda o priznanju
Povratne informacije
Smjesa za poliranje Industrijsko znanje
A smjesa za poliranje je formulirani abrazivni materijal koji se koristi za uklanjanje površinskih defekata, oksidacije i sitnih ogrebotina s metalnih izradaka, stvarajući glatku, svijetlu ili zrcalnu završnicu. Također se spominje kao a smjesa za poliranje kada se primjenjuju u kombinaciji s rotirajućim brusnim kotačima, ovi su materijali temeljni potrošni materijal u obradi metalnih površina u proizvodnji nakita, obradi hardvera, proizvodnji automobilskih dijelova, završnoj obradi sanitarne opreme i proizvodnji preciznih komponenti. Odabir odgovarajućeg stupnja smjese i njegovo uparivanje s odgovarajućom vrstom ploče određuje učinkovitost svake faze poliranja i kvalitetu konačne površine.
Kako djeluje smjesa za poliranje
A smjesa za poliranje sastoji se od tri osnovne komponente: abrazivnih čestica, vezivnog sredstva (obično na bazi voska ili masti) i kemijskih dodataka koji poboljšavaju djelovanje rezanja ili zaštitu površine. Kada se nanese na rotirajući brusni kotač, smjesa se prenosi na površinu kotača i velikom brzinom dolazi u kontakt s metalnim izratkom.
Abrazivne čestice — najčešće aluminijev oksid, silicijev karbid, kromov oksid ili željezni oksid — mikroabraziraju metalnu površinu, postupno izravnavajući vrhove i doline u profilu površine. Grublje smjese uklanjaju dublje ogrebotine i oksidacijske slojeve; finiji spojevi oplemenjuju površinu za postizanje satenskih, svijetlih ili zrcalnih završetaka. U profesionalnim radnim procesima dorade, dva do tri složena stupnja obično se koriste u nizu, krećući se od rezanja preko bojanja do konačnog glaziranja.
Ključne prednosti korištenja odgovarajuće smjese za poliranje
- Brže trajanje ciklusa: Ispravno odabrana masa za poliranje učinkovito uklanja površinske nedostatke, smanjujući broj prolaza i ukupno vrijeme obrade po dijelu.
- Dosljedna kvaliteta završne obrade: Standardizirani stupnjevi smjese daju ponovljive rezultate površine u proizvodnim serijama, kritične za proizvodna okruženja kontrolirane kvalitete.
- Produženi vijek trajanja kotača: Pravilna primjena smjese smanjuje suho trenje između ploče i obratka, štiteći i vlakna ploče za poliranje i abrazivnu smjesu od prerane degradacije.
- Široka kompatibilnost materijala: Dostupne su formulacije spojeva za željezne metale, nehrđajući čelik, aluminij, bakar, mesing, legure cinka i plemenite metale — pokrivajući gotovo sve industrijske metalne podloge.
- Mali otpad i isplativost: Formati smjese u obliku šipki i paste omogućuju preciznu, kontroliranu primjenu, smanjujući gubitak materijala u odnosu na alternative tekućine ili spreja u postavkama velike količine proizvodnje.
Uobičajene vrste smjesa za poliranje i njihova primjena
Različite formulacije spojeva dizajnirane su za specifične metale i završne faze. Donja tablica prikazuje najčešće korištene vrste u industrijskim procesima poliranja i poliranja nakita:
| Vrsta spoja | Boja | Abrazivni stupanj | Prikladni metali | Završna faza |
|---|---|---|---|---|
| Smeđa/crna traka | Smeđa / crna | Grubo | Čelik, željezo, tvrde legure | Početno rezanje, uklanjanje ogrebotina |
| Bijela traka | Bijela | srednje | Aluminij, nehrđajući čelik | Završna obrada prije ogledala |
| Zeleni bar | zelena | srednje-Fine | Nehrđajući čelik, krom | Svijetla završna obrada |
| Crveno crveno | crvena | u redu | Zlato, srebro, bakar, mesing | Završno poliranje boje, zrcalna završna obrada |
| Plava/ružičasta traka | Plava/ružičasta | Vrlo dobro | Plemeniti metali, nakit | Završna obrada visokog sjaja |
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., osnovana 2016., specijalizirana je za istraživanje, razvoj i proizvodnju smjese za poliranje i smjese za poliranje za globalnu proizvodnu industriju. S potpuno automatskim proizvodnim linijama uvedenim 2020. i aktivnom distribucijskom mrežom koja obuhvaća četiri kontinenta, Henghua isporučuje konzistentne, precizno formulirane spojeve prilagođene specifičnim zahtjevima kupaca u proizvodnji hardvera, sanitarne opreme, automobila i nakita diljem svijeta.
Kako se prijaviti Smjesa za poliranje Točno
Ispravna tehnika nanošenja izravno utječe i na učinkovitost smjese i na kvalitetu završne obrade. Slijedite ove korake za dosljedne rezultate:
- Dovedite kotač za poliranje na radnu brzinu prije nanošenja smjese.
- Nakratko dotaknite šipku ili smjesu paste na površinu rotirajućeg kotača — 2 do 3 sekunde je dovoljan za većinu aplikacija. Izbjegavajte preopterećenje.
- Prislonite opterećeni kotač na izradak stalnim, umjerenim pritiskom. Dopustite abrazivnom djelovanju smjese da obavi posao umjesto da forsirate kontakt.
- Ponovno nanesite smjesu u pravilnim intervalima - obično svakih 30 do 60 sekundi aktivnog poliranja - kako biste održali učinkovitost rezanja.
- Temeljito očistite obradak između faza smjese kako biste spriječili unakrsnu kontaminaciju abrazivnih vrsta.
Često postavljana pitanja
P1: Koja je razlika između smjese za poliranje i mase za poliranje?
Izrazi se često koriste kao sinonimi, ali u profesionalnoj praksi završne obrade, smjesa za poliranje obično se odnosi na grublje materijale koji se koriste za rezanje i uklanjanje ogrebotina, dok smjesa za poliranje odnosi se na formulacije finijeg stupnja koje se koriste u kasnijim fazama za razvijanje boje, svjetline i zrcalnog završetka. Oba su proizvodi od abrazivnih spojeva; razlika leži u stupnju granulacije i fazi završne obrade u kojoj se primjenjuju.
P2: Može li se isti spoj koristiti na različitim metalima?
Neke formulacije spojeva - kao što je spoj s bijelim šipkama - dovoljno su svestrane za upotrebu na više metala uključujući aluminij i nehrđajući čelik. Međutim, spojevi koji se koriste na željeznim metalima ne bi se trebali nanositi na neželjezne metale poput bakra, mjedi ili plemenitih metala, jer onečišćenje metalom može uzrokovati promjenu boje ili površinske nedostatke. Namijenite kotače i spojeve određenim vrstama metala gdje god je to moguće.
P3: Kako treba skladištiti smjese za poliranje?
Čuvajte složene pločice i paste u hladnom i suhom okruženju daleko od izravne sunčeve svjetlosti i izvora topline. Prekomjerna toplina omekšava smjese na bazi voska i mijenja njihovu konzistenciju, dok vlaga može uzrokovati odvajanje ili neravnomjerno stvrdnjavanje smjesa paste. Držite različite stupnjeve smjese u jasno označenim spremnicima kako biste spriječili miješanje tijekom proizvodnje.
P4: Koliko je faza spoja potrebno za zrcalni završni sloj?
Za većinu metala postizanje pravog zrcalnog izgleda zahtijeva najmanje dvije do tri faze : početna faza rezanja s grubom ili srednjom smjesom za uklanjanje ogrebotina i površinskih nepravilnosti, nakon čega slijedi faza bojanja s finom smjesom za postizanje svjetline i završna faza glaziranja s rumenilom ili ultra-finom masom za poliranje kako bi se dobila zrcalna površina visokog sjaja. Preskakanje faza ili brzi prijelazi između njih najčešći su uzrok nedosljednih završnih rezultata.
Odabir pravog smjesa za poliranje a njegova ispravna primjena temelj je svakog učinkovitog procesa završne obrade metala. Bilo da je cilj funkcionalna satenska završna obrada industrijskog hardvera ili besprijekorna zrcalna površina na ukrasnim komponentama, podudaranje kvalitete spoja, vrste metala i brusnog kotača za svaku završnu fazu osigurava dosljedne rezultate profesionalne kvalitete u svakoj proizvodnoj razini.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. specijaliziran je za istraživanje i razvoj te proizvodnju platnenih kotača za poliranje, voska za poliranje, tekućih kotača za poliranje i paste za poliranje metala.
Klasifikacija
Kontakt informacije
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, grad Jishigang, okrug Haishu, grad Ningbo, provincija Zhejiang, Kina
Ostanite u kontaktu
Autorsko pravo © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Proizvođači pasta za poliranje Prilagođena pasta za poliranje Sva prava pridržana.