Nadzornik završne obrade u tvornici automobilskih dijelova provlači isti nosač od nehrđajućeg čelika kroz istu liniju za poliranje svaki tjedan. Jednog jutra, zrcalna završna obrada nije uspjela. Spoj se nije promijenio. Brzina kotača se nije promijenila. Operater se nije mijenjao. Jedina varijabla je serija jastučića za poliranje. Tako mnogi proizvođači na teži način nauče da odabir jastučića nije sporedan detalj; to je polazna točka kvalitete površine.
Praktičan odgovor na pitanje "koje jastučiće za poliranje koristiti" svodi se na tri odluke. Odaberite vlakno i tvrdoću prema osnovnom metalu. Odaberite strukturu jastučića prema završnoj fazi. Provjerite konzistenciju jastučića prije nego što stigne u proizvodnju. Učinite to troje ispravno i većinu površinskih nedostataka možete izbjeći. Ovaj se vodič usredotočuje na industrijsku završnu obradu metala, gdje se izbor jastučića ocjenjuje prema stopi otpada i satima prerade koliko i prema kozmetičkom sjaju.
Neka obični metal odabere obitelj podloga
Proizvođači često traže univerzalni kotačić za poliranje koji može podnijeti sve. U praksi, univerzalni jastučić je kompromis koji dobro funkcionira bez metala. Nehrđajućem čeliku potrebna su agresivna prirodna vlakna za prvi prolaz. Aluminiju je potrebna mekša kontaktna površina kako bi se izbjeglo trganje. Bakar i mjed su između njih, a plemeniti metali zahtijevaju najnježnije materijale na bazi pamuka.
| Obični metal | Jastučić prve faze | Podloga završne faze | Glavni rizik za kontrolu |
|---|---|---|---|
| Nehrđajući čelik | Zeleni spoj kotača od sisala | Stvrdnuta bijela smjesa od tkanine | Pregrijavanje i razmazivanje |
| Aluminij | Crvena smjesa otvrdnutog platnenog kotača | Mekani flanelski ili pneumatski kotač od tkanine | Galling i opterećenje podmetača |
| Bakar/mjed | Srednji platneni kotač crvene smjese | Bijela smjesa na kotaču od meke tkanine | Opterećenje i neujednačena boja |
| Zlato/srebro/nakit | Pamuk za nakit žuti spoj | Bijeli pamučni kotačić za nakit | Unakrsna kontaminacija između legura |
Tretirajte tablicu kao početni okvir, a ne fiksni recept. Brzina stroja, primijenjeni pritisak i stanje nadolazeće površine mogu vas pomaknuti za jedan jastučić mekši ili tvrđi od standardnog prijedloga. Prvo popravite osnovni metal, a zatim prilagodite unutar te obitelji na temelju vlastitih rezultata ispitivanja.
Izrada podloge: pravi pokretač rezanja i završne obrade
Jastučići za poliranje često su grupirani prema materijalu, ali konstrukcija određuje učinkovitost. Kotač od sisala reže agresivno jer kruta prirodna vlakna stvaraju visoki pritisak na radni komad. Presavijeni platneni kotač reže manje, ali daje čišću i svjetliju površinu. Pneumatski mekani kotač prilagođava se zakrivljenim dijelovima, zbog čega se pojavljuje u završnoj fazi poliranja. Imenovanje boja razlikuje se ovisno o proizvođaču, stoga uvijek provjerite tvrdoću dodirom ili listom sa specifikacijama, a ne samo imenom.
- Kotači od sisala uklonite tragove strojne obrade i duboke ogrebotine. Oni su standardni prvi prolaz na nehrđajućem čeliku i tvrdim legurama.
- Sklopivi platneni kotači za vjetar nude širok raspon tvrdoće, od tvrdih zelenih modela za poboljšanje rezova do nježno žutih modela za posvjetljivanje.
- Kotači od kaljene tkanine koristite tretiranu tkaninu kako biste zadržali stabilnu oštricu, što ih čini pouzdanima na ravnim površinama i automatiziranim linijama.
- Pneumatski kotači od meke tkanine napuhnuti za praćenje obrisa bez kopanja rubova, idealno za završno poliranje zakrivljenih ili neravnih dijelova.
- Lamelni kotači spojite rubove i skinite ivice s profila gdje ravni kotač ne može doseći.
- Pamučni kotačići za nakit su najnježnija opcija, koriste se za plemenite metale i male komponente.
Za agresivni prvi prolaz na nehrđajućem čeliku, a crni ravni kotač od sisala dokazano je polazište. Dobro drži smjesu i pravi rez koji je potreban prije nego što ga bilo koji platneni kotač preuzme.
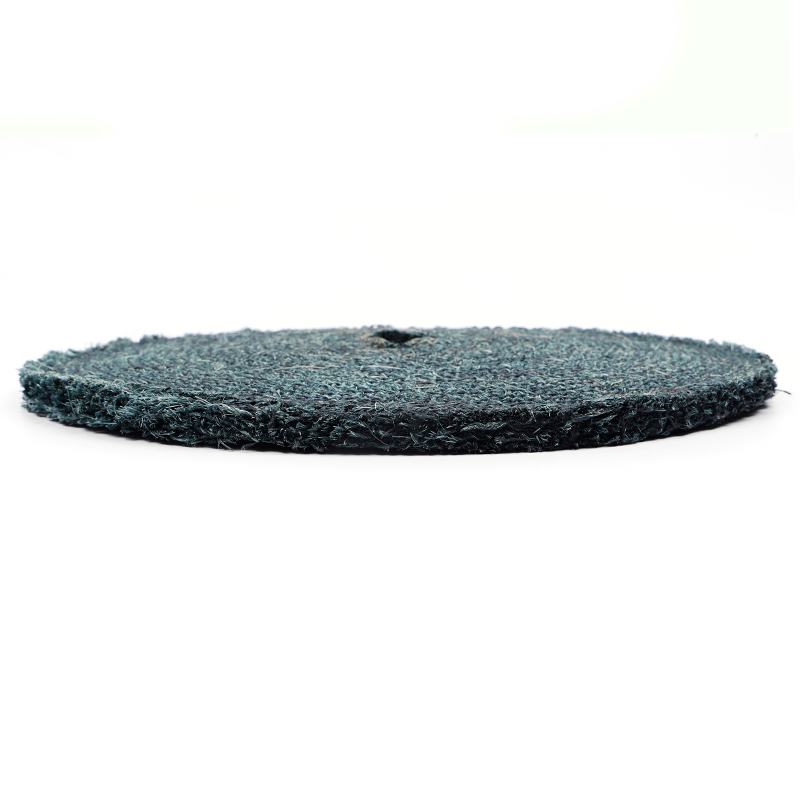 Crni ravni kotač od sisala, veleprodaja i proizvođači po narudžbi - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd je veleprodaja i proizvođač crnih ravnih kotača od sisala u Kini, Black Flat Whee od sisala... Pogledajte proizvod →
Izgradite slijed u dvije faze za dosljedne rezultate
Ne pokušavajte popraviti svaki kvar jednim jastučićem. Pouzdan slijed koristi reznu pločicu za uklanjanje oštećenja i završnu pločicu za pročišćavanje površine. Proizvođači automobilskih dijelova svakodnevno se oslanjaju na ovu logiku, a isto načelo vrijedi za hardver, kuhinjsko posuđe i rad u zrakoplovstvu.
- Faza rezanja: Upotrijebite kotačić od sisala ili lamela sa zelenom masom za poliranje kako biste uklonili duboke ogrebotine, linije varova i tragove strojne obrade. Održavajte kotač ujednačenim i nanošenje smjese ravnomjernim.
- Faza čišćenja: Prebacite se na platneni kotač srednje ili tvrdoće s crvenom smjesom kako biste izjednačili rez i uklonili izmaglicu koju ostavlja kotačić od sisala. Ova faza definira površinu prije završnog poliranja.
- Završna faza: Premjestite na meku krpu ili pneumatski kotač s bijelom smjesom za izradu konačnog zrcalnog izgleda. Koristite lagani pritisak i veću površinsku brzinu za čisti rezultat.
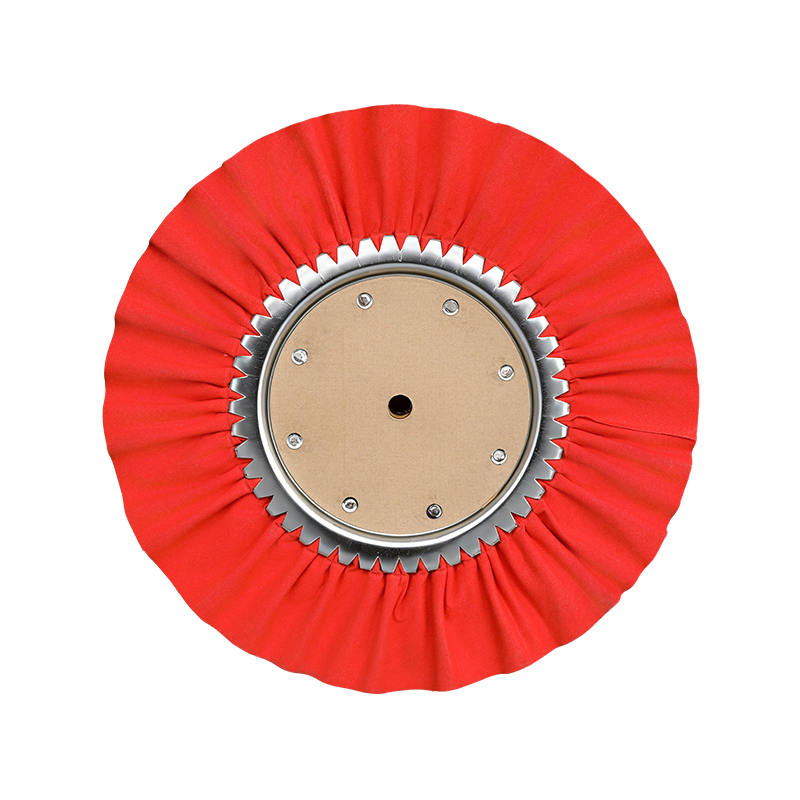
U praksi, faza čišćenja odvaja dobre rezultate od izvrsnih. A crveni platneni kotač za nehrđajući čelik pruža operaterima stabilnu, ponovljivu oštricu rezanja u ovom koraku, što je važno kada trebate održati dosljednu završnu obradu tijekom dugih proizvodnih serija.
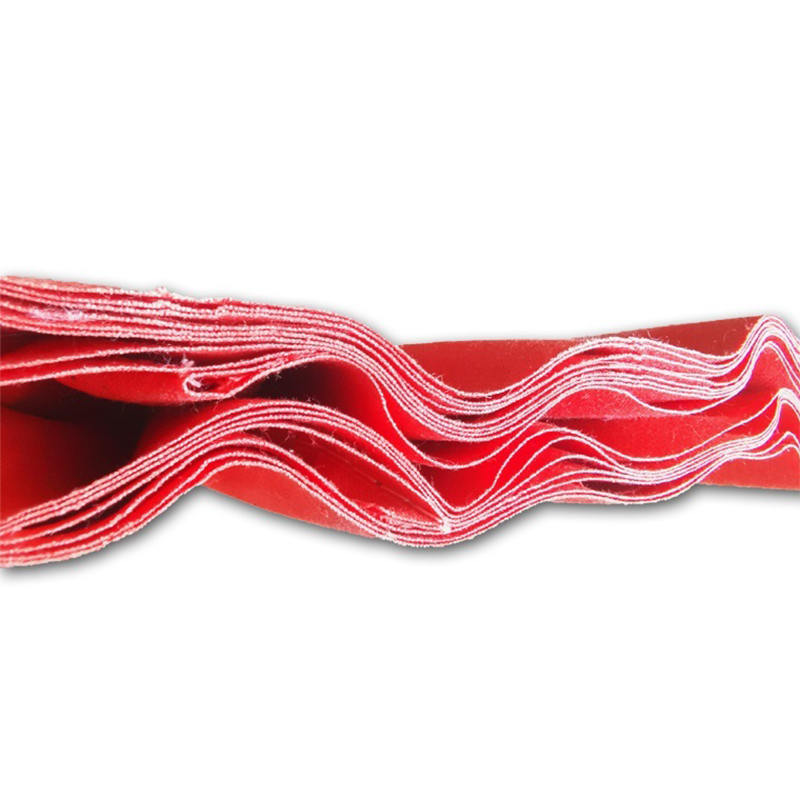 Crveni platneni kotač za veleprodaju i proizvođače po narudžbi od nehrđajućeg čelika - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd je kineski crveni platneni kotač za nehrđajući čelik na veliko i prilagođeni proizvođač, Red Clot... Pogledajte proizvod →
Meki metali trebaju mekši pristup
Aluminij, bakar i mesing ponašaju se drugačije od čelika jer se deformiraju pod pritiskom umjesto da čisto režu. Tvrdi kotač od sisala na aluminiju može se zariti i stvoriti poderotine koje su gore od izvornog nedostatka. Rješenje je mekša podloga, lakši pritisak i smjesa otporna na opterećenje.
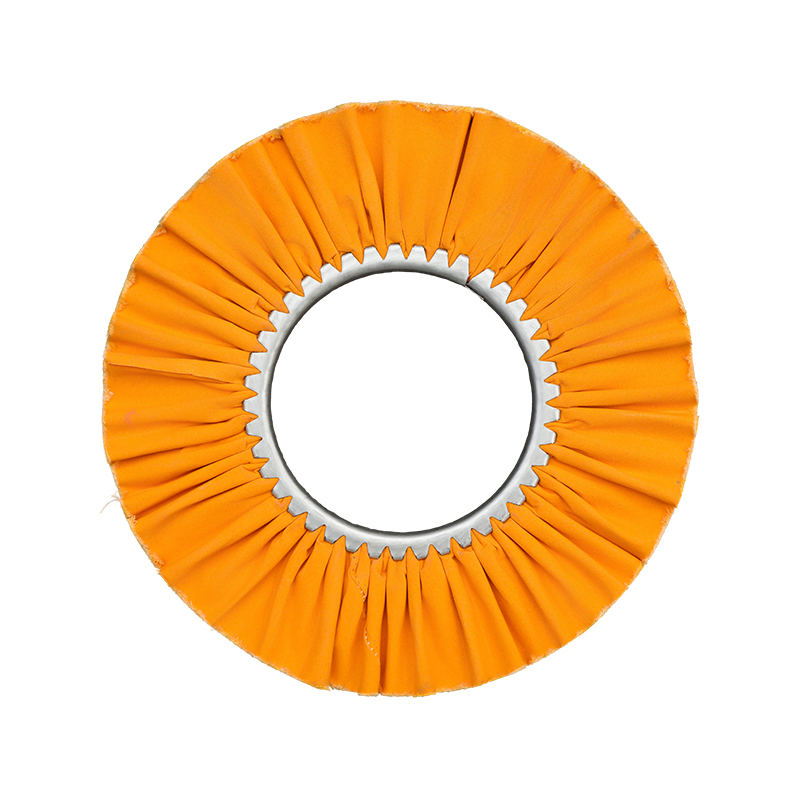
Kod poliranja aluminija, kotač od žutog kaljenog platna za aluminij je praktična sredina. Dovoljno je čvrst da zadrži svoj oblik, ali dovoljno mekan da izbjegne udubljenje obratka. Uparite ga s nižom brzinom vretena i redovito provjeravajte ima li na pločici ugrađenog metala.
 Kotač od žute otvrdnute tkanine za veleprodaju aluminija i proizvođače po narudžbi - Ning Henghua Metal Surface Treatment Technology Co., Ltd je kineski kotač od žute otvrdnute tkanine za aluminij na veliko i proizvođač po narudžbi, Yel... Pogledajte proizvod →
Meki metali također stvaraju više topline na kontaktnoj točki jer materijal pruža manji otpor i stvara više trenja. Toplina ubrzava punjenje jastučića i može promijeniti boju obratka. Smanjite pritisak, povećajte brzinu kotača samo ako dizajn pločice to dopušta i držite namjenski set pločice za aluminij kako biste izbjegli unakrsnu kontaminaciju čeličnim vlaknima.
Stroj, brzina i pritisak mijenjaju pravila
Isti jastučić može se ponašati vrlo različito na stolnoj brusilici, pneumatskom ručnom alatu ili robotskoj ćeliji za poliranje. Odabir podloge mora uključivati stroj jer brzinu površine i primijenjeni pritisak postavlja oprema, a ne sama podloga. Stolne brusilice obično rade na 2800 do 3400 o/min, dok se pneumatski alati uvelike razlikuju, stoga uvijek provjerite nazivnu perifernu brzinu jastučića prije promjene postavki.
- Stolne i podne brusilice: Veći kotači od sisala i platna, obično 200 do 400 mm, daju veliku površinsku brzinu potrebnu za fazu rezanja.
- Pneumatski ručni alati: Manji pneumatski kotači od meke tkanine prate zakrivljene površine i najbolji su za završno poliranje i popravke.
- Automatizirane linije: Gustoća i ravnoteža jastučića moraju biti dosljedni od jednog kotača do drugog, jer se roboti ne mogu prilagoditi mekom ili tvrdom mjestu.
- CNC i robotske ćelije: Koristite otvrdnute platnene kotače s predvidljivim vrijednostima tvrdoće kako bi procesni parametri ostali valjani tijekom vremena.
Ako pretvarate ručni rad u automatizirani, ponovno odaberite podlogu umjesto ponovnog korištenja istog kotačića. Roboti održavaju stalni pritisak, tako da jastučić koji se dobro osjeti rukom može biti preagresivan ili premekan pod fiksnom silom.
Što provjeriti prije nego stavite podlogu u proizvodnju
Kupnja jastučića za poliranje samo po boji ili nazivu marke je rizična jer ista boja može imati različite gustoće od različitih dobavljača. Prije nego što se posvetite proizvodnji, procijenite sljedeće čimbenike:
- Konzistentnost serije: Provjerite tvrdoću, mješavinu vlakana i ravnotežu više jastučića iz iste serije. Mala varijacija u gustoći može značajno promijeniti završni sloj.
- Izdržljivost rubova: Potražite šavove i obradu rubova koji će preživjeti kontaktnu brzinu vašeg stroja. Slabi rubovi uzrokuju klimanje i neravnomjerno trošenje.
- Mogućnosti veličine i sjenice: Provjerite vanjski promjer, središnju rupu i debljinu prema specifikacijama vašeg vretena prije naručivanja količine.
- Kompatibilnost spoja: Neki spojevi brzo zasiti određene materijale jastučića. Isprobajte kompletnu kombinaciju jastučića i spoja prije povećanja.
Većina dobavljača, uključujući Henghua, podržava prilagođene veličine i prilagodbe tvrdoće putem svojih prilagođena usluga brusnog kotača . Kratka probna izvedba s malom serijom jeftinija je od zamjene pune proizvodne narudžbe koja ne zadovoljava vaš standard završne obrade.