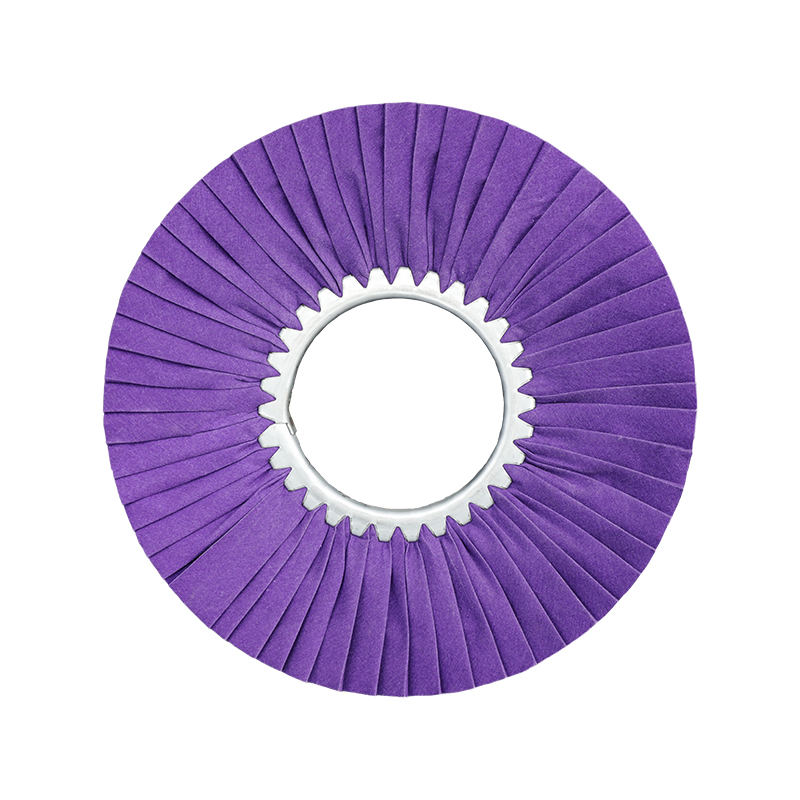
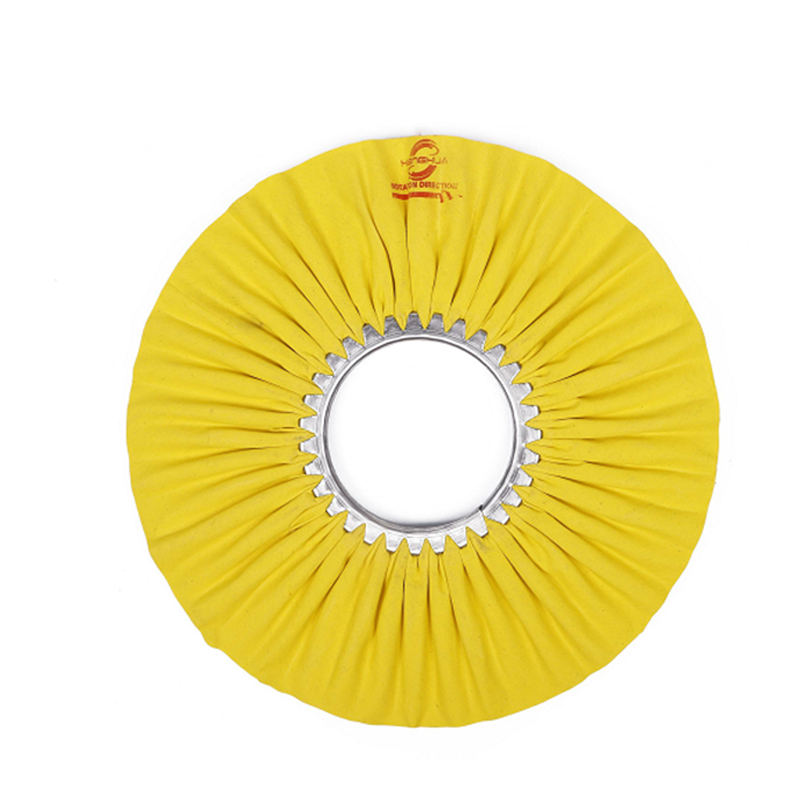
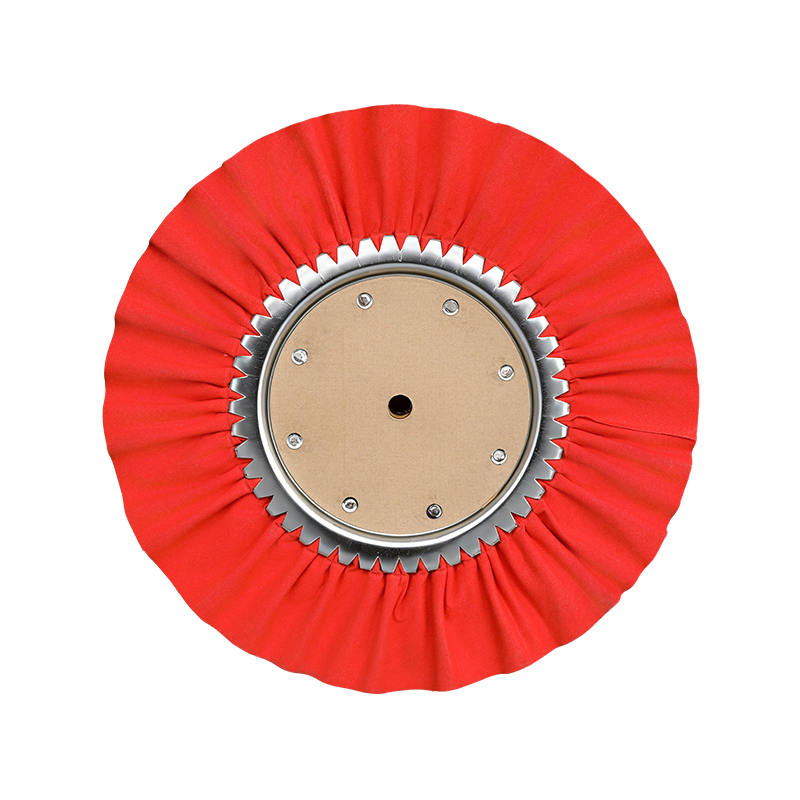
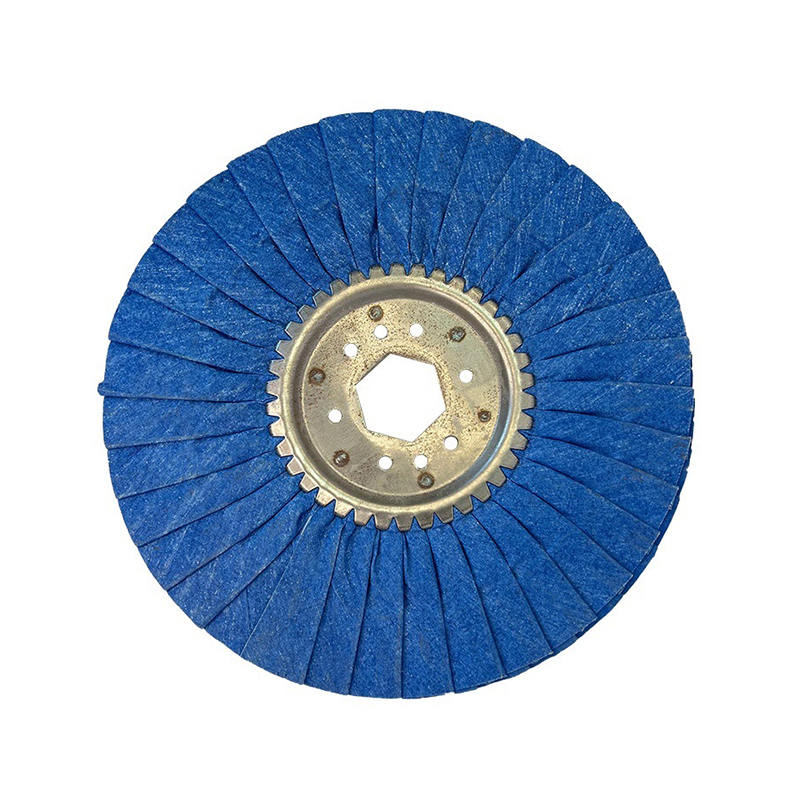
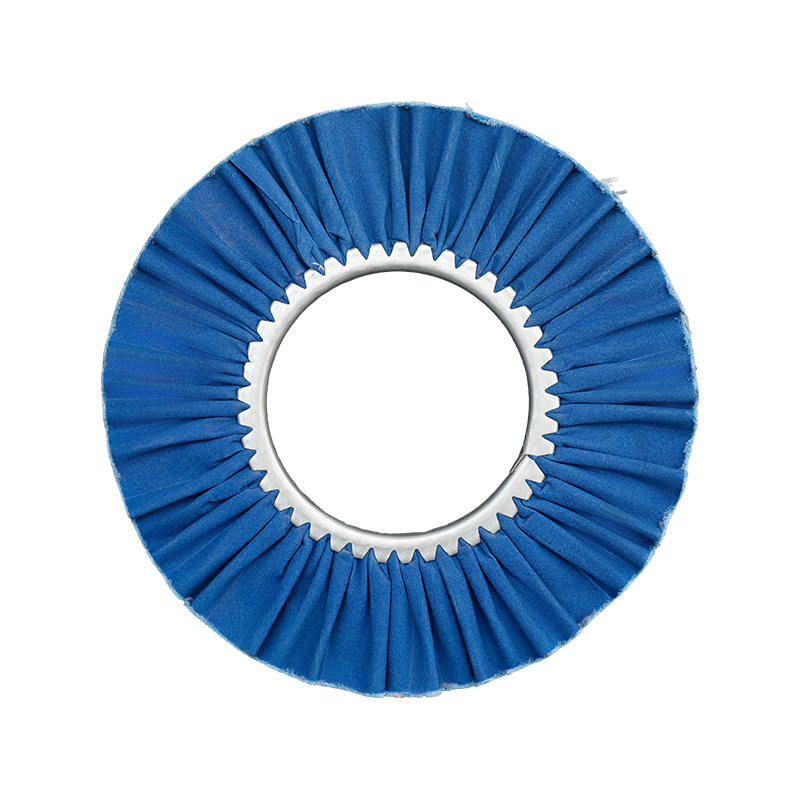
A vjetro kolo — također se često naziva kotačić za odstranjivanje dišnih putova, ventilirani odbojnik ili pristrani odbojnik za dišne putove — je visokoučinkovit alat za poliranje dizajniran posebno za završne ili srednje faze završne obrade metalnih površina . Za razliku od kotača od sisala ili prošivenog pamuka kojima je prioritet agresivno uklanjanje materijala, vjetrobran je projektiran za preciznost: njegova nabrana, presavijena konstrukcija od tkanine stvara unutarnje zračne kanale koji omogućuju kontinuirani protok zraka kroz kotač tijekom rada. Ova ventilacija aktivno raspršuje toplinu i s ploče i s površine izratka, omogućujući dulja neprekidna poliranja, dosljedniju distribuciju smjese i čišću, svjetliju završnu obradu nego što to uobičajeno mogu dati konvencionalne ploče za poliranje.
U praktičnom smislu, vjetrobranski kotači su alat izbora za postizanje zrcalnih završetaka na nehrđajućem čeliku, aluminiju, mesingu, bakru, legurama cinka i širokom rasponu obojenih metala. Opsežno se koriste u proizvodnji automobila, proizvodnji hardvera, proizvodnji kuhinjskog posuđa, metalnim konstrukcijama namještaja, građevinskim materijalima i radnim procesima predobrade galvanizacije. Bilo da nabavljate vjetrobranske kotače za industrijsku liniju za poliranje velikog protoka ili odabirete jedan za precizne završne radove, razumijevanje kako su napravljeni, kako se ponašaju i kako ih ispravno upariti sa smjesama za poliranje ključno je za postizanje dosljednih, profesionalnih rezultata.
Ovaj vodič pokriva cjelovitu sliku: konstrukciju i mehaniku vjetrobranskih kotača, ulogu stupnjeva obrade označenih bojama, uparivanje spojeva prema vrsti metala, industrije primjene, praktičnu usporedbu s alternativnim tipovima kotača i korak po korak tijek rada za postizanje prave zrcalne završne obrade.
Što čini a kotač vjetra Različito: objašnjenje konstrukcije dišnog puta
Definirajuća značajka kotača vjetra je njegova nabrana, presavijena struktura. Za razliku od konvencionalnog kotača za poliranje - koji je napravljen od ravnih slojeva pamuka, muslina ili sisala naslaganih paralelno jedan s drugim - kotač za vjetar konstruiran je pričvršćivanjem više slojeva pamučne tkanine na središnji čelični klinč prsten na način koji prisiljava svaki sloj da oblikuje radijalnu naboru ili nabor. Ovi nabori strše prema van iz središta, stvarajući lice kotača sastavljeno od stotina pojedinačnih rubova tkanine umjesto glatke ravne površine.
Praktične posljedice ovog dizajna su značajne:
- Aktivna ventilacija: Kanali između svakog nabora omogućuju slobodno kretanje zraka kroz tijelo kotača tijekom rotacije. Ovaj protok zraka neprestano odnosi toplinu iz kontaktne zone, sprječavajući nakupljanje topline koje može promijeniti boju mekih metala ili prerano očvrsnuti smjesu za poliranje na površini kotača.
- Poboljšano zadržavanje spoja: Svaki nabor djeluje kao mali džep koji drži i ispušta smjesu za poliranje dok se kotačić okreće uz radni predmet. Ovo osigurava ravnomjerniju i dugotrajniju isporuku smjese od ploča s ravnim slojem, smanjujući učestalost ponovnog nanošenja tijekom produljenih sesija poliranja.
- Poliranje rubnog kontakta: Vjetreni kotači dizajnirani su za brušenje rubova — tehnika pritiskanja obratka na vanjski rub površine kotača, a ne na ravnu stranu. Ovaj rubni kontakt precizno koncentrira pritisak poliranja, čineći vjetrobranske kotače prikladnima za profilirane, zakrivljene ili izratke složene geometrije.
- Temperatura hladnije površine: Budući da ventilacija aktivno upravlja toplinom, vjetrobranski kotači mogu raditi duže vrijeme prije nego što se obradak ili kotač moraju ohladiti. Ovo je ključna prednost učinkovitosti kod aplikacija velikih površina kao što su spremnici od nehrđajućeg čelika, aluminijske ploče, karoserije prikolica i arhitektonske obloge.
Čelična središnja ploča ili spojni prsten u jezgri kotača nije samo komponenta za montažu — ona također djeluje kao hladnjak i strukturalno sidro koje drži nabore pod stalnom napetošću tijekom vrtnje velikom brzinom. Standardni vjetrobranski kotači izrađeni su za radne brzine obično u rasponu od 2000 do 3500 okretaja u minuti, ovisno o promjeru kotača, a središnji prsten igra ključnu ulogu u sprječavanju raslojavanja pri tim brzinama. Uvijek koristite samocentrirajuću sigurnosnu prirubnicu kada montirate vjetrobran kako bi se osiguralo sigurno stezanje i spriječilo odvajanje slojeva tkanine od središnjeg prstena tijekom rada.
Razumijevanje kotač vjetra Kodovi boja i stupnjevi liječenja
Jedan od najpraktičnijih aspekata rada s vjetrobranskim kotačima je standardizirani sustav kodiranja boja koji se koristi u cijeloj industriji za označavanje stupnja obrade i relativne krutosti svakog kotača. Boje nisu dekorativne — svaka označava određenu razinu čvrstoće tkanine, odgovarajuću fazu u procesu poliranja i preporučenu vrstu metala. Razumijevanje ovog sustava omogućuje operaterima da odmah odaberu ispravan kotač bez pokušaja i pogrešaka.
| Boja | Razina krutosti | Faza poliranja | Pogodnost primarnog metala | Tipično uparivanje spojeva |
|---|---|---|---|---|
| Plava (obrađena mlinom) | Najviša | Korak 1 — Rezanje poliranjem | Nehrđajući čelik, tvrde legure | Crni brusni spoj |
| Crveno (tretirano) | visoko | Korak 1 — Rezanje poliranjem | Nehrđajući čelik | Crna magija / sivi spoj |
| Narančasta (tretirana) | Srednje-visoka | Korak 1 — Rezanje poliranjem | Aluminij, obojeni metali | Smeđi tripoli spoj |
| Žuto (obrađeno mlinom) | srednje | Korak 2 — Poliranje boje | Aluminij, mesing, bakar | Smjesa zelenog rumenila |
| Ružičasta (tretirana) | srednje-Soft | Korak 2 — Poliranje boje | Nehrđajući čelik (second pass) | Žuti luksuzni spoj |
| Bijela / Domet flanel | Najmekši | Korak 3 — Završna zrcalna završna obrada | Svi metali, plastika, lak za drvo | Bijeli dijamant / plava rumena / ljubičasta rumena |
Osnovno načelo je jednostavno: čvršći kotači režu agresivnije, dok mekši kotači daju finiju boju i sjaj . Pravilno izveden slijed poliranja postupno se pomiče od tvrđih, agresivnijih kotača uparenih s grubljim smjesama u ranim fazama, prema mekšim kotačima s finijim završnim smjesama u završnoj fazi. Pokušaj preskakanja faza - na primjer, nanošenje mekog bijelog flanelskog kotača za vjetar izravno na jako izgrebanu površinu od nehrđajućeg čelika - neće proizvesti zrcalni završetak; jednostavno će ispolirati ogrebotine bez njihovog uklanjanja, što će rezultirati mutnom, neravnom površinom.
Važno je napomenuti da se konvencije boja mogu malo razlikovati od proizvođača do proizvođača. Uvijek provjerite podatke o krutosti i primjeni koje je dao vaš specifični dobavljač, umjesto da se oslanjate samo na boju kao apsolutni vodič. Ipak, gore opisani široki okvir odražava široko prihvaćeni industrijski standard i pouzdana je početna referenca za većinu aplikacija.
Kako uskladiti a kotač vjetra s pravom smjesom za poliranje
Odnos između kotača vjetra i smjese za poliranje nije neobavezan — to je temelj cijelog procesa poliranja. Kotač osigurava mehanički mehanizam isporuke; smjesa osigurava abrazivno rezanje ili kemiju završne obrade. Korištenje bilo kojeg elementa na pogrešan način potkopava rezultat oba.
Redoslijed poliranja nehrđajućeg čelika
Za nehrđajući čelik, preporučeni pristup je postupak od najmanje dva koraka uz korištenje kotača vjetra. Počnite s a crveno ili plavo tretiran vjetrobran napunjen crnim šmirglom (crna magija) smjesom. Ovaj prvi korak radi na približno 3.000 do 3.500 okretaja u minuti i uklanja ogrebotine veličine 320-400, površinsku oksidaciju i sve zaostale linije brušenja preostale od ranije obrade. Drugi korak koristi a ružičasto tretirani vjetrobran u kombinaciji sa žutom deluxe smjesom pri oko 3000 okretaja u minuti kako bi se površina dovela od satenske do visokog sjaja. Za rezultate vrhunske kvalitete, završni prolaz s bijelim domet flanelskim vjetrobranskim kotačem napunjenim plavom ili ljubičastom smjesom za rumenilo proizvest će duboki zrcalni završetak koji je učinkovito bez vidljive površinske teksture.
Redoslijed poliranja aluminija
Aluminij zahtijeva nešto drugačiji pristup. Budući da je aluminij mekši i porozniji od nehrđajućeg čelika, lakše upija smjesu i može razviti duboke utore ako se koriste pretjerano agresivni kotači. Počnite s vjetrobran tretiran narančastom bojom i smeđu tripoli smjesu pri 3000 do 3500 okretaja u minuti za uklanjanje tragova brušenja granulacije 400 i 600 s površine. Slijedite s a žuti vjetrobranski kotač obrađen mlinom u kombinaciji sa smjesom za zeleno rumenilo pri 2500 do 3000 okretaja u minuti za postizanje dubine boje i sjaja. Za vrhunske završne radove na aluminijskim kotačima, spremnicima ili dijamantnoj ploči, završite flanelskim vjetrobranskim kotačem i finom ljubičastom ili plavom smjesom za rumenilo. Primijenite umjereni pritisak i izbjegavajte zadržavanje u jednom položaju kako biste spriječili površinsko savijanje uzrokovano toplinom na tankim aluminijskim pločama.
Mjed, bakar i legura cinka
Za mjedene i bakrene izratke, smeđa tripoli smjesa u kombinaciji s narančastim ili žutim vjetrobranskim kotačem služi kao učinkoviti korak rezanja u prvom prolazu koji uklanja površinske tragove i laganu oksidaciju bez pretjeranog rezanja mekše metalne podloge. Drugi stupanj koristi crvenu smjesu rumenila s mekim flanelskim kotačićem za vjetar kako bi se razvio bogat, topao sjaj karakterističan za visokokvalitetne završnice od mesinga i bakra. Hardverske komponente od legure cinka — uobičajene u ukrasnim elementima, opremi za vrata i kupaonskim dodacima — dobro reagiraju na izravan slijed u dva koraka koristeći žutu smjesu za rezanje i bijelu dijamantnu smjesu na flanelskom vjetrobranu za konačnu boju.
Nemetalne površine: plastika, lak za drvo i koža
Hladniji radni profil kotača vjetra također ga čini prikladnim za određene nemetalne primjene. Na obojenim površinama, visokosjajnom laku za namještaj i kožnoj galanteriji, varijanta vjetrobranskog kotača od mekog flanela — koja se koristi pri maloj brzini (obično ispod 2200 okretaja u minuti) s bijelom ili plavom smjesom — može ukloniti lagane površinske ogrebotine i vratiti sjaj bez stvaranja razina topline koje bi stvorile mjehuriće ili omekšale površinu. Ova svestranost čini vjetrobranske kotače korisnim alatom ne samo u metaloprerađivačkim okruženjima, već iu automobilskim detaljima, radionicama za završnu obradu drva i proizvodnji kožne galanterije.
kotač vjetra u odnosu na druge vrste brusnih ploča: gdje svaka odgovara u procesu poliranja
Profesionalci za završnu obradu metala rade s više vrsta kotača, od kojih je svaki postavljen u određenoj fazi slijeda poliranja. Razumijevanje gdje vjetrobran odgovara - a gdje ne - sprječava skupe pogreške i uzalud trošenje potrošnog materijala.
| Vrsta kotača | Izgradnja | Stvaranje topline | Rezanje agresije | Najbolja pozornica | Mogućnost zrcalne obrade |
|---|---|---|---|---|---|
| Kotač od sisala | Prošiveni slojevi vlakana sisala | visoko | Vrlo visoko | Korak 1 — Teško smanjenje | br |
| Spiralno šivani pamuk | Ravni pamuk, prošiveni prstenovi | srednje | srednje | Korak 2 — Srednji kroj i boja | Djelomično (saten) |
| kotač vjetra (Treated) | Plisirana tkanina, središnji prsten | Nisko–srednje | srednje–High (by grade) | Korak 1–2 (ovisno o stupnju boje) | Da (s flanelom) |
| kotač vjetra (Flannel) | Nabrani flanel, središnji prsten | Vrlo nisko | Niska | Korak 3 — Zrcalna završna obrada | da |
| Labavi pamučni mop | Nešiveni mekani pamuk | Vrlo nisko | Vrlo nisko | Korak 3 — Konačna boja | da |
Ključni zaključak ove usporedbe je da vjetrobranski kotači zauzimaju jedinstvenu poziciju u slijedu poliranja: sposobni su isporučiti i rez i boju ovisno o stupnju obrade, što ih čini jednim od najsvestranijih dostupnih tipova kotača. Dobro opremljena stanica za poliranje potencijalno može dovršiti cijeli slijed završne obrade u više koraka koristeći samo vjetrobranske kotače postupno mekših razreda — od tvrdo tretiranog plavog ili crvenog kotača za početno rezanje do flanelskog vjetrobranskog kotača za završni prolaz ogledalom. Ova konsolidacija tijeka rada je značajna prednost učinkovitosti u industrijskim okruženjima gdje promjene alata predstavljaju stvarne troškove zastoja.
Industrije i proizvodi u kojima se koriste vjetrobranski kotači
Kotači vjetra nalaze se u širokom rasponu proizvodnih industrija. Njihova kombinacija rashladne ventilacije, raznovrsnih stupnjeva obrade i dosljednog zadržavanja spojeva čini ih prikladnima za svako proizvodno okruženje gdje je izgled metalne površine kriterij kvalitete — što obuhvaća veliki udio proizvedene široke potrošnje i industrijske robe.
Automobilski dijelovi i pribor
Kotači za vjetrobran standardni su alati za poliranje u proizvodnji automobilskih dijelova i detaljima na naknadnom tržištu. Kotači od legure aluminija, ispušni sustavi od nehrđajućeg čelika, kromirane obloge, branici, spremnici goriva i kućišta motora zahtijevaju visokokvalitetne zrcalne završne obrade koje zadovoljavaju i estetske standarde i standarde otpornosti na koroziju. Hladniji rad vjetrobranskih kotača posebno je vrijedan prilikom poliranja aluminijskih naplataka kotača — komponente tankih stijenki koja se može iskriviti ili razviti neravne površine ako je izložena pretjeranoj toplini tijekom poliranja. Standardni slijed u dva koraka koji koristi narančaste i žute vjetrobranske kotače s mješavinama Tripoli i Green Rouge može učinkovito dovesti sirovo strojno obrađeni aluminijski kotač do vrhunske kvalitete.
Kuhinjsko posuđe i posuđe od nehrđajućeg čelika
Lonci, tave, sudoperi, radna površina i strojevi za preradu hrane među najvećim su primjenama vjetrobranskih kotača u proizvodnji nehrđajućeg čelika. Industrija usluživanja hrane i cateringa nameće stroge zahtjeve za završnu obradu površine — kako zbog higijenskih razloga (glatke, neporozne površine otporne su na prianjanje bakterija), tako i zbog estetike potrošača. Vjetreni kotači upareni s odgovarajućim spojevima od nehrđajućeg čelika daju visokosjajni, usmjereno ujednačeni završni sloj koji je potreban da komercijalni kuhinjski proizvodi prođu standarde inspekcije na glavnim izvoznim tržištima.
Hardver i precizne komponente
Ručke na vratima, šarke, brave, slavine, ventili, cijevni priključci i ukrasni arhitektonski okovi često se poliraju vjetrobranskim kotačima u ručnim i automatskim konfiguracijama. Za hardverske komponente od legure cinka i mesinga namijenjene za galvanizaciju kromom ili niklom, poliranje vjetrobranskog kotača obično je posljednji korak prije kupke za oplatu — kvaliteta polirane površine supstrata izravno određuje kvalitetu prianjanja i ujednačenost izgleda nanesenog sloja za oplatu. Svi nedostaci na površini koji nisu uklonjeni poliranjem bit će pojačani, a ne skriveni, postupkom nanošenja galvanizacije.
Metalni radovi namještaja i interijera
Metalni okviri namještaja, ukrasni čelični i mjedeni umeci, stolne noge od nehrđajućeg čelika i vrhunski hardver za ormare koriste poliranje vjetrobranskog kotača kako bi se postigla glatka, reflektirajuća završna obrada koju zahtijevaju dizajneri namještaja i izvođači interijera. U kontekstu ove primjene, flanelski kotač za vjetar posebno je cijenjen zbog svoje sposobnosti da proizvede rezultat visokog sjaja na složenim profilima i zakrivljenoj geometriji bez ostavljanja tragova usmjerenog poliranja.
Građevinski materijali i arhitektonske komponente
Obložne ploče od nehrđajućeg čelika, rukohvati, interijeri dizala, natpisi i strukturni ukrasni elementi u komercijalnim zgradama polirani su prema specifikacijama pomoću kotača vjetra u konfiguracijama strojeva za poliranje velikog formata. Vjetreni kotači velikog promjera — 10 inča i više — obično se koriste na automatiziranim linijama za poliranje za obradu dugih dijelova ravnog ili cjevastog materijala gdje je konzistentna završna obrada cijele duljine dijela kritična za arhitektonsko prihvaćanje.
Galvanizacija i prethodna obrada površine
U postrojenjima za galvanizaciju, poliranje vjetrobranskog kotača često je zadnji ručni ili automatizirani korak obrade prije nego što dijelovi uđu u kadu za galvanizaciju. Zahtjev je isporučiti površinu koja je geometrijski glatka i bez umetnutih ostataka smjese za poliranje, kamenca ili mikro-ogrebotina. Karakteristika hladnog rada kotača vjetra smanjuje rizik od tragova toplinskog naprezanja na tankim dijelovima od osnovnog metala, što je posebno važno za komponente s finim detaljima ili oštrim unutarnjim kutovima.
Kako odabrati pravi vjetrobran: ključni čimbenici specifikacije
Za upravitelje nabave i operatere linija za poliranje koji odabiru vjetrobranske kotače, sljedeći faktori specifikacije određuju prikladnost za namjenu. Kupnja pogrešne kvalitete ili veličine čest je i lako izbjegnut izvor nedosljedne kvalitete završne obrade i nepotrebnih troškova potrošnog materijala.
- Promjer kotača: Dostupno od približno 100 mm (4 inča) do 500 mm (20 inča) ovisno o proizvođaču. Manji promjeri prikladni su za stolne brusilice i ručne strojeve za poliranje za precizan rad ili rad s malim dijelovima; veći promjeri koriste se na industrijskim strojevima za poliranje koji obrađuju veće ploče, cijevi ili šipke. Uskladite promjer s fizičkom veličinom obratka i kapacitetom osovine stroja.
- Broj slojeva: Vjetreni kotači obično su dostupni u konfiguracijama od 16 slojeva, iako teže industrijske varijante mogu imati više slojeva za dodatnu gustoću površine. Veći broj slojeva općenito daje više zadržavanja smjese i nešto čvršću površinu — korisno za zahtjevnije rezove. Manji broj slojeva daje mekšu, fleksibilniju površinu prikladnu za poliranje obrisa.
- Veličina središnjeg prstena: Unutarnji promjer čelične središnje ploče mora odgovarati veličini vretena ili osovine vašeg stroja. Standardni unutarnji promjeri uključuju 55 mm, 76 mm i veće veličine za industrijske strojeve. Prije naručivanja količine uvijek provjerite kompatibilnost.
- Stupanj liječenja (boja): Kao što je opisano u gornjem odjeljku s kodovima boja, odaberite stupanj obrade koji odgovara vrsti metala i stupnju poliranja. Za tijek rada od nehrđajućeg čelika u dva koraka trebat će vam najmanje crveni ili plavi tretirani kotač za rezanje i ružičasti ili flanelski kotač za boju i završnu obradu. Za aluminij, narančaste i žute vrste pokrivaju standardni slijed od dva koraka.
- Maksimalna radna brzina: Uvijek provjerite nazivni najveći broj okretaja kotača u odnosu na brzinu vretena vašeg stroja. Kotači većeg promjera imaju niži maksimalni broj okretaja u minuti; Pokretanje vjetrobranskog kotača iznad nazivne brzine dovodi do rizika od raslojavanja središnje ploče i predstavlja ozbiljnu sigurnosnu opasnost za operatere.
- Materijal tkanine: Standardni vjetrobranski kotači koriste pamučnu tkaninu različitih stupnjeva mekoće. Vrhunski flanel (domet flanel) vjetrobranski kotači koriste plišani, ultra-mekani flanel materijal i rezervirani su isključivo za završno poliranje ogledala. Neke varijante specifične za primjenu koriste netkanu najlonsku tkaninu za čišćenje površina, brušenje i operacije izvlačenja žice na nepravilnim ili konturiranim površinama gdje bi konvencionalni vjetrobranski kotači od tkanine bili previše kruti.
Korak po korak: postizanje zrcalne završne obrade pomoću Wind Wheelsa
Sljedeći tijek rada odnosi se na izratke od nehrđajućeg čelika kao primarni primjer, ali ista logika - s odgovarajućim zamjenama spojeva - vrijedi i za aluminij, mjed i druge metale.
Faza 1: Priprema površine
Prije uvođenja bilo kakvog brusnog kotača, osigurajte da je osnovna površina brušena na najmanje 320-400 granulacija. Jače ogrebotine, zavarene šavove i kamenac trebalo je ranije u postupku riješiti kotačićem od sisala ili abrazivnom trakom. Kotač vjetra nije dizajniran za uklanjanje teških zaliha; donošenje jako oštećene površine izravno na vjetrobran rezultirat će produljenom, neučinkovitom sesijom rezanja i lošim ishodom. Pokretanje faze kotača vjetra s čistom, brušenom površinom granulacije 400 daje najbolji omjer cijene i rezultata.
Faza 2: Poliranje reza u prvom prolazu (crveni ili plavi vjetrobran)
Montirajte crveno ili plavo tretirano vjetrobransko kolo i napunite ga crnom brusnom smjesom. Postavite stroj na otprilike 3000–3500 okretaja u minuti. Pritisnite rub ploče na izradak ravnomjernim, dosljednim pritiskom i radite u prelazima koji se preklapaju. Cilj u ovoj fazi je ukloniti sve vidljive linije brušenja od 400 i proizvesti jednoliku satensku površinu. Ponovno nanesite smjesu na kotač svakih 45-60 sekundi kako biste održali učinkovitost rezanja. Nemojte dopustiti da se kotač osuši — kotač od suhog sisala ili tretiranog pamuka može proizvesti duboke, nepravilne ogrebotine koje je teško ukloniti u sljedećim fazama.
Faza 3: poliranje boja u drugom prolazu (ružičasti kotač vjetra)
Nakon čišćenja ostatka crne smjese s površine obratka čistom krpom, prijeđite na vjetrobran tretiran ružičastom bojom i napunite žutom deluxe smjesom. Smanjite brzinu stroja na otprilike 2800–3200 okretaja u minuti. Ružičasti kotačić je mekši od crvenog i pomiješat će sve preostale tragove posjekotina iz faze 2 dok će razviti jasan sjaj visoke svjetline. Ova faza prelazi površinu od satenskog izgleda do refleksije gotovo zrcalne. Za mnoge industrijske primjene — hardverske komponente, kuhinjsko posuđe, cijevne spojnice — rezultat na kraju ove faze dovoljan je za isporuku.
Faza 4: Završna zrcalna završna obrada (Flannel Wind Wheel)
Za primjene koje zahtijevaju istinski zrcalni završetak - arhitektonski hardver, automobilske komponente show-grade, vrhunsko kuhinjsko posuđe ili ukrasni proizvodi od nehrđajućeg čelika - dodajte završni prolaz s bijelim domet flanelskim vjetrobranskim kotačem napunjenim smjesom plave boje ili ljubičaste boje. Smanjite brzinu stroja na 1800–2200 okretaja u minuti kako biste smanjili toplinu i maksimizirali površinski odziv na fini abrazivni materijal. Iznimno meko lice flanelskog kotača i abrazivni sadržaj krom oksida ili aluminijevog oksida u finom spoju zajedno uklanjaju sve preostale mikroogrebotine i stvaraju površinu zrcala visoke refleksije bez izobličenja.
Nakon završne faze poliranja, odmah očistite površinu čistom suhom krpom ili ručnikom od mikrovlakana kako biste uklonili sve ostatke smjese. Za komponente od nehrđajućeg čelika kojima će se često rukovati, tanak sloj zaštitnog voska ili laka nanesenog nakon poliranja pomaže u očuvanju zrcalne završne obrade sprječavajući površinsku oksidaciju i kontaminaciju otisaka prstiju tijekom skladištenja i transporta.
Najbolji postupci za sigurnost i održavanje za Wind Wheels
Sigurno rukovanje vjetrobranskim kotačima i njihovo ispravno održavanje štiti i rukovatelje i kvalitetu gotovog proizvoda. Sljedeće prakse su standardne u profesionalnim okruženjima za poliranje i treba ih se dosljedno pridržavati.
- Uvijek koristite ventiliranu sigurnosnu prirubnicu: Kotači vjetra moraju se montirati sa samocentrirajućom sigurnosnom prirubnicom umjesto standardnih čvrstih prirubnica. Ventilirana prirubnica ravnomjerno zahvaća središnji prsten kotača i sprječava odvajanje nabranih slojeva tkanine od čelične središnje ploče pod djelovanjem centrifugalnih sila koje se stvaraju radnom brzinom.
- Nosite OZO cijelo vrijeme: Potrebni su štitnik za lice ili sigurnosne naočale, radne rukavice i respirator namijenjen za finu metalnu prašinu i složene čestice. Pri 3000 okretaja u minuti, složeni ostaci i metalne čestice lebde u zraku velikom brzinom. Dugotrajna inhalacijska izloženost finoj metalnoj i složenoj prašini je priznata opasnost za zdravlje na radu.
- Nikada nemojte prekoračiti nazivni broj okretaja u minuti: Prevelika brzina vjetrobranskog kotača uzrokuje lomove naprezanja u središnjem prstenu i može rezultirati katastrofalnim raspadom kotača. Uskladite veličinu kotača s brzinom stroja prije svake uporabe i provjerite to pri svakoj promjeni kotača.
- Redovito grabljajte kotač: Kako se smjesa nanosi i pojavljuju se toplinski ciklusi, smjesa za poliranje se stvrdnjava i glazira prednju stranu kotača, smanjujući učinkovitost rezanja ili završne obrade. Upotrijebite grablje za kotače (grubi abrazivni alat koji se prisloni na lice kotača) prije prve uporabe i povremeno između duljih sesija poliranja kako biste obnovili lice kotača i uklonili naslage stvrdnute smjese.
- Posvetite svaki kotač jednoj smjesi: Unakrsna kontaminacija vjetrobranskog kotača različitim spojevima dovodi do nedosljedne abrazivne kemije koja može ostaviti nepredvidive tragove na površini. Jasno označite svaki kotač naznačenom smjesom i nametnite ovu disciplinu u proizvodnom pogonu.
- Provjerite kotače prije uporabe: Provjerite ima li središnjeg prstena znakova pucanja, iskrivljenja ili labavog klinčanja. Provjerite ima li na naborima tkanine pohabanosti, dijelova koji nedostaju ili naslaga smjese koje se ne mogu ukloniti grabljanjem. Oštećeni vjetrobran treba odmah ukloniti iz upotrebe — rizik od kvara tijekom rada nije prihvatljiv u okruženju za profesionalno poliranje.
- Pravilno skladištiti: Nekorištene vjetrobranske kotače držite na hladnom i suhom mjestu, dalje od izravne sunčeve svjetlosti, otapala i vlage. Izloženost vlazi može oslabiti ljepljivi spoj između tkanine i središnjeg prstena u tretiranim kotačima, smanjujući njihov učinkovit vijek trajanja.
Često postavljana pitanja o Wind Wheelsu
Može li kotač za vjetar zamijeniti kotač od sisala u redoslijedu poliranja?
U većini slučajeva, ne. Tvrdo tretirani (plavi ili crveni) kotač za vjetar može podnijeti lagane do umjerene rezove na površinama koje su brušene na granulaciju 320-400, ali mu nedostaje strukturna krutost i abrazivnost vlakana kotača od sisala kada se radi s dubokim ogrebotinama, teškim tragovima matrice ili pripremom zavarenog šava. Za površine koje imaju samo manje tragove brušenja ili prethodne linije poliranja, tretirani vjetrobran u potpunosti je sposoban kao alat za prvi korak. Za jako oštećene površine prvo treba koristiti kotač od sisala prije uvođenja kotača za vjetar.
Koliko dugo vjetrobran traje u proizvodnoj uporabi?
Vijek trajanja ovisi o radnoj brzini, primijenjenom tlaku, učestalosti primjene smjese i pažljivosti održavanja. Vjetreni kotači koji se redovito nabijaju, rade unutar svoje nazivne brzine i koriste se s odgovarajućim složenim opterećenjem obično će trajati duže od konvencionalnih prošivenih pamučnih kotača u ekvivalentnim primjenama, jer nabrana konstrukcija ravnomjernije raspoređuje habanje po površini kotača. Vjetreni kotači od flanela koji se koriste za završnu završnu obradu pri nižim brzinama obično imaju najduži životni vijek u asortimanu.
Koja je razlika između kotača vjetra i običnog pufera za dišne puteve?
Ovo je ista kategorija proizvoda pod različitim regionalnim konvencijama naziva. U kontekstu kineske proizvodnje i izvoza, plisirani ventilirani kotač za poliranje obično se naziva vjetrobran (风轮 / 风叶轮). U sjevernoameričkom i europskom kontekstu profesionalne obrade metala, isti se proizvod obično naziva brusilica za dišne putove, kotačić za brušenje dišnih putova, ventilirana brusilica ili oštrica za dišne putove. Strukturni dizajn i funkcija su identični.
Mogu li se kotači za vjetar koristiti na ručnoj kutnoj brusilici?
Da — poliranje rubova s vjetrobranskim kotačem montiranim na kutnu brusilicu široko je korištena tehnika, posebno za poliranje aluminijskih kotača, panela karoserije vozila i velikih ravnih metalnih dijelova koji se ne mogu dovesti do stolnog stroja za poliranje. Osigurajte da je promjer kotača predviđen za broj okretaja u minuti kutne brusilice koja se koristi i koristite središnju reducirnu ploču i odgovarajuće prirubnice za sigurnu montažu. Održavajte dosljedan kut i izbjegavajte pritiskanje kotača ravno na površinu — tehnika kontakta s rubom ključna je za postizanje ujednačenih rezultata s kotačem za vjetar na ručnom alatu.
Zaključak: Zašto je Wind Wheel profesionalni izbor za završnu obradu ogledalom
Kombinacija aktivne ventilacije, višestrukih stupnjeva obrade i dosljedne isporuke spoja vjetrobranskog kotača rješava ključne izazove visokokvalitetne završne obrade metala: upravljanje toplinom, ujednačenost površine i učinkovitost procesa. Nijedan drugi tip pojedinačnog kotača ne pokriva tako širok raspon faza poliranja — od brušenja u prvom prolazu na tvrdim metalima do završne zrcalne završne obrade na aluminiju, nehrđajućem čeliku, mesingu i nemetalnim površinama — uz zadržavanje hladnijeg radnog profila koji štiti i obradak i rukovatelja.
Za voditelje proizvodnje i stručnjake za nabavu koji nabavljaju potrošni materijal za poliranje, praktična preporuka je da ulože u potpuni skup vrsta vjetrobranskih kotača - najmanje tvrdo tretirani stupanj za rezanje, srednji stupanj za razvijanje boje i flanelski stupanj za završni rad na zrcalu - te da svaki razred dosljedno uparuju s odgovarajućom smjesom za poliranje za metale koji se obrađuju. Dosljednost u odabiru kotača, spajanju spojeva i radnim parametrima temelj su ponovljivog, visokokvalitetnog rezultata poliranja.
Kada ocjenjujete dobavljače vjetrobranskih kotača, tražite dosljednu gustoću slojeva, provjerenu kvalitetu središnjeg prstena i pouzdanu tvrdoću obrade u proizvodnim serijama. Razlika između dobro proizvedenog vjetrobranskog kotača i nekvalitetnog postaje vrlo brzo vidljiva u rezultatima poliranja — a cijena otpadnih ili prerađenih dijelova daleko nadmašuje uštede od jeftinog alata. Za B2B kupce koji nabavljaju velike količine, traženje certifikata materijala i testiranje serije uzoraka prije nego što se obvežu na velike količine standardna je praksa i strogo se preporučuje.