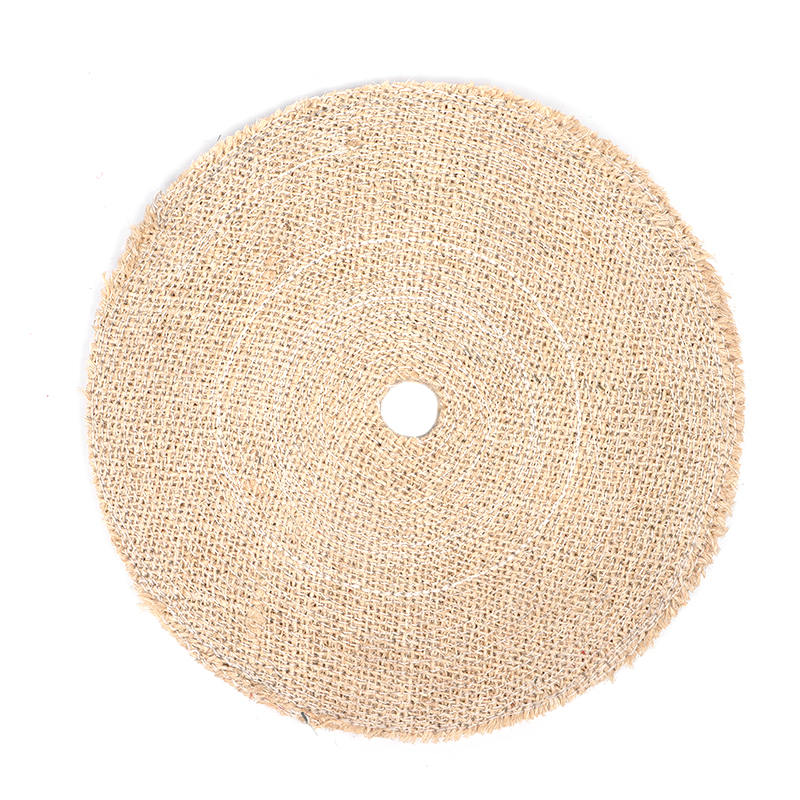
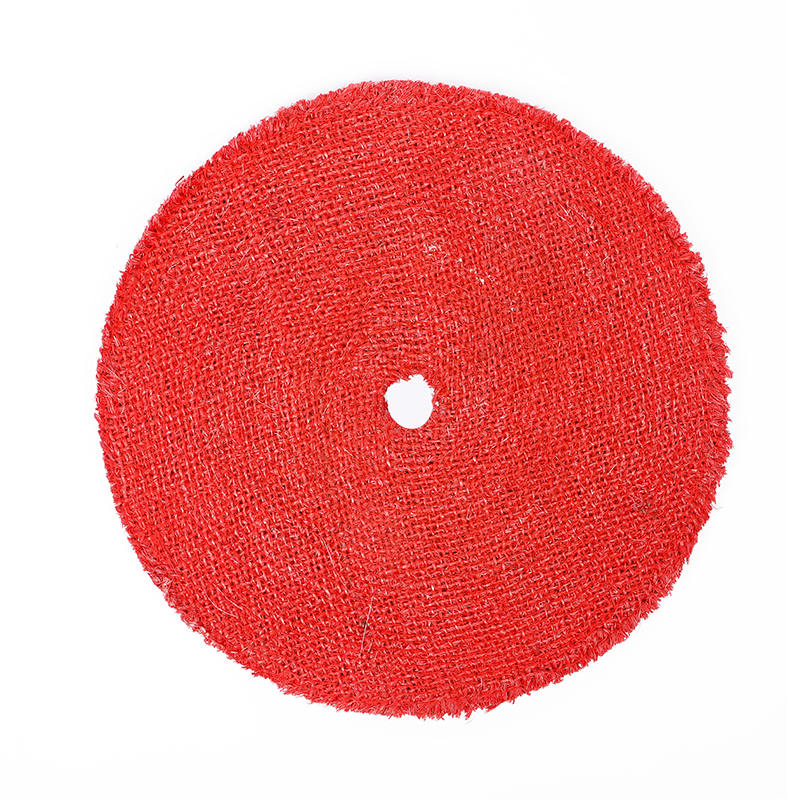
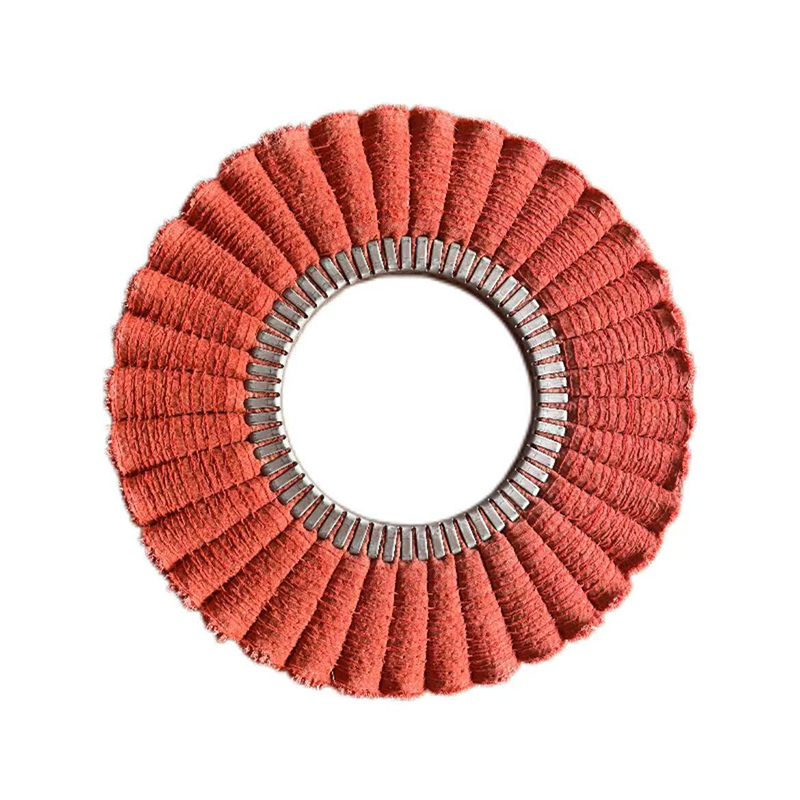
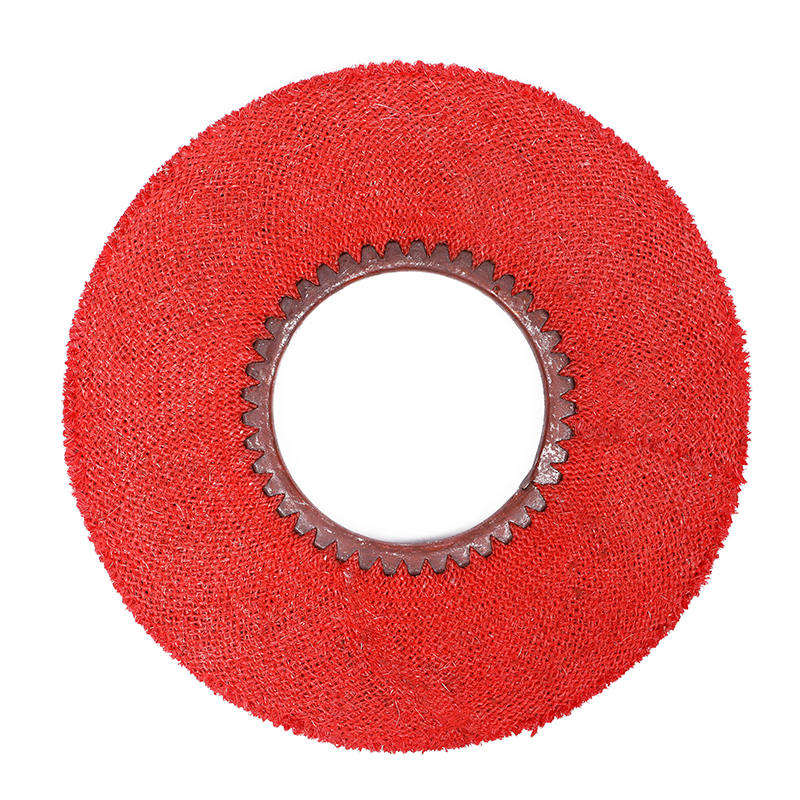
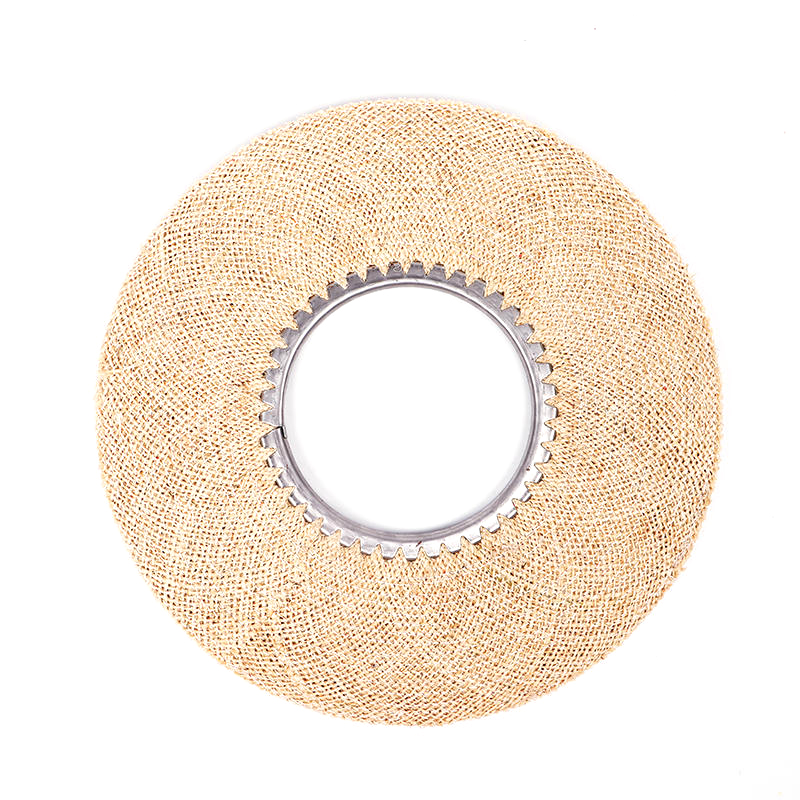
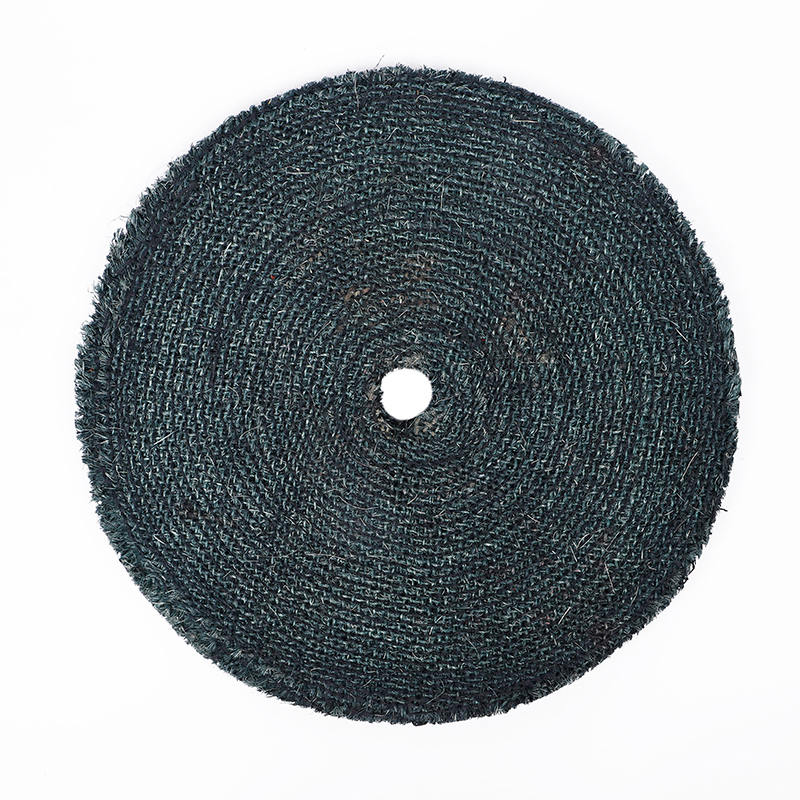
A kotač od sisala — također se naziva kotačić za poliranje sisala ili sisal buff — je a alat za poliranje i rezanje za teške uvjete rada prvenstveno se koristi za brušenje površinskih nedostataka i pripremu metalnih izradaka za sljedeće faze završne obrade. Za razliku od mekših platnenih kotača koji su dizajnirani za završno poliranje boje, kotačić od sisala pruža agresivnu akciju rezanja koja uklanja ogrebotine, tragove alata, linije kalupa i površinske nepravilnosti s kojima se drugi kotači jednostavno ne mogu uhvatiti u koštac. Ako radite s nehrđajućim čelikom, željezom, čeličnim legurama ili čak određenim mekim metalima kao što su aluminij i mesing, razumijevanje za što se koristi kotač od sisala — i kako ga pravilno koristiti — može dramatično poboljšati učinkovitost i kvalitetu vašeg procesa završne obrade metala.
Ovaj članak pokriva sve što trebate znati: materijalno podrijetlo vlakana sisala, konstrukciju brusnih kotača od sisala, njihovu osnovnu industrijsku primjenu, kako odabrati pravi kotač za vaš projekt, koje smjese za brušenje se najbolje slažu s njima i kako ih održavati za dug radni vijek. Bez obzira jeste li profesionalni metalac, operater tvornice ili stručnjak za nabavu koji nabavlja potrošni materijal za poliranje, ovaj vam vodič daje potpunu, praktičnu osnovu.
Što je sisal vlakno i zašto se koristi u kotačima za poliranje?
Vlakna sisala potječu iz Agava sisalana biljka, otporan sukulent porijeklom iz Srednje Amerike i danas se široko uzgaja u istočnoj Africi, Brazilu i dijelovima Azije. Dugi listovi biljke u obliku mača beru se i mehanički uklanjaju koru kako bi se izvukle tanke, tvrde, stanične niti vlakana. Ova su vlakna među najjačim prirodnim biljnim vlaknima koja su komercijalno dostupna, zbog čega se stoljećima koriste za proizvodnju užadi, konopa, konopa za baliranje i teških tekstilnih proizvoda.
Kada se primijeni na proizvodnju kotača za poliranje, vlakna sisala donose tri ključna svojstva na stol: strukturalna krutost , prirodna abrazivnost , i inherentna sposobnost upijanja masti . Čvrstoća niti sisala omogućuje kotaču održavanje čvrstog kontaktnog pritiska na metalnu površinu, generirajući mehaničku radnju potrebnu za izravnavanje izdignutih površinskih defekata. Prirodna mikro-tekstura samog vlakna doprinosi blagom abrazivnom karakteru, dok poroznost vlakna omogućuje učinkovito upijanje i zadržavanje smjese za poliranje — osiguravajući da se sredstvo za rezanje ravnomjerno raspoređuje po radnom predmetu tijekom ciklusa poliranja.
Ova svojstva jasno razlikuju kotače od sisala od kotača za poliranje od pamuka ili muslina, koji su mekši, fleksibilniji i prikladniji za kasniju poliranje u boji nego za početno uklanjanje materijala. Razumijevanje ove razlike ključno je pri odabiru pravog alata za svaku fazu tijeka rada u više koraka završne obrade metala.
Kako je konstruiran kotač za poliranje od sisala?
Izgradnja a kotač od sisala izravno određuje njegovu agresivnost rezanja, fleksibilnost i ukupnu trajnost. Većina komercijalno dostupnih kotača za poliranje od sisala izrađena je od više slojeva — obično 11 slojeva — tkane ili koso rezane tkanine od sisala složene zajedno i pričvršćene na mjestu spiralnim uzorkom šavova. Ovo šivanje je kritično: što su redovi šavova bliži jedan drugome, kotačić postaje tvrđi, što rezultira agresivnijim i preciznijim rezom. Stiardni komercijalni kotači obično imaju odvajanje šavova od četvrt inča (otprilike 6 mm), što osigurava pouzdanu ravnotežu između krutosti i zadržavanja spoja.
Dostupno je nekoliko uzoraka šivanja ovisno o namjeravanoj primjeni:
- Koncentrično šivanje — kružni redovi koji idu paralelno s vanjskim rubom kotača, osiguravajući jednoliku krutost po površini.
- Ravni šavovi — radijalne linije od središta do ruba, nudeći nešto fleksibilniji profil.
- Šivanje radijalnog luka — zakrivljeni dizajn žbica koji ravnomjernije raspoređuje naprezanje i smanjuje trošenje tijekom rada velikom brzinom.
Mnogi kotači od sisala također uključuju tanki vanjski sloj pamučne ili muslinske tkanine. Ova navlaka služi praktičnoj svrsi: sprječava grube rubove od sisala da nenamjerno izgrebu površine uz zonu za poliranje, omogućujući rukovateljima da rade bliže rubovima, rubovima i složenim geometrijama bez ostavljanja neželjenih tragova.
Osim konstrukcije, kotači od sisala često su dostupni u dva načina obrade: neobrađen (suh) and kemijski tretirano (tretirano uranjanjem) . Tretirani kotači impregnirani su sredstvom za stvrdnjavanje — često označeno bojom za označavanje intenziteta tretmana (plava, narančasta, ružičasta, zelena ili crvena, ovisno o sustavu ocjenjivanja proizvođača). Tretman povećava tvrdoću površine, poboljšava prianjanje smjese, produljuje radni vijek ploče i ubrzava brzinu rezanja. Za zahtjevne industrijske primjene koje uključuju tvrđe metale i velike količine proizvodnje, toplo se preporučuju kotači od tretiranog sisala u odnosu na njihove neobrađene analoge.
Što je a Kotač od sisala Koristi se za? Osnovne industrijske primjene
Primarna funkcija kotača od sisala je cut-down poliranje — prva faza sekvence poliranja metala u više koraka u kojoj je cilj uklanjanje površinskog materijala, a ne konačni sjaj. To kotače od sisala čini esencijalnim alatom u tvornicama, tvornicama za žigosanje, ljevaonicama i bilo kojem proizvodnom okruženju koje obrađuje metalne dijelove prije galvanizacije, premazivanja ili završne obrade zrcalom.
Specifični površinski nedostaci za koje su kotači od sisala dizajnirani da ih riješe uključuju:
- Ogrebotine do 400 grita — duboke linije abrazije koje ostavljaju brusne ploče, tračne brusilice ili grube abrazivne pločice.
- Nosiljka se napreže — izdužene oznake površinskog naprezanja nastale tijekom operacija dubokog izvlačenja ili utiskivanja.
- Tekstura narančine kore — hrapav, neravni površinski uzorak koji je rezultat oblikovanja lima ili neravnomjernog protoka materijala.
- Lagani tragovi matrice — otisci alata ostavljeni na površini izratka tijekom kovanja, štancanja ili ekstruzije.
- Oznake alatnog stroja i linije zrnatosti brusne ploče — osobito prevladava na kovanim ili strojno obrađenim dijelovima.
- Abrazivne trake — paralelni obrasci ogrebotina koje ostavlja oprema za brušenje trake tijekom ranijih faza obrade.
U mnogim proizvodnim okruženjima kotači za poliranje od sisala nude značajnu prednost u tijeku rada. Zato što pružaju i djelovanje poliranja i rezanja istovremeno , oni mogu smanjiti ili potpuno eliminirati potrebu za fino zrnatim radom kotača za poliranje. Posebno za valjane, vučene i utisnute metale, kotači od sisala mogu dovršiti rezanje i početnu završnu obradu u jednom prolazu - smanjujući vrijeme ciklusa i broj izmjena kotača potrebnih na proizvodnoj liniji.
Primjene od tvrdog metala
Kotači od sisala najbolje rade na tvrdim metalima gdje su njihova krutost i agresivan karakter rezanja najkorisniji. Ključni metali za primjenu uključuju:
- Nehrđajući čelik (sve uobičajene kvalitete)
- Ugljični čelik i meki čelik
- Lijevano i kovano željezo
- Legure nikla i legure kroma
- Komponente od kaljenog ili toplinski obrađenog čelika
Primjene mekih metala
S odgovarajućim odabirom spoja i smanjenim radnim tlakom, kotači od sisala također se mogu koristiti za početnu fazu poliranja na mekšim metalima, uključujući aluminij, mesing, bakar, srebro i zlato. Međutim, operateri trebaju biti oprezni: budući da su kotači od sisala znatno tvrđi od alternativnih tkanina, oni i jesu nije prikladno za završnu fazu poliranja boje na mekim metalima , gdje je potreban finiji, fleksibilniji kotač za postizanje rezultata visokog sjaja.
Kotač od sisala u odnosu na druge vrste kotača za brušenje: praktična usporedba
Odabir pravog brusnog kotača za svaku fazu završne obrade metala zahtijeva jasno razumijevanje usporedbe sisala s alternativama. Tablica u nastavku sažima ključne razlike:
| Vrsta kotača | Materijal | Ukočenost | Primarni stadij | Najbolje za |
|---|---|---|---|---|
| Kotač od sisala | Sisal vlakna (prirodna agava) | visoko | Smanjenje / početno poliranje | Nehrđajući čelik, željezo, tvrde legure |
| Spiralno šivani pamuk | Pamučni muslin | srednje | Srednje rezanje i glačanje | Čelik, aluminij, mesing |
| Loose Fold Pamuk | Mekani pamuk | Niska | Završno poliranje boje | Svi metali, završni zrcalni završetak |
| Dišni put / Ventiliran | Pamuk sa zračnim kanalima | srednje-High | Poliranje rubova na velikim pločama | Produžene vožnje na velikim ravnim površinama |
| Mješavina sisala i pamuka | Pamučna presvlaka za jezgru od sisala | srednje-High | Kombinirani kroj i preliminarna završna obrada | Štancanje prije presvlačenja |
U tipičnom višestupanjskom slijedu poliranja nehrđajućeg čelika — na primjer, priprema kuhinjske opreme, arhitektonskog pribora ili industrijskih cijevnih spojeva za zrcalnu završnu obradu — radni tijek obično počinje kotačem od sisala napunjenim crnim brusnim slojem za uklanjanje ogrebotina i linija brušenja, napreduje do spiralno ušivenog pamučnog kotača s bijelom smjesom za srednje glačanje i završava labavim kotačem od pamuka napunjenim sa zelenim rumenilom ili bijelom smjesom za konačnu boju i sjaj. Preskakanje faze rezanja sisala često znači da se zaostali površinski nedostaci ponovno pojavljuju kroz sljedeće završne slojeve , čineći cijeli proces manje učinkovitim.
Odabir prave smjese za poliranje za a Kotač od sisala
Kotač od sisala bez odgovarajuće smjese za poliranje isporučuje samo djelić svog potencijala. Smjesa djeluje kao aktivno sredstvo za rezanje, dok kotač od sisala osigurava mehaničku silu i distribucijski medij. Njihovo ispravno uparivanje ključno je za dosljedne, ponovljive rezultate.
Black Emery Compound
Smjesa crnog šmirgla (također nazvana crna magija) standardni je par za kotače od sisala na tvrdim metalima. Sadrži fine brusne abrazivne čestice suspendirane u vezivu masti, pružajući brzo rezanje koje učinkovito uklanja ogrebotine, oksidaciju i duboke površinske tragove s nehrđajućeg čelika i željeza. Kada koristite crni šmirgl s kotačem od sisala, smjesu treba ponovno nanijeti na rotirajući kotač otprilike svakih 30 do 60 sekundi neprekidnog rada kako bi se održala dosljedna izvedba rezanja.
Sivi spoj
Siva smjesa još je jedan solidan izbor za radove rezanja tvrdog metala na kotačima od sisala, osobito kada rukovatelj treba nešto manje agresivno djelovanje od crnog šmirgla — na primjer, kada radi na lakšim površinskim ogrebotinama ili tanjem čeliku gdje se uklanjanje materijala mora pažljivije kontrolirati.
Smeđi Tripoli Compound
Za primjenu kotača od sisala na mekim metalima kao što su aluminij, mjed i bakar, smeđa tripoli smjesa je preporučeni izbor. Tripoli finiji abrazivni stupanj je prikladniji za ove materijale, smanjujući rizik od prekomjernog uklanjanja materijala ili površinskog udubljenja, a istovremeno pruža dovoljno rezanja za izravnavanje lakih nesavršenosti.
Jedna važna praksa: svaki kotač od sisala posvetite jednoj vrsti spoja . Unakrsna kontaminacija ploča s različitim spojevima može uzrokovati nedosljednu abraziju i ostaviti neočekivane tragove na izratku. Označavanje svakog kotača njegovom naznačenom smjesom pomoću trajnog markera jednostavna je, ali vrlo učinkovita disciplina u trgovini.
Kako odabrati pravu veličinu i specifikacije kotača od sisala
Odabir ispravnog kotača od sisala za vašu primjenu uključuje procjenu nekoliko međusobno ovisnih čimbenika. Postizanje ovoga ispravnog od samog početka sprječava loše rezultate na površini, prekomjerno trošenje kotača i potencijalne sigurnosne probleme tijekom rada.
- Promjer kotača: Uobičajene komercijalno dostupne veličine kreću se od 2 inča do 20 inča u promjeru. Manji kotači (6–8 inča) prikladni su za stolne brusilice i stolne strojeve za poliranje za precizan rad ili rad sa malim dijelovima. Veći kotači (10–20 inča) postavljaju se na industrijske strojeve za poliranje i koriste se za visokoučinkovitu obradu većih obradaka kao što su šipke, cijevi, fitinzi i ploče od lima.
- Veličina otvora za sjenicu: Uvijek provjerite odgovara li otvor kotača promjeru vretena vašeg stroja. Standardne veličine uključuju 1/2 inča, 5/8 inča i 3/4 inča. Neodgovarajuća osovina može uzrokovati opasno ljuljanje kotača tijekom rada.
- Broj slojeva i debljina: Standardni kotači od sisala su 11-slojni s približnom debljinom lica od 1/2 inča (12,5 mm) po dijelu. Za primjene koje zahtijevaju šire lice, pojedinačni dijelovi mogu se spojiti zajedno na osovinu osovine kako bi se postigla željena ukupna širina.
- Maksimalni broj okretaja u minuti: Always operate within the wheel's rated maximum speed. For example, a 6-inch sisal buff is typically rated up to 2,700 RPM, while an 8-inch version may be rated up to 3,200 RPM. Exceeding these limits can cause the wheel to delaminate or disintegrate at speed — a serious safety hazard.
- Razina liječenja: Za agresivno rezanje tvrdih metala u proizvodnim okruženjima odaberite kotač od sisala tretiran tvrdim umakanjem. Za lakše početno poliranje na mekšim metalima ili manje serijske radove, neobrađeni (suhi) kotač od sisala može biti dovoljan.
- Cijeli disk u odnosu na odjeljak Bias: Kotači od sisala s punim diskom (izrađeni od kompletnih kružnih slojeva) daju tvrđu, agresivniju površinu prikladnu za teška rezanja. Bias-cut section wheels — constructed from strips of sisal wound on a center hub — offer greater flexibility and a softer cut, making them preferable for contoured or complex-profile workpieces.
Radna sigurnost i najbolja praksa za korištenje kotača od sisala
Kotači za poliranje od sisala rade velikim brzinama i stvaraju značajnu toplinu trenja. Pridržavanje odgovarajućih sigurnosnih i radnih postupaka štiti i operatera i kvalitetu gotovog obratka.
- Nosite odgovarajuću OZO: Zaštitne naočale ili štitnik za lice, teške radne rukavice i maska za prašinu ili respirator trebaju se nositi cijelo vrijeme tijekom postupaka poliranja. Čestice smjese za poliranje i prašina vlakana sisala prenose se zrakom tijekom uporabe.
- Dotjerajte kotač prije prve uporabe: Nove kotače od sisala — posebno obrađene varijante — treba nagrabljati ili obraditi grabljama na kotačima prije prve uporabe. Ovo otvara vlakna, uklanja labavi materijal i osigurava ravnomjerno sjedinjenje opterećenja kotača od prvog kontakta.
- Redovito grabljajte između korištenja: Nakon dulje upotrebe, smjesa se nakuplja, stvrdnjava i glazira površinu kotača. Redovitim grabuljanjem uklanjaju se stvrdnuti ostaci smjese i vraća se učinkovitost rezanja kotača. Zanemarivanje ovog koraka jedan je od najčešćih razloga zašto operateri imaju nedosljedne rezultate buffinga.
- Nanesite smjesu u intervalima: Kao što je gore navedeno, ponovno nanesite smjesu na kotač svakih 30 do 60 sekundi tijekom neprekidnog rada. Pustite kotačić da se okrene prije nego što ga pritisnete na obradak kako biste potvrdili ravnomjernu raspodjelu smjese.
- Nikada nemojte prekoračiti nazivni broj okretaja kotača: Always verify the machine speed against the wheel's maximum operating speed before mounting. Upotrijebite set samocentrirajućih sigurnosnih prirubnica za kotače od sisala u stilu dišnih kanala kako biste spriječili raslojavanje.
- Pravilno skladištite kotače: Držite neiskorištene kotače od sisala na hladnom i suhom mjestu daleko od izravne sunčeve svjetlosti i vlage. Prolonged exposure to humidity can weaken the sisal fibers and cause treated wheels to lose their impregnation hardness over time.
Tipične industrije i proizvodi u kojima se kotači od sisala obično koriste
Sisal buffing wheels are found across a wide range of industries wherever metal surfaces require pre-polishing before plating, coating, anodizing, or final inspection. The following overview highlights the most common industrial contexts:
Izrada od nehrđajućeg čelika
Kitchen equipment, food processing machinery, catering hardware, handrails, and architectural fittings all require high-quality surface finishes. Kotači od sisala se rutinski koriste kao prvi korak poliranja nakon brušenja ili zavarivanja, uklanjajući tragove zavarenih šavova, ljusku i abrazivne linije prije nego što obradak prođe kroz međufazu i završnu završnu fazu.
Automobilski dijelovi i pribor
Chrome and nickel-plated automotive components — including trim pieces, wheel covers, exhaust tips, and engine brackets — require thorough surface preparation before electroplating. Sisal wheels remove die marks, tool lines, and stamping imperfections from ferrous and non-ferrous blanks, ensuring the base metal surface is clean and uniform enough for plating adhesion.
Okov i pričvršćivači
Vijci, matice, ručke, šarke, brave i druge precizne hardverske komponente često se poliraju kotačima od sisala tijekom završne obrade. The wheel's ability to handle small, irregular geometries — particularly when used in ganged configurations on automated polishing lines — makes it well suited to high-volume hardware production.
Završna obrada industrijskih cijevi
Stainless steel pipes and tubes used in pharmaceutical, dairy, and chemical processing industries must meet stringent surface finish standards. Sisal wheels are used to remove longitudinal grinding lines and roll marks before the tube surface is taken to the specified Ra (surface roughness) value required by industry standards.
Nakit i ukrasni metalni proizvodi
In precious metal and costume jewelry production, smaller-diameter sisal wheels are used to remove tool marks and surface scratches from cast, stamped, or fabricated pieces before the application of final rouge polishing. Za srebro i zlato, untreated sisal wheels paired with tripoli compound osiguravaju kontrolirani rez koji ne opterećuje pretjerano mekši osnovni metal.
Kako postići najbolje rezultate s kotačem od sisala: tijek rada korak po korak
Za operatere koji se tek upoznaju s poliranjem sisala ili žele optimizirati postojeći proces, sljedeći tijek rada korak po korak pruža pouzdan okvir za dosljedne rezultate na izratcima od tvrdog metala:
- Priprema površine: Ako obradak ima duboke ogrebotine ili tragove brušenja, postupno brusite od granulacije 120 do granulacije 220 i sve do 320–400 granulacije prije umetanja kotača od sisala. Faza rezanja od sisala najučinkovitije radi kada se može kontrolirati ulazna dubina ogrebotine.
- Montirajte i pregledajte kotač: Prije uključivanja stroja provjerite prikladnost osovine, potvrdite da je kotač sigurno montiran s odgovarajućim prirubnicama i provjerite ima li na površini kotača oštećenja ili neravnomjernog trošenja.
- Obucite ili zagrabljajte kotač: Prije nanošenja smjese nanesite grablje za kotače na prednju stranu kotača nekoliko sekundi, posebno na nove ili prethodno korištene kotače.
- Spoj opterećenja: With the wheel spinning, press the appropriate compound bar (black emery for hard metals) firmly against the wheel face for two to three seconds to load an even coat.
- Polirajte predmet obrade: Apply the workpiece to the lower quadrant of the spinning wheel face with steady, consistent pressure. Pomičite dio preko površine kotača dugim, preklapajućim potezima. Izbjegavajte boravak na jednom mjestu jer koncentrirana toplina može promijeniti boju ili iskriviti metalnu površinu.
- Redovito ponovno nanosite smjesu: Svakih 30 do 60 sekundi, uklonite radni komad nakratko i ponovno napunite smjesu kako biste održali učinkovitost rezanja.
- Pregledajte i prijeđite na sljedeću fazu: Nakon što su svi ciljni nedostaci uklonjeni i kada površina pokaže ujednačenu satensku teksturu, očistite obradak krpom s otapalom i prijeđite na sljedeću fazu kotača (obično spiralno ušiveni pamučni kotač s bijelom ili sivom smjesom).
Slijeđenje ovog sustavnog pristupa osigurava da se svaka sljedeća faza poliranja ispravno gradi na temeljima koje je uspostavio kotač od sisala, što u konačnici pruža čišći, brži i isplativiji put do završne završne površine.
Često postavljana pitanja o kotačima od sisala
Može li se kotač od sisala koristiti na drvu ili plastici?
Kotači od sisala dizajnirani su i optimizirani za metalne površine i ne preporučuju se za drvo ili većinu plastike. Their aggressive cutting action and the heat generated during high-speed operation can scorch wood or melt or deform thermoplastic surfaces. Za završnu obradu drva ili plastike prikladniji su mekši platneni kotači ili namjenske jastučiće za poliranje.
Koliko dugo traje kotač za poliranje od sisala?
Service life depends heavily on operating speed, applied pressure, material being buffed, and maintenance frequency. Obrađeni kotači od sisala koji se redovito grabuljaju i rade unutar svoje nazivne brzine općenito znatno traju duže od netretiranih kotača. Full disc sisal wheels also offer an economic advantage in that they can be used down to the arbor hole before replacement is needed, maximizing material utilization.
Should I use a sisal wheel or an abrasive flap wheel for cut-down?
Abrazivni lamelasti kotači prikladniji su za uklanjanje teških materijala na nepravilnim površinama, dok su brusni kotači od sisala izvrsni u srednjoj fazi rezanja — stapajući ogrebotine i površinske tragove nakon početnog brušenja i prije konačnog poliranja. For workpieces that require a controlled, even surface preparation across a uniform face, a sisal wheel loaded with emery compound will generally deliver more consistent results than a flap wheel at equivalent stages of the process.
Je li kotač od tretiranog sisala uvijek bolji od neobrađenog?
Not necessarily — it depends on the application. Tvrdo obrađeni kotači od sisala omogućuju brže rezanje i dulji vijek trajanja za veliku industrijsku upotrebu na tvrdim metalima. However, for lighter applications, batch work, or initial polishing on soft metals, an untreated (dry) sisal wheel may deliver a more controllable result with less risk of over-cutting. Ključno je uskladiti razinu obrade s tvrdoćom materijala i dubinom površinskih nedostataka koji se rješavaju.
Conclusion: Why the Sisal Wheel Remains Indispensable in Metal Finishing
Unatoč stalnom napretku automatiziranih sustava za brušenje i robotsko poliranje, brusni kotač od sisala ostaje temeljni alat u završnoj obradi metalnih površina jer niti jedan drugi potrošni materijal ne kombinira njegovu razinu agresije pri rezanju, trajnost prirodnih vlakana i sposobnost držanja smjese u jednom, isplativom paketu. Njegova uloga kao prve faze višestupanjskog procesa poliranja je nezamjenjiva — postavlja osnovnu crtu kvalitete površine na koju se nadovezuje svaka sljedeća faza.
Za stručnjake za nabavu, nadzornike trgovina i operatere za obradu metala, praktičan zaključak je jednostavan: uložite u kvalitetne kotače od sisala koji su prikladno specificirani za vaše metale i strojeve, uparite ih s ispravnim smjesama za poliranje, održavajte ih redovitim grabuljanjem i upravljajte njima unutar njihovih nazivnih parametara. Time ćete smanjiti ukupne troškove potrošnog materijala za poliranje, poboljšati konzistentnost završne obrade površine i skratiti ukupno vrijeme ciklusa na vašoj proizvodnoj liniji.
Kada nabavljate kotače za poliranje od sisala za industrijske ili velike količine, potražite dobavljače koji nude potpuni raspon specifikacija — od neobrađenih suhih kotača za lagane radove do varijanti tretiranih tvrdim potapanjem za zahtjevne primjene od nehrđajućeg čelika i željeza — i koji mogu pružiti dosljednu kvalitetu proizvoda u proizvodnim serijama. Dosljedna gustoća vlakana, ujednačena kvaliteta šavova i pouzdana tvrdoća obrade faktori su koji odvajaju produktivni kotač od sisala od onog koji stvara više problema nego što ih rješava.