Evo scene koja se u metaloprerađivačkim radnjama ponavlja češće nego što bi trebala. Operater za poliranje prebacuje liniju za poliranje s dijelova od nehrđajućeg čelika na dijelove od aluminija, zadržava istu smjesu na stolu, a površina postaje siva, razmazana ili s prugama umjesto svijetla. Dio nije problem, a nije ni stroj. Spoj je. Smjesa za poliranje aluminija nije generička pasta: to je uravnotežena mješavina abrazivnog zrna, veziva i maziva koja mora odgovarati mekoći metala, tvrdoći kotača i završnoj obradi koju tražite. Ispravite tu kombinaciju i zrcalna završna obrada na aluminiju postaje ponovljiva. Pogriješite i svaka serija je kockanje.
Zašto smjesi za poliranje aluminija treba drugačiji pristup
Čisti aluminij se topi na oko 660 °C, ali praktični problem za polir nije topljenje - to je gumastost. Kada kotačić za poliranje pritisne aluminij, površinski film se zagrijava i deformira prije nego što abrazivno zrno može čisto rezati. Previše krupnog zrna lomi površinu. Prejako kotačić gura strugotine natrag u dio. Preagresivna smjesa ostavlja mutnu mrlju koju eloksiranje uvijek otkriva.
Zaključak proizvodnje je jasan: aluminiju je potrebna smjesa koja reže laganim pritiskom, nosi dovoljno mazivog veziva da održi kontaktnu zonu hladnom i ne ostavlja ostatke koji zahtijevaju dodatno čišćenje. Zbog toga odjeli za doradu ne tretiraju masu za poliranje kao robu. Postavili su jedan proizvod za 6061 list, drugi za tlačno lijevani ADC12, a drugi za kovane aluminijske naplatke. Tlačno lijevani aluminij podnosi malo agresivniji spoj; valjani lim se brzo razmazuje i potrebno mu je sitnije zrno. Spoj apsorbira većinu te prilagodbe.
Što se nalazi unutar smjese za poliranje aluminija
Konvencionalni spoj napravljen je od abrazivnih čestica suspendiranih u vezivu masti i voskova poput sapuna. Pod trenjem se vezivo topi i prenosi svježi sloj abraziva na rotirajući kotač. Abraziv vrši rezanje; vezivo kontrolira temperaturu, podmazuje i odnosi strugotine. Za aluminij, stopljeni aluminijev oksid standardni je abraziv — smeđi aluminijev oksid za brzo uklanjanje zaliha, bijeli aluminijev oksid za hladnije i čišće djelovanje. Spojevi silicijevog karbida postoje, ali režu agresivno i obično su rezervirani za tvrđe legure.
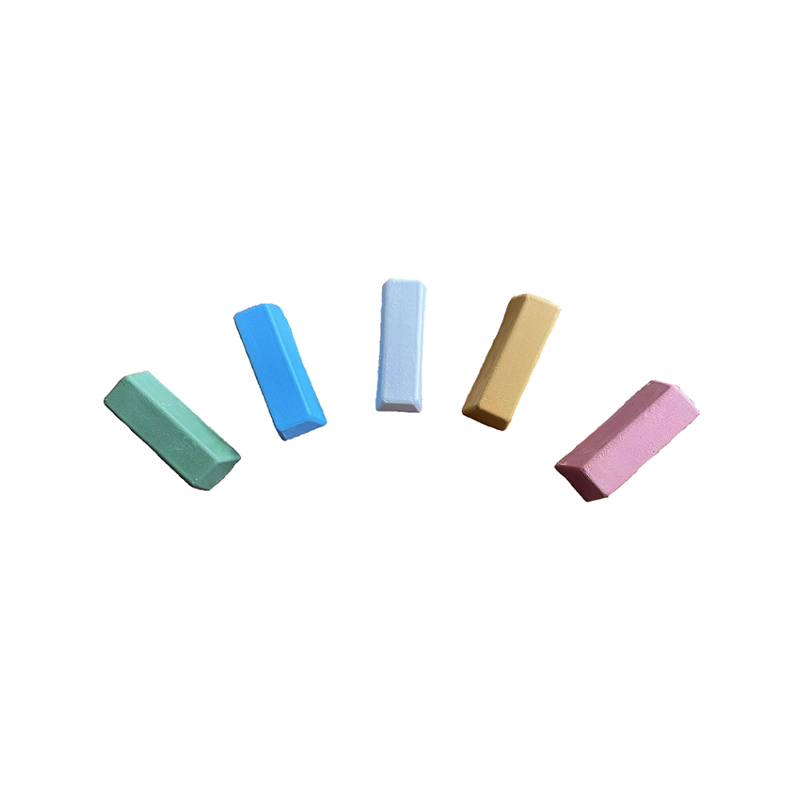
Označavanje bojama je prečac u industriji završne obrade za sortiranje smjesa na stolu. Grafikon ispod pokazuje kako se uobičajene boje čitaju na aluminijskoj liniji:
| Spoj | Abrazivni karakter | Tipičan posao na aluminiju |
|---|---|---|
| Žuto | Srednji aluminijev oksid | Rezanje i svijetla osnovna završna obrada na 6061 i 5052 |
| crvena | Fini aluminijev oksid | Završno bojanje i ukrasna obloga |
| Bijela | Vrlo fini aluminijev oksid | Zrcalna završna obrada prije prozirnog premaza ili eloksiranja |
| zelena | Fini silicijev karbid / krom oksid | Satenski i brušeni završni slojevi; rjeđe na mekoj plahti |
| Tekući spoj | Ovisno o formulaciji | Automatizirane linije s doziranjem raspršivačem ili valjkom |
Za mnoge aluminijske dijelove, a žuta smjesa za poliranje je svakodnevna radna snaga: reže dovoljno brzo da ukloni lagane linije obrade i ostavlja čistu podlogu koju bijela ili crvena smjesa pretvara u ogledalo u sljedećem prolazu.
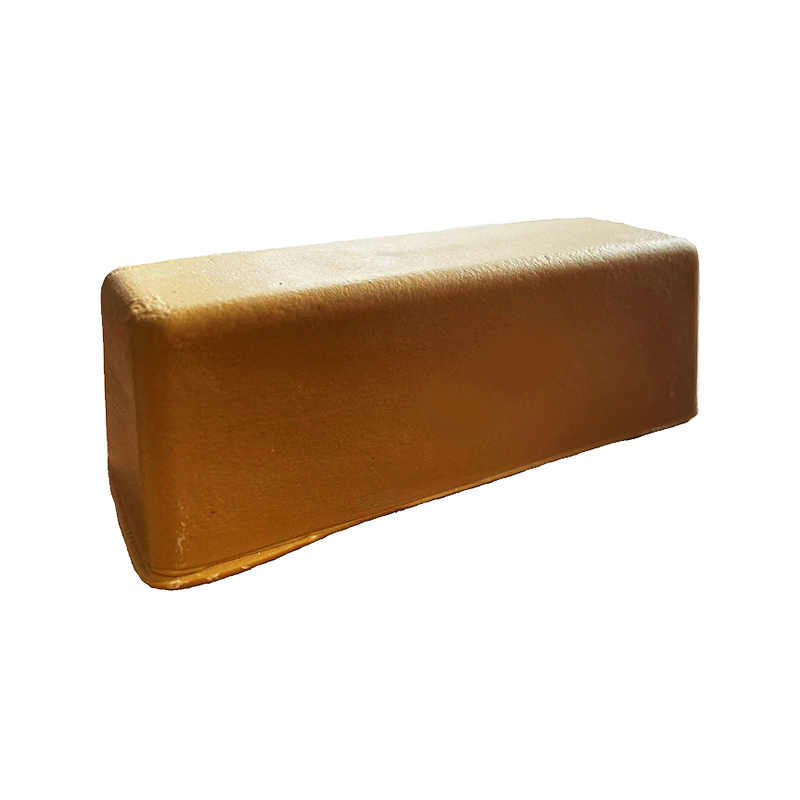 Gruba žuta smjesa za poliranje za predpoliranje aluminija Ova smjesa s visokim udjelom glinice uklanja duboke ogrebotine, neravnine i slojeve oksida u prvoj fazi poliranja, stvarajući ujednačenu podlogu za kasnije finije smjese. Pogledajte proizvod →
Rezanje i bojanje: dvostupanjska logika poliranja aluminija
Profesionalna završna obrada aluminija razdvaja proces u dvije namjerno različite faze. U fazi rezanja, grublja smjesa uklanja tragove strojne obrade, ogrebotine i toplinske nijanse. U fazi bojenja, finiji spoj pročišćava površinu do čistog, jednoličnog sjaja. Pokretanje obje faze u jednom koraku proizvodi kompromis: površina je ili još uvijek izgrebana ili polirana toliko dugo da završna obrada postane valovita.
Na proizvodnoj liniji, dvije faze su različiti poslovi, svaki sa svojim kotačem i spojem:
- Rezanje: srednja smjesa aluminijevog oksida na kotaču od sisala ili kaljenog platna, umjereni pritisak, jedan ili dva kontrolirana prolaza.
- Bojanje: finu bijelu ili crvenu smjesu na kotačiću od meke tkanine, laganim pritiskom, dok se površina ravnomjerno ne reflektira pod kutnim svjetlom.
- Inspekcija: provjerite pod svjetiljkom za grabljenje; mrlje i maglovite mrlje ovdje gotovo uvijek znače neusklađenost spojeva, a ne pogrešku operatera.
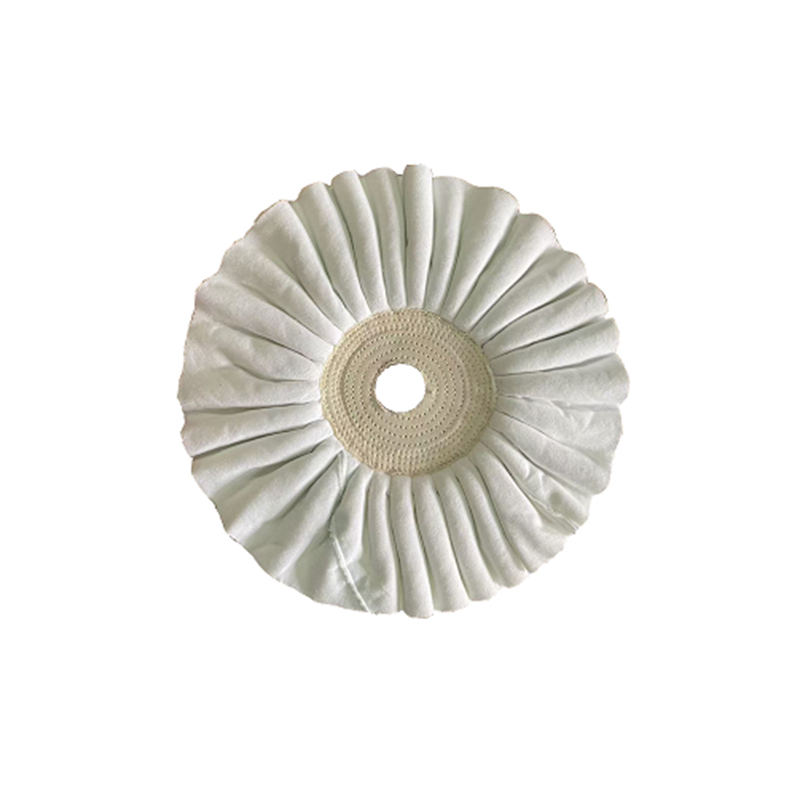
Henghua asortiman pokriva obje strane ovog niza — smjese za poliranje za završnu šipku i platnene kotače prilagođene svakoj fazi. The kotač od žutog kaljenog platna za aluminij namjerno se nalazi u sredini: reže jače od običnog pamučnog kotača, ali završava glađe od sirovog sisala, što ga čini praktičnim mostom između rezanja i bojanja.
 Žuto Hardened Cloth Wheel for Aluminum Finishing Uravnoteženi kotačić za poliranje aluminija koji reže jače od običnog pamuka, a završava glađe od sisala, učinkovito premošćujući faze rezanja i bojenja. Pogledajte proizvod →
Usklađivanje spoja s kotačem: kombinacija koja je važna
Smjesa za poliranje aluminija djeluje jednako dobro kao i kotač na kojem se vozi. Gruba smjesa na mekanom, pahuljastom kolu gubi većinu svog zalogaja jer se kotač savija i kotrlja preko strugotine umjesto da čisti abraziv. Fina smjesa na tvrdom kotaču može izgorjeti i razmazati se. Za aluminij praktične kombinacije izgledaju ovako:
- Žuti spoj kotača od sisala — brzo uklanjanje zaliha i duboko uklanjanje linije za prvi kontaktni prolaz.
- Sklopivi ili kaljeni platneni vjetrobran žuta smjesa — blendanje i posvjetljivanje nakon faze sisala.
- Bijela smjesa pneumatskog kotača od meke tkanine — konačno bojanje i zrcalno razvijanje.
- Standardna tekuća smjesa za ravne kotače — jednolike završne obrade oblikovanih ili oblikovanih dijelova u automatiziranim ćelijama.
Jedna navika rukovatelja važna je jednako kao i izbor proizvoda. Kratko napunite kotač — dodirnite spojnu traku na rotirajući kotač na jednu ili dvije sekunde — umjesto da ga neprekidno pritiskate. Višak smjese odbacuje se neiskorišten, puni čelo kotača vezivom i podiže temperaturu koja razmazuje aluminij. Ispravno napunjen kotač otpušta smjesu samo na kontaktnoj točki.
Za potpuni pregled struktura kotača, izbora tvrdoće i načina na koji varijante košuljica mijenjaju rez, naš vodilica kotača za poliranje prolazi kroz opcije kotač po kotač.
Razmatranja proizvodnje prije nego što kupite smjesu za poliranje aluminija
Kupnja mase za poliranje aluminija razlikuje se od kupnje običnog hardvera. Prava specifikacija je kako se proizvod ponaša pod trenjem, a nekoliko točaka odlučuje hoće li raditi na podu ili otkazati nakon prvog bubnja:
- Konzistencija serije. Postotak abraziva i tvrdoća veziva moraju ostati isti od bačve do bačve; serija koja je toplija razmazat će se točno kao pogreška operatera.
- Abrazivna disperzija. Loše izmiješana smjesa oslobađa zrnca u grozdovima, a svaki grozd postaje nasumična duboka ogrebotina koju nijedan završni prolaz ne može ukloniti.
- Točka omekšavanja i skladištenje. Smjese omekšavaju na ljetnim vrućinama i stvrdnjavaju u hladnim skladištima. Provjerite točku omekšavanja i držite šipke podalje od radijatora i izravnog sunca.
- Format pakiranja. Šipke odgovaraju ručnim stolovima, tekućina odgovara sustavima za automatsko doziranje, a prilagođene veličine blokova smanjuju otpad na oblikovanim kotačima.
Proizvođačeva kontrola procesa dio je proizvoda. Ningbo Henghua proizvodi cijeli asortiman smjesa od 2016. u radionici od 3500 četvornih metara s više od 10 proizvodnih linija za poliranje i automatskih linija za punjenje tekućih smjesa, izvozeći u Južnu Ameriku, Europu, Sjedinjene Države i Bliski istok. U praksi to znači isto ponašanje topljenja i isti rez od bubnja do bubnja — što je upravo ono što operater ne može provjeriti očima.
Prije narudžbe na veliko, pokrenite probu na svom stvarnom materijalu u proizvodnim uvjetima. Ispitajte najmanje nekoliko desetaka dijelova kroz tri varijable — brzinu kotača, vrstu kotača i kontaktni pritisak — i zabilježite rezultat u radnim uputama operatera. Spoj koji prođe ovaj test održavat će liniju stabilnom za cijelu seriju.
Gdje smjesa za poliranje aluminija čini teške poslove
Aluminij je jedan od najpoliranih metala u modernoj proizvodnji. Automobilski aluminijski naplatci i svijetle obloge, zrakoplovni strukturni dijelovi, aluminijsko posuđe i hardverski dodaci prolaze kroz stanicu za poliranje prije premazivanja ili sastavljanja. Svaka industrija postavlja različite standarde: automobilski kupci ne prihvaćaju zamagljivanje na kotaču; priprema površine za zrakoplovstvo mora biti bez grešaka prije eloksiranja; Proizvođači posuđa trebaju čistu, postojanu unutarnju površinu koja ne zadržava ostatke.
Za proizvođače automobilskih dijelova, smjesa je obično razlika između stabilne zrcalne završne obrade i hrpe dnevnog otpada. Naš primjena završne obrade automobilske površine stranica pokazuje kako je slijed spoja i kotača raspoređen za taj sektor. U zrakoplovstvu, kuhinjskom posuđu i hardveru, logika je ista - identificirajte leguru, definirajte potrebnu završnu obradu, zatim odaberite spoj i par kotača - čak i kada se tolerancije razlikuju.
Za trgovine koje se prebacuju između aluminija, nehrđajućeg čelika i bakra na istoj stolici, namjenski smjesa za poliranje metala drži broj SKU-ova pod kontrolom. Proizvodi prihvatljivi rez i boju na nekoliko mekih metala, što olakšava planiranje, čak i ako vrhunska zrcalna završna obrada na aluminiju i dalje zahtijeva namjensku bijelu smjesu.
 Svestrana smjesa za poliranje metala za više metala Jedinstvena smjesa koja djeluje na nehrđajućem čeliku, bakru i kromu, pojednostavljujući inventare u radnji dok pruža prihvatljiv rez i sjaj na mekim metalima. Pogledajte proizvod →
Smjesa za poliranje aluminija rijetko je najskuplja stavka na popisu potrošnog materijala, ali ona odlučuje hoće li površina završiti kao proizvod ili kao prototip. Kupujte s jasnim postupkom: identificirajte leguru, definirajte potrebnu završnu obradu, postavite slijed kotača i testirajte smjesu pri stvarnoj proizvodnoj brzini prije nego što stigne na stol. Jednom kada su te varijable pod kontrolom, poliranje aluminija postaje planirana operacija s ponovljivim rezultatima - a ne metoda pokušaja i pogrešaka.