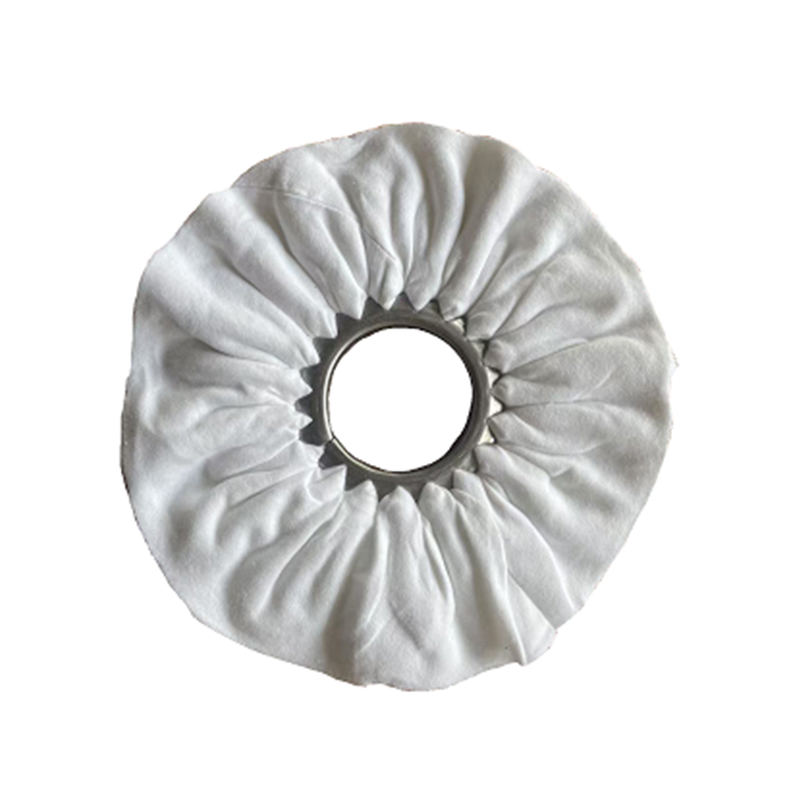
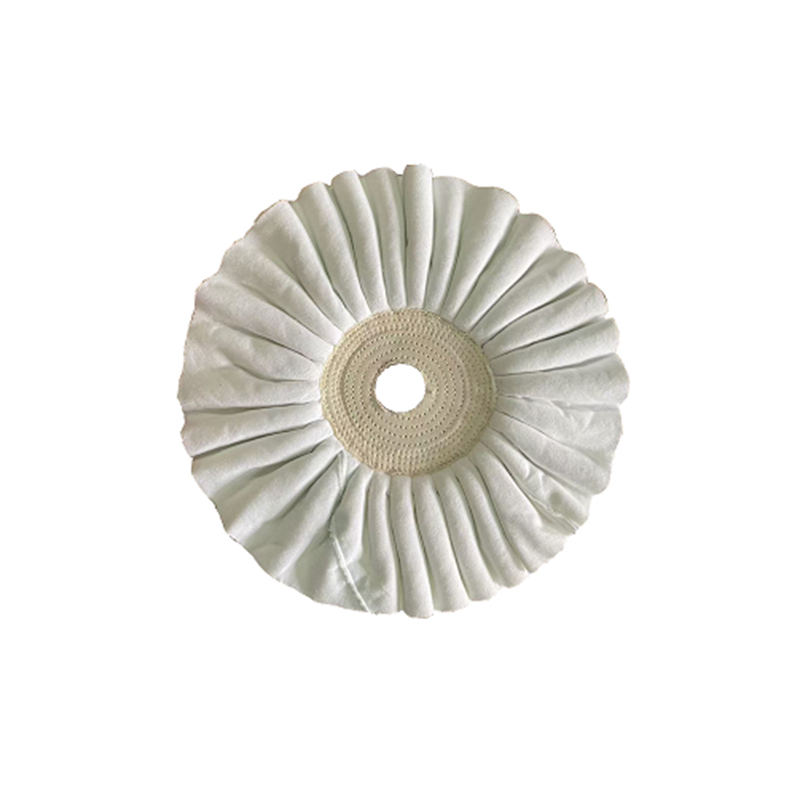
Brusne trake od cirkonijevog oksida i keramike općenito su najbolje za metal, ali lamelasti kotačić često nadmašuje trake na zakrivljenim ili neravnim površinama
Za većinu zadataka obrade metala, a cirkonijeva glina ili keramička brusna traka pruža najbrže uklanjanje zaliha i najduži vijek trajanja na čeliku, nehrđajućem čeliku i aluminiju. Međutim, brusne trake nisu uvijek pravi alat za svaki posao. Kada obradak ima varove, krivulje, rubove ili konturne površine, a flap wheel često nadmašuje ravnu traku jer se njene preklapajuće abrazivne lamele prilagođavaju nepravilnim oblicima dok još uvijek pružaju dosljedno uklanjanje materijala. U ostatku ovog vodiča analiziraju se vrste abrazivnih zrna, odabir zrna i specifične situacije u kojima se prelaskom s remena na lamelni kotač postiže bolja završna obrada u kraćem vremenu.
Zašto je vrsta abrazivnog zrna važnija od marke remena
Najveći pojedinačni čimbenik koji određuje koliko dobro brusna traka djeluje na metalu je abrazivni mineral povezan s njezinom površinom, a ne podloga ili ukupna kvaliteta izrade trake. Različite vrste zrna se lome i samooštre različitim brzinama, što izravno utječe na brzinu rezanja i vijek trajanja remena pri obradi čelika, nehrđajućeg čelika ili obojenih metala.
Cirkonij aluminij
Zrno cirkonijevog oksida aluminijevog oksida kontinuirano se lomi kako bi se otkrili novi rezni rubovi, što ga čini prikladnim za uklanjanje teških materijala na ugljičnom i nehrđajućem čeliku. Obično traje znatno dulje od standardnog aluminijevog oksida pod velikim pritiskom, što ga čini uobičajenim prvim izborom za brušenje zavara i teško skidanje ivica.
Keramički aluminij
Keramičko zrno izrađeno je na mikrokristalnoj razini za kontinuirano samooštrenje, što mu daje najdulji radni vijek od uobičajenih vrsta zrna i najbolju izvedbu pod visokom toplinom koja se stvara tijekom agresivnog brušenja metala. To košta više po remenu, ali često smanjuje ukupnu potrošnju abraziva tijekom proizvodnje jer se troši manje remena.
Aluminijev oksid
Standardni aluminijev oksid je najekonomičnija opcija i ima odgovarajuće performanse na laganom brušenju metala, završnim prolazima i mekšim metalima kao što su aluminij ili mesing gdje agresivno uklanjanje materijala nije prioritet.
Usklađivanje zrnatosti s fazom obrade metala
Odabir ispravnog slijeda granulacije sprječava izgubljeno vrijeme i smanjuje rizik od ostavljanja vidljivih uzoraka ogrebotina koji zahtijevaju dodatne završne prolaze za uklanjanje. Većina radnji za proizvodnju metala kreće se kroz progresiju od grubog prema finom, umjesto da skače ravno do finog zrna.
- Gruba granulacija, otprilike 36 do 60, brzo uklanja zavare, kamenac i teške površinske nedostatke.
- Srednje zrnatost, otprilike 80 do 120, stapa tragove brušenja i priprema površinu za završnu obradu.
- Fina granulacija, otprilike 150 do 240, daje glatku površinu prije poliranja spremnu za premazivanje ili završno poliranje.
Preskakanje više od jednog koraka grubosti u ovom napredovanju obično ostavlja duboke ogrebotine od grubljeg prolaza još uvijek vidljive ispod finijeg, što zahtijeva ponovni rad koji košta više vremena nego praćenje cijelog niza.
Usporedba uobičajenih opcija abraziva za metalne radove
Tablica u nastavku uspoređuje tipične karakteristike performansi za vrste abraziva koji se najčešće koriste na metalu, uključujući gdje je brusna traka idealna i gdje prelazak na lamelni kotačić daje bolji rezultat.
Kada je a Flap Wheel Bolji je izbor od brusne trake
Brusna traka najbolje funkcionira na ravnom ili blago zakrivljenom materijalu koji se drži na čvrstom kontaktnom kotaču ili ploči. Jednom kada geometrija obratka postane nepravilna, a flap wheel obično daje ravnomjerniju završnu obradu jer se pojedinačno montirane abrazivne lamele neovisno savijaju kako bi pratile konture, krivulje cijevi i zavarene spojeve do kojih kruti remen ne može ravnomjerno dosegnuti.
Miješanje zavara na okruglom ili nepravilnom materijalu
Na okruglim cijevima, priključcima za cijevi i lijevanim komponentama, fleksibilni preklopi preklopnog kotača omotavaju se oko zakrivljenosti i glatko stapaju zrnca zavara bez ravnih mrlja koje remen može ostaviti za sobom na zaobljenim površinama.
Skidanje rubova i uglova
Oštre rubove i kutove teško je ravnomjerno brusiti trakom bez neravnomjernog zaobljenja ili udubljenja okolne površine. Pojedinačni poklopci kotačića s preklopima daju kontroliraniji, dosljedniji lom rubova.
Smanjeno nakupljanje topline na tankom metalnom limu
Budući da samo mali dio preklopnog kotača dodiruje površinu u bilo kojem trenutku, on stvara manje koncentrirane topline nego remen koji radi pod stalnim kontaktom preko cijele površine, smanjujući rizik od savijanja ili promjene boje tankog lima tijekom završnih prolaza.
Konstrukcija kotača s lamelama i opcije zrnatosti
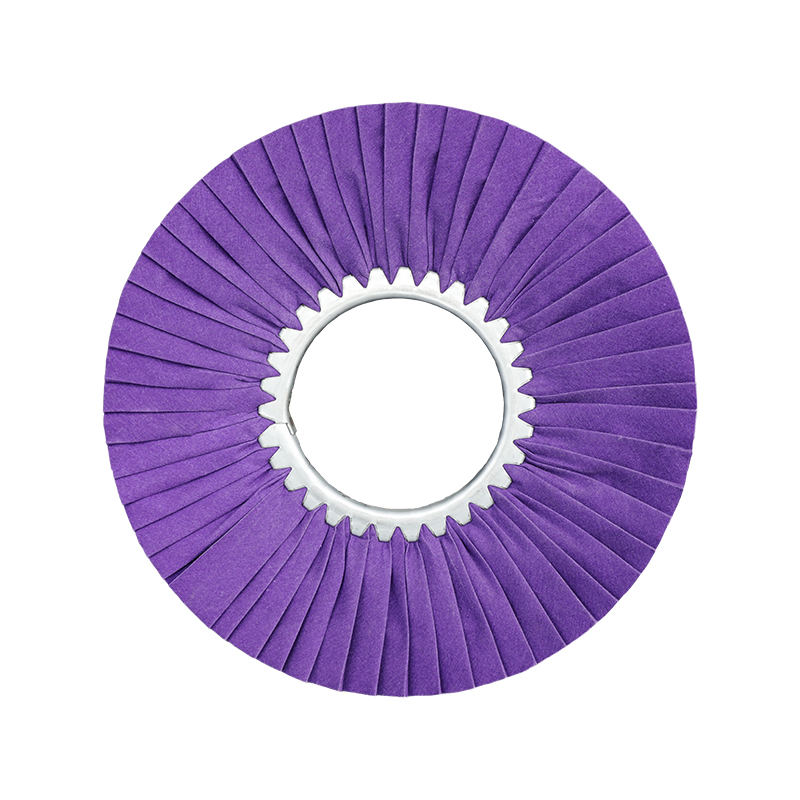
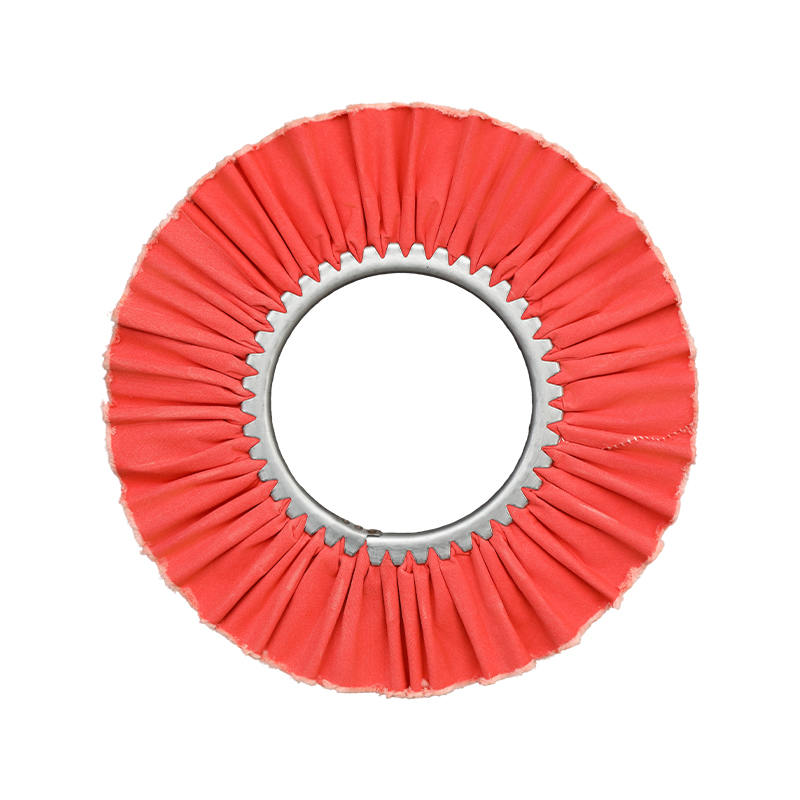
A flap wheel sastoji se od preklapajućih preklopa od abrazivne tkanine postavljenih radijalno oko središnje glavčine ili drške. Kako se vanjske lamele troše tijekom upotrebe, svježi abrazivni materijal stalno je izložen ispod, što održava učinak rezanja dosljednim tijekom većeg dijela radnog vijeka ploče umjesto da naglo opada kako se površina troši, kao što to često čini istrošena brusna traka.
- Grubi lamelni kotači, granulacije oko 40 do 60, služe za početno brušenje zavara i uklanjanje velikog kamenca.
- Srednji lamelni kotači, granulacije oko 80 do 120, miješaju i glatke površine nakon grubog brušenja.
- Kotači s finim lamelama, granulacije oko 180 do 320, pripremaju metal za poliranje ili nanošenje premaza.
- Lamelni kotači dostupni su u ravnim formatima, na vretenu i nemontiranim diskovima kako bi odgovarali kutnim brusilicama, stolnim brusilicama i postavama montiranim na bušilice.
Praktični savjeti za dulji vijek abraziva na metalu
Bez obzira na to radi li radionica s trkaćim remenima ili lamelnim kotačima, nekoliko radnih navika dosljedno produljuje vijek trajanja abraziva i poboljšava kvalitetu završne obrade metala.
Kontrolni kontaktni tlak
Primjena prekomjernog pritiska ne ubrzava proporcionalno uklanjanje materijala, uglavnom stvara toplinu i ubrzava abrazivno trošenje. Puštanje abrazivnog zrna da reže pri umjerenom, stalnom pritisku proizvodi ravnomjerniju završnu obradu i dulji vijek trajanja proizvoda.
Uskladite brzinu s materijalom
Prebrza uporaba abraziva na mekšim metalima kao što je aluminij može uzrokovati opterećenje, pri čemu čestice metala začepljuju površinu abraziva i smanjuju učinkovitost rezanja. Blago smanjenje brzine na mekšim legurama obično poboljšava i završnu obradu i trajnost abraziva.
Neka posao bude hladan
Povremeno zaustavljanje kako bi se izradak ohladio sprječava promjenu boje na nehrđajućem čeliku uzrokovanu toplinom i smanjuje mogućnost savijanja tankog lima tijekom produženih završnih sesija.
Birajte između brusne trake i lamela za svoj projekt
Ukratko, brusna traka od cirkonijevog oksida ili keramike ostaje najjači izbor za uklanjanje velikih količina metala s ravne površine, dok flap wheel općenito je bolji alat kad god obradak uključuje krivulje, rubove, varove ili tanak materijal osjetljiv na toplinu. Mnoge trgovine za proizvodnju metala drže oba formata abraziva pri ruci i biraju između njih na temelju specifične geometrije svakog posla, umjesto da se oslanjaju na jednu vrstu abraziva za svaki zadatak.
Prilikom uspoređivanja dobavljača brusnih traka i lamelastih kotača, vrijedi provjeriti jesu li vrsta abrazivnog zrna, gustoća lamela i materijal za podlogu jasno navedeni, budući da ti detalji određuju stvarnu izvedbu rezanja mnogo pouzdanije od same cijene. Proizvođač koji nudi obje linije proizvoda jednu pored druge olakšava prilagođavanje pravog formata abraziva svakoj fazi projekta obrade metala bez mijenjanja dobavljača.