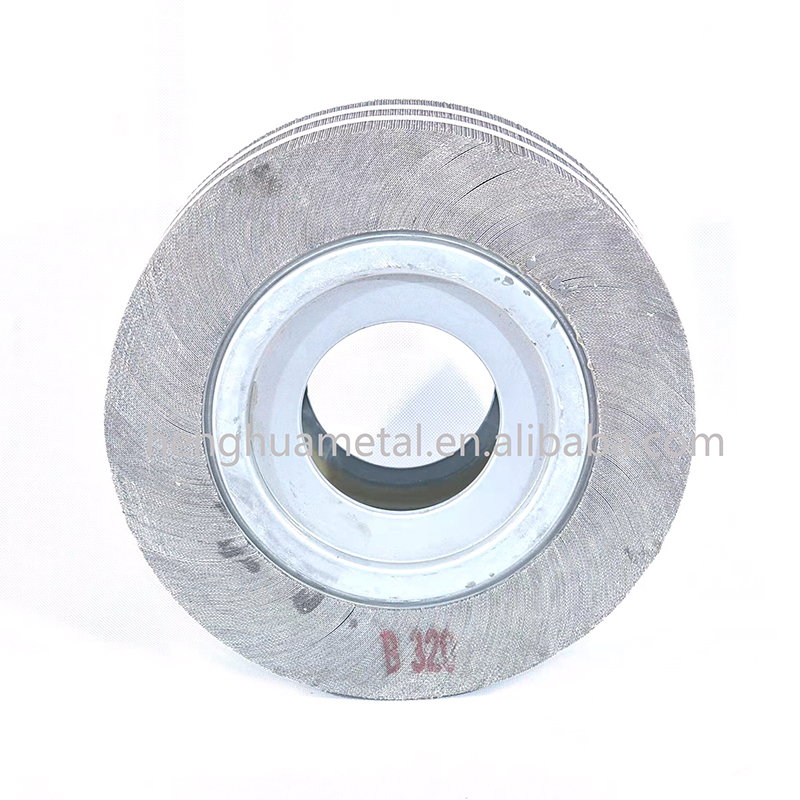
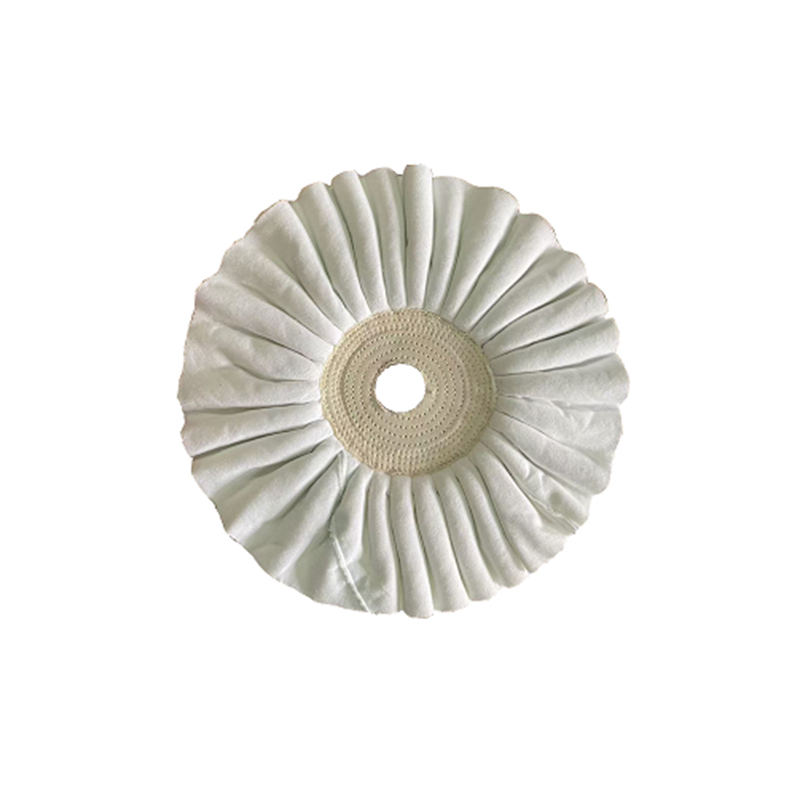
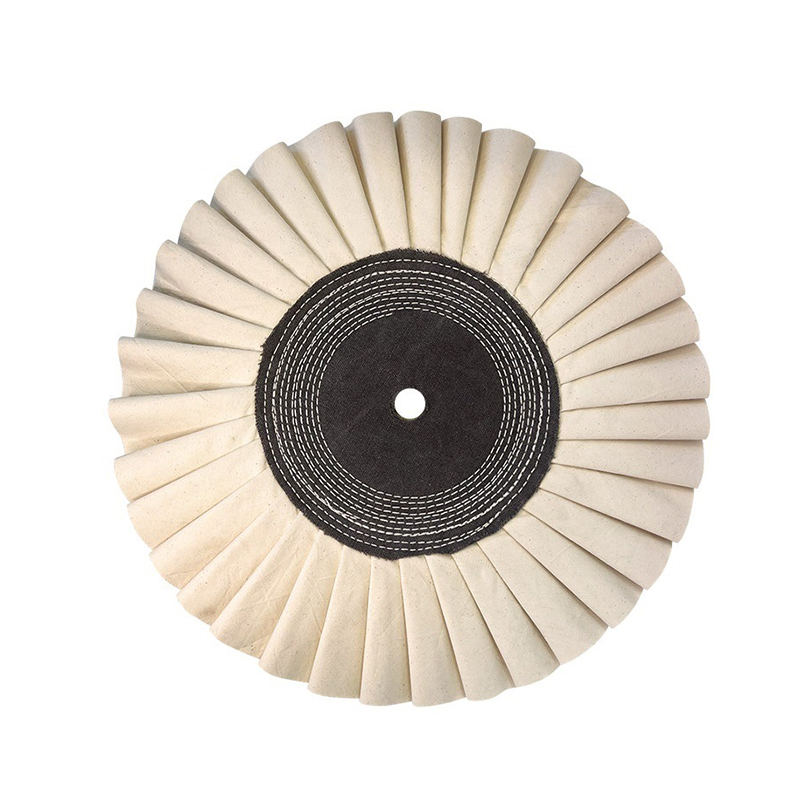
A flap wheel je rotacijski abrazivni alat koji se prvenstveno koristi za brušenje, skidanje ivica, miješanje i poliranje metalnih i drugih površina. Sastoji se od više preklapajućih abrazivnih lamela raspoređenih radijalno oko središnje glavčine. Preklopi se progresivno troše tijekom uporabe, neprestano izlažući svježi abrazivni materijal — što znači da kotačić održava dosljednu izvedbu rezanja tijekom svog vijeka trajanja. Ukratko, lamelasti kotač je pravo rješenje kada vam je potrebna kontrolirana, ujednačena završna obrada površina preko konturnih ili ravnih izradaka.
Za razliku od fiksnih abrazivnih diskova, lamelasti kotači prilagođavaju se zakrivljenim i nepravilnim površinama, što ih čini posebno učinkovitima za završnu obradu cijevi, cijevi, osovina i profila koji bi bili teški ili dugotrajni za obradu ravnim brusnim alatima. Ova fleksibilnost, u kombinaciji s relativno dugim radnim vijekom, čini lamelne kotače isplativim izborom i za male radionice i za velike proizvodne linije.
Alat je kompatibilan sa standardnim kutnim brusilicama, stolnim brusilicama, bušilicama i automatiziranim strojevima za poliranje — što ga čini jednim od najprilagodljivijih abrazivnih proizvoda koji su danas dostupni u obradi metalnih površina.
Primarne namjene kotača s lamelama
Lamelni kotači imaju nekoliko različitih funkcija u obradi metala i površinskoj obradi. Razumijevanje svake primjene pomaže vam odabrati pravu granulaciju, vrstu abraziva i veličinu kotača za vaš zadatak. Ovo su najčešće upotrebe:
Skidanje ivica i završna obrada rubova
Nakon rezanja, utiskivanja ili strojne obrade, metalni dijelovi često imaju oštre neravnine i grube rubove koji mogu uzrokovati ozljede tijekom rukovanja i poremetiti pristajanje komponenti. Lamelni kotači učinkovito uklanjaju te neravnine bez žljebljenja osnovnog materijala ili mijenjanja tolerancija dimenzija. Fleksibilni preklopi dopiru do blago udubljenih područja i kontura rubova kojima krute brusne ploče ne mogu pristupiti. Ovo je ključno u industrijama poput automobilske, zrakoplovne i precizne industrije, gdje kvaliteta rubova izravno utječe na pristajanje dijelova, točnost sklapanja i sigurnost krajnjeg korisnika.
Miješanje površine i zaglađivanje zavarenih šava
Zavareni šavovi stvaraju neravne grebene i zone pod utjecajem topline koje je potrebno zagladiti prije bojanja, premazivanja ili pregleda. Preklopni kotačić savršeno stapa ove prijelaze s okolnom površinom bez stvaranja naglih spuštanja. Budući da se poklopci savijaju pod pritiskom, izbjegavaju ravne tragove "ukopavanja" koje mogu ostaviti kruti diskovi, što rezultira glatkiji, postojaniji završni sloj s manje potrebnih prolaza sekundarne korekcije. Za konstrukcijske čelične konstrukcije i ukrasne metalne proizvode podjednako, spajanje zavara pomoću kotačića s preklopom značajno štedi vrijeme u usporedbi s ručnim turpijanjem ili ponovljenim brušenjem.
Poliranje i priprema površine
Lamelni kotači sitnog zrna (120 i više) naširoko se koriste za pripremu metalnih površina prije galvaniziranja, eloksiranja, bojanja ili nanošenja zaštitnih premaza. Proizvode ujednačenu teksturu površine koja potiče bolje prianjanje i profesionalniji završni izgled. U industriji završne obrade nehrđajućeg čelika, sekvencijalna upotreba progresivno finijih lamelnih kotača — od 80-zrnatosti do 240-zrnatosti — standardni je radni tijek za postizanje brušenih ili satenskih završnih obrada vidljivih na kuhinjskoj opremi, arhitektonskim pločama i rukohvatima.
Brušenje i skidanje materijala
Lamelni kotači s krupnim zrnom (40–80) koriste se za agresivno uklanjanje zaliha — oblikovanje metala, uklanjanje hrđe i kamenca ili čišćenje korodiranih površina prije popravka ili ponovnog premazivanja. Oni nude veću brzinu rezanja od fino zrnatih ploča, a istovremeno zadržavaju bolju kontrolu od fiksnih brusnih ploča. Na jako zahrđalom željezu ili konstrukcijskom čeliku, kotačić od cirkonijevog oksida i aluminijevog oksida od 40 zrnaca može učinkovito ukloniti površinsku koroziju do golog metala dok se prilagođava svim prisutnim površinskim nepravilnostima.
Završna obrada konturnih i cjevastih površina
Preklopni kotači izvrsni su na neravnim geometrijama. Njihovi fleksibilni poklopci omotavaju se oko zakrivljenih dijelova — poput cijevi, rukohvata, spojnica i osovina — i održavaju dosljedan abrazivni kontakt tijekom cijelog prolaza. Ravni diskovi gube kontakt na rubovima na okruglim površinama, ostavljajući neravne uzorke ogrebotina ili zahtijevajući višestruke korake ponovnog pozicioniranja. Ova prilagodljivost čini zaklopni kotač preferiranim alatom u industrijama koje se bave okruglim ili profiliranim komponentama, uključujući vodovod, proizvodnju HVAC-a, proizvodnju namještaja i arhitektonsku metalnu konstrukciju.
Uklanjanje hrđe i obnavljanje površine
Na korodiranim metalnim površinama potrebna je abrazivna obrada prije nego što se može učinkovito nanijeti bilo kakav zaštitni premaz. Lamelni kotači uklanjaju površinsku hrđu, oksidaciju i stare premaze dok ostavljaju čistu, profiliranu površinu koja potiče prianjanje premaza. U usporedbi s kotačima od žičane četke, kotači s lamelama ostavljaju ujednačeniju površinsku teksturu i uzrokuju manje zamora metala na tanjim dijelovima — što je važno uzeti u obzir pri obnavljanju starijih ili tanjih metalnih komponenti.
Vodič za grit za lamelaste kotače: Odabir prave abrazivnosti
Odabir ispravne granulacije najvažniji je čimbenik za postizanje željenih rezultata. Broj zrna se odnosi na veličinu abrazivnih čestica: manji brojevi znače grublje, agresivnije rezanje; veći brojevi znače finiju i glađu završnu obradu. Donja tablica sažima uobičajene raspone granulacije i njihovu preporučenu upotrebu:
| Raspon granulacije | Klasifikacija | Tipična primjena |
|---|---|---|
| 40–60 (prikaz, stručni). | Grubo | Uklanjanje velikih količina materijala, skidanje hrđe/kamenca, oblikovanje |
| 80–100 (prikaz, stručni). | srednje | Skidanje ivica, spajanje zavara, opće brušenje |
| 120–180 (prikaz, stručni). | u redu | Površinsko miješanje, priprema prethodnog premaza, brušeni završni sloj |
| 240 | Vrlo dobro | Završno poliranje, zrcalna priprema, dekorativni radovi |
Kao praktično pravilo: počnite s krupnijim zrnom da biste uklonili materijal ili nedostatke, a zatim prijeđite na finije zrno kako biste poboljšali površinu . Preskakanje zrna dovodi do vidljivih uzoraka ogrebotina iz prethodne faze koje je kasnije teško ukloniti bez dodatnih prolaza. Za završnu obradu od brušenog nehrđajućeg čelika, na primjer, tipična sekvenca može biti 80 → 120 → 180 zrnatosti, pri čemu svaka faza uklanja ogrebotine koje je ostavila prethodna.
Materijali na kojima Flap Wheel može raditi
Lamelni kotači su svestrani i rade na širokom rasponu materijala. Vrsta abraziva ugrađenog u preklope mora odgovarati materijalu obratka za najbolje rezultate — korištenje pogrešnog abraziva može uzrokovati onečišćenje, začepljenje ili lošu kvalitetu završne obrade:
- Nehrđajući čelik: Zahtijeva abrazive bez onečišćenja kao što su aluminijev oksid ili cirkonijev aluminijev oksid kako bi se izbjegao prijenos čestica željeza, što može uzrokovati mrlje na površini i pokrenuti koroziju ispod završne obrade.
- Ugljični čelik i željezo: Pločasti kotači od aluminijeva oksida i cirkonijevog oksida učinkovito se nose s njima i za mljevenje i za miješanje. Cirkonijeva glinica je poželjna za tvrdi čelik zbog svoje strukture zrna koje se samooštre.
- Aluminij i meki metali: Kotači od silicij-karbida ili finog aluminijevog oksida sprječavaju začepljenje (opterećenje) i proizvode čistu završnu obradu bez žljebljenja mekšeg osnovnog materijala.
- drvo: Lamelni kotači dobro funkcioniraju za brušenje zakrivljenih drvenih profila, uklanjanje starih završnih slojeva i pripremu površina za bojenje ili lakiranje. Srednja do fina granulacija (80–180) najpraktičnija je za obradu drva.
- Plastika i kompoziti: Kotači s finim zrnom pri kontroliranim, nižim brzinama mogu oblikovati i završiti plastične dijelove bez topljenja ili razmazivanja. Osobito je važno da se kotač kreće kako bi se izbjeglo lokalno nakupljanje topline.
Lamelni kotač u odnosu na druge abrazivne alate
Razumijevanje gdje lamelasti kotač odgovara u usporedbi s drugim abrazivnim alatima pomaže vam u donošenju boljih odluka o alatima i izbjegavanju pogrešne primjene. Svaki tip alata ima prednosti koje ga čine prikladnim za određene zadatke:
| Alat | Najbolje za | Ograničenje u odnosu na Flap Wheel |
|---|---|---|
| Disk za brušenje | Brzo, agresivno uklanjanje materijala s ravnih površina | Ostavlja duboke ogrebotine; ne može se prilagoditi krivuljama; nema mogućnosti završne obrade |
| Brusna traka | Završna obrada velike ravne površine na stolnoj brusilici | Ne može dosegnuti konturirane ili unutarnje profile; zahtijeva stacionarnu opremu |
| Kotač žičane četke | Uklanjanje hrđe i čišćenje površine | Ne može se miješati ili polirati; ostavlja neujednačenu teksturu površine; opasnost od žičane čekinje |
| Flap Disc | Brušenje ravne površine i miješanje pod kutom | Manje učinkovit na okruglim ili cjevastim profilima u usporedbi s lamelnim kotačem |
| Flap Wheel | Zakrivljene površine, miješanje, poliranje, skidanje ivica, progresija višezrnatosti | Sporije uklanjanje materijala od brusnih ploča na ravnim površinama |
Ključna prednost preklopnog kotača je njegova kombinacija fleksibilnosti, dosljedne kvalitete završne obrade i dugog vijeka trajanja — što ga čini ekonomičnijim po zadatku od alata koji se brzo troše ili zahtijevaju česte izmjene. U mnogim radnim procesima proizvodnje, jedan kotačić s lamelama može zamijeniti i korak skidanja ivica i korak poliranja, smanjujući ukupne troškove alata i vrijeme ciklusa.
Industrije koje se oslanjaju na preklopne kotače
Lamelni kotači koriste se u mnogim proizvodnim i proizvodnim okruženjima gdje su kvaliteta površine, učinkovitost i prilagodljivost alata prioriteti:
- Radionice za izradu metala i zavarivanje: Za čišćenje i miješanje zavarenih spojeva na strukturnim komponentama, okvirima, vratima i kućištima prije bojanja ili premazivanja prahom.
- Proizvodnja i popravak automobila: Završna obrada panela karoserije, komponenata ispušnog sustava, dijelova šasije i kaveznih cijevi za koje su potrebne glatke površine spremne za farbanje ili zavarivanje.
- Proizvodnja proizvoda od nehrđajućeg čelika: Kuhinjska oprema za preradu, strojevi za preradu hrane, radne površine i arhitektonski elementi gdje je specificirana ujednačena brušena ili satenska završna obrada.
- Vodovod i HVAC: Završna obrada krajeva cijevi, fitinga, tijela ventila i spojeva kanala prije montaže ili nanošenja zaštitnog premaza.
- Obrada drveta i proizvodnja namještaja: Oblikovanje konturnih letvica, glačanje osovina stolica i pripremanje zaobljenih površina za bojenje ili lakiranje.
- Nakit i precizni metalni radovi: Lamelni kotači s finim zrnom koriste se u obliku malog promjera za pristup uskim područjima na odljevcima i ručno izrađenim komadima prije konačnog poliranja.
Kako pravilno koristiti kotačić s lamelama
Da biste dobili najviše od kotača s preklopima, potrebna je ispravna tehnika, postavljanje i svijest o sigurnosnim postupcima. Loša tehnika smanjuje vijek trajanja kotača, proizvodi nejednake rezultate i može stvoriti opasnosti:
- Usklađivanje s trnom i ocjenom broja okretaja u minuti: Uvijek koristite zakretni kotač čija je maksimalna vrijednost okretaja jednaka ili veća od brzine praznog hoda alata. Prekoračenje nazivne brzine može uzrokovati raspadanje kotača tijekom uporabe — ozbiljna sigurnosna opasnost.
- Primijenite lagani, dosljedni pritisak: Neka abraziv odradi posao. Prekomjerna sila usmjerena prema dolje prerano skuplja zaklopce, ubrzava trošenje i smanjuje kvalitetu završne obrade. Kotač bi trebao dodirivati radni predmet s umjerenim zahvatom, a ne biti prisiljen u njega.
- Držite kotač u pokretu: Boravak na jednom mjestu uzrokuje neravnomjerno uklanjanje materijala i nakupljanje topline koja može promijeniti boju nehrđajućeg čelika ili iskriviti tanje metale. Koristite glatke prolaze koji se preklapaju u jednom dosljednom smjeru.
- Napredak kroz griz: Za primjenu poliranja, počnite s krupnijim zrnom kako biste uklonili kamenac, varove ili duboke ogrebotine, a zatim prijeđite na sitnije zrno kako biste poboljšali završni sloj. Svaka faza brušenja trebala bi ukloniti ogrebotine koje je ostavila prethodna prije nastavka.
- Nosite odgovarajuću OZO: Zaštita za oči (zaštitne naočale ili štitnik za lice), rukavice i maska za prašinu ili respirator neophodni su kada koristite bilo koji rotirajući abrazivni kotačić. Leteći ostaci i fina metalna prašina stvarne su opasnosti.
- Provjerite kotač prije uporabe: Provjerite ima li preklopa oštećenih, nedostajućih ili raslojenih prije montaže. Oštećeni kotač treba baciti radije nego koristiti.
Ključni čimbenici pri odabiru kotačića
Ne sve preklopni kotači su jednaki. Učinkovitost značajno varira ovisno o kvaliteti konstrukcije, vrsti abraziva i specifikacijama dimenzija. Prilikom odabira kotačića, pažljivo procijenite ove čimbenike:
- Abrazivni materijal: Aluminijev oksid odgovara općoj namjeni na većini metala; cirkonijeva glinica je samooštreća i bolje odgovara tvrđim čelicima i brušenju u teškim uvjetima; silicijev karbid je poželjan za obojene metale, kamen i tvrde materijale.
- Materijal podloge: Podloga od tkanine nudi veću izdržljivost, fleksibilnost i otpornost na kidanje pod opterećenjem; papirna podloga je ekonomičnija, ali manje izdržljiva pod dugotrajnom ili jakom uporabom.
- Promjer i širina: Veći promjeri pokrivaju više površine po rotaciji i prikladni su za otvorene ravne površine; manji promjeri odgovaraju steznim glavama i koriste se za detaljne radove. Širina utječe na to koliko se kontaktna površina održava na zakrivljenim površinama — širi kotači bolje funkcioniraju na cijevima i osovinama većeg promjera.
- Gustoća preklopa: Više lamela po kotaču općenito daje glatkiju završnu obradu i dulji vijek trajanja; manji broj preklopa omogućuje agresivnije rezanje i bolju disipaciju topline — korisno za teške zadatke uklanjanja materijala.
- Veličina otvora za sjenicu: Mora točno odgovarati vretenu vaše brusilice, bušilice ili stroja za poliranje kako bi se osigurala sigurna, uravnotežena rotacija. Uobičajene veličine uključuju drške od 6 mm, 8 mm i 1/4 inča za ručne alate.
- Kvaliteta lijepljenja: Ljepilo ili smola za držanje glavčine određuju koliko dobro kotač podnosi toplinu i pritisak. Kotači s lošim prianjanjem prerano odbacuju lamele, smanjujući performanse i sigurnost.
Za proizvodna okruženja, a cirkonij aluminij oksid visoke gustoće s platnenom podlogom flap wheel obično nudi najbolju ravnotežu brzine rezanja, kvalitete završne obrade i vijeka trajanja kotača. Za lakše radove ili završne faze poliranja, fino zrnati kotač od aluminijskog oksida na podlozi od tkanine praktičan je izbor.
Uobičajene pogreške koje treba izbjegavati pri korištenju lamelastih kotača
Čak i iskusni operateri čine pogreške koje smanjuju učinkovitost i skraćuju vijek trajanja kotača. Biti svjestan ovih zamki pomaže vam da postignete dosljedne rezultate:
- Upotreba pregrubog zrna za završnu fazu: Završna obrada s kotačem od 60 zrna kada je potreban 120 od zrna ostavlja vidljive linije ogrebotina koje zahtijevaju dodatne korektivne prolaze - gubitak vremena i potrošnog materijala.
- Primjena pretjeranog pritiska: Ovo skuplja strukturu preklopa, pretvara kotač u čvrstu kontaktnu točku, a ne u fleksibilnu, i dramatično skraćuje vijek trajanja kotača bez poboljšanja brzine rezanja.
- Unakrsno zagađujući abrazivi: Korištenje lamelnog kotača koji se prethodno koristio na ugljičnom čeliku na izratku od nehrđajućeg čelika prenosi čestice željeza na površinu, što dovodi do mrlja hrđe ispod završne obrade. Namijenite odvojene kotače željeznim i neželjeznim materijalima.
- Ignoriranje RPM kompatibilnosti: Ugradnja kotača s nižim brojem okretaja u minuti na brusilicu veće brzine dovodi do kvara kotača tijekom rada. Prije uporabe uvijek provjerite najveću ocjenu brzine kotača.
- Nepravilno skladištenje kotača: Izlaganje vlazi, toplini ili kemijskim isparavanjima može oštetiti abrazivnu vezu. Čuvajte kotače s lamelama na suhom, hladnom mjestu dalje od otapala i ulja.
Izbjegavanje ovih pogrešaka ne samo da produljuje životni vijek kotača, već također osigurava da vaše gotove površine prvi put udovoljavaju potrebnom standardu kvalitete - smanjujući preradu i rasipanje materijala.